
คำตอบด่วน
ประเมินซัพพลายเออร์เซ็นเซอร์โฟโตอิเล็กทริกโดยพิจารณาจากความสามารถในการพิสูจน์ความเหมาะสมกับการใช้งาน รักษาการผลิตที่สม่ำเสมอ ควบคุมการเปลี่ยนแปลง และให้การสนับสนุนเครื่องจักรตลอดอายุการใช้งาน เริ่มต้นด้วยข้อกำหนดการตรวจจับที่เป็นลายลักษณ์อักษร ซึ่งครอบคลุมเป้าหมาย พื้นผิว ระยะทาง ความเร็ว การติดตั้ง สภาพแวดล้อม และความเข้ากันได้กับ PLC ขอเอกสารเฉพาะรุ่นและทดสอบตัวอย่างที่เป็นตัวแทนภายใต้สภาวะการผลิต ให้คะแนนซัพพลายเออร์หลังจากที่ผ่านข้อกำหนดทางเทคนิคที่จำเป็นแล้วเท่านั้น จากนั้นเปรียบเทียบความสามารถในการตรวจสอบย้อนกลับ การควบคุมการผลิต ข้อผูกพันในการส่งมอบ การสนับสนุนทางวิศวกรรม และต้นทุนการติดตั้งทั้งหมด การเสนอราคาต่ำหรือการสาธิตบนโต๊ะที่ประสบความสำเร็จเพียงอย่างเดียวไม่เพียงพอที่จะเป็นหลักฐานสำหรับแพลตฟอร์ม OEM การอนุมัติควรเชื่อมโยงหมายเลขชิ้นส่วนและการแก้ไขที่แน่นอนกับผลการตรวจสอบที่บันทึกไว้และข้อตกลงการจัดหา
ประเด็นสำคัญ
• กำหนดขอบเขตงานตรวจสอบให้ชัดเจนก่อนขอคำแนะนำหรือราคาจากผู้จำหน่าย
• ทดสอบเป้าหมายที่มืดที่สุด สว่างที่สุด เล็กที่สุด และยากที่สุดที่ยอมรับได้
• ตรวจสอบเวลาตอบสนองผ่านตัวควบคุม ไม่ใช่แค่จากตัวบ่งชี้ของเซ็นเซอร์เท่านั้น
• ต้องมีหลักฐานที่เชื่อมโยงกับรุ่นที่สั่งซื้อ สถานที่ผลิต และเวอร์ชันที่แก้ไขแล้ว
• ใช้การเปรียบเทียบคะแนนควบคู่ไปกับข้อกำหนดบังคับว่าต้องผ่านหรือไม่ผ่าน
• ในการตรวจสอบคุณสมบัติ ควรระบุการแจ้งการเปลี่ยนแปลง การตั้งค่าการเปลี่ยนทดแทน และการสนับสนุนตลอดวงจรชีวิตของผลิตภัณฑ์
เหตุใดการประเมินซัพพลายเออร์ OEM จึงเริ่มต้นจากตัวเครื่องจักร
ทีมจัดซื้อของ OEM ได้รับใบเสนอราคาสามฉบับสำหรับเซ็นเซอร์โฟโตอิเล็กทริกขนาดกะทัดรัด ทุกฉบับต่างรับประกันระยะทางที่ต้องการและเอาต์พุตที่เข้ากันได้ แต่เครื่องจักรต้องใช้งานแพ็คเกจที่แตกต่างกัน รูปทรงการติดตั้ง และขั้นตอนการทำความสะอาดของลูกค้าก็แตกต่างกันด้วย ความเสี่ยงในการจัดซื้อไม่ได้อยู่ที่การเลือกแบรนด์ผิดเท่านั้น แต่ยังอยู่ที่การอนุมัติอุปกรณ์โดยไม่ได้กำหนดเงื่อนไขที่การตรวจจับจะต้องยังคงเชื่อถือได้ด้วย
ข้อมูลของผู้ผลิตสาธารณะแสดงให้เห็นว่าเหตุใดการเปรียบเทียบในระดับรุ่นจึงมีความสำคัญ OMRON ระบุเวลาตอบสนอง 0.5 มิลลิวินาทีสำหรับรุ่นต่างๆ ในข้อกำหนด E3FA/E3RA/E3FB/E3RB ในขณะที่คำศัพท์ทางเทคนิคแยกการตอบสนองเอาต์พุตออกจากเหตุการณ์ทางแสงที่เริ่มต้น [1, 2] การประเมินซัพพลายเออร์ต้องเชื่อมโยงข้อมูลดังกล่าวกับเวลาพักเป้าหมายที่มีอยู่และเส้นทางอินพุตของตัวควบคุมจริง ซัพพลายเออร์เซ็นเซอร์โฟโตอิเล็กทริกควรได้รับการประเมินจากหลักฐานที่ปิดคำถามการใช้งานเหล่านั้น
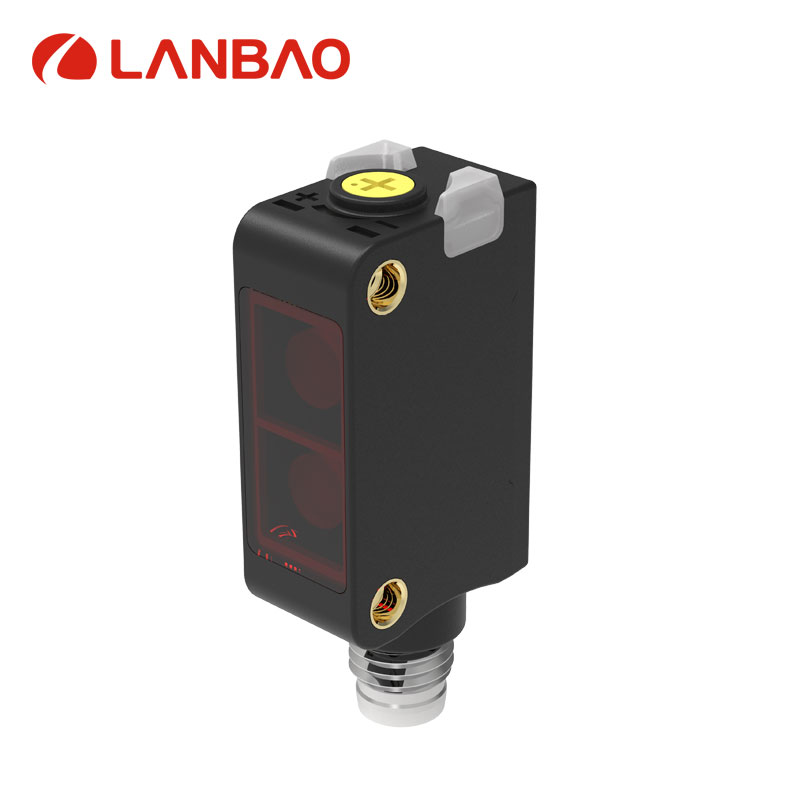
รูปที่ 1. ภาพผลิตภัณฑ์ Lanbao PSEP series จากเว็บไซต์อย่างเป็นทางการ ตระกูลการตรวจจับแบบกระจายนี้เป็นตัวอย่างตัวเลือก ไม่ใช่สิ่งทดแทนโหมดออปติคอลอื่นๆ ทั่วไป แหล่งที่มา [3]
แปลงใบสมัครให้เป็นข้อกำหนดที่เป็นลายลักษณ์อักษร
เริ่มต้นด้วยการสรุปรายละเอียดการใช้งานสั้นๆ ที่ได้รับความเห็นชอบจากฝ่ายวิศวกรรม ฝ่ายจัดซื้อ ฝ่ายคุณภาพ และฝ่ายบริการ อธิบายสิ่งที่ต้องตรวจจับและสิ่งที่ต้องละเลย รวมถึงตัวอย่างจริงหรือภาพที่ควบคุมได้ ภาพวาดแสดงขนาด สีที่ยอมรับได้ ลักษณะพื้นผิว ความโปร่งใส พื้นที่ติดตั้ง ระยะการทำงาน และวัตถุพื้นหลังที่เป็นไปได้
กำหนดขอบเขตการทำงาน บันทึกความเร็วต่ำสุดและสูงสุด เป้าหมายที่เล็กที่สุด ช่องว่างระหว่างเป้าหมายที่เล็กที่สุด การสั่นสะเทือน แสงโดยรอบ การปนเปื้อน อุณหภูมิ วิธีการทำความสะอาด และการเคลื่อนที่ของสายเคเบิล ระบุว่าเอาต์พุตใช้สำหรับการนับ การกำหนดตำแหน่ง การตรวจจับการมีอยู่ หรือการเชื่อมต่อกระบวนการ เนื่องจากงานเหล่านั้นอาจต้องการจังหวะเวลาและการจัดการความล้มเหลวที่แตกต่างกัน
แยกข้อกำหนดที่จำเป็นออกจากความชอบส่วนตัว ขวดใสที่ขาดหายไปอาจเป็นสิ่งที่ยอมรับไม่ได้ ในขณะที่ทิศทางการวางตัวเชื่อมต่อที่ต้องการอาจต่อรองได้ ระบุเงื่อนไขการยอมรับที่วัดได้ทุกครั้งที่เป็นไปได้ “เชื่อถือได้ในสภาพฝุ่น” นั้นตรวจสอบได้ยาก เงื่อนไขการปนเปื้อนที่บันทึกไว้ ช่วงเวลาการทำความสะอาด และพฤติกรรมการตรวจจับที่อนุญาต จะเป็นหัวข้อที่มีประโยชน์สำหรับการอภิปรายทดสอบ
อย่าใช้เซ็นเซอร์อัตโนมัติทั่วไปเป็นอุปกรณ์ป้องกันตัวบุคคล หากแอปพลิเคชันนั้นมีฟังก์ชันด้านความปลอดภัย ให้ส่งข้อกำหนดนั้นผ่านการประเมินความปลอดภัยของเครื่องจักรที่เหมาะสม และเลือกอุปกรณ์ที่มีความสามารถที่ระบุไว้ในเอกสารอย่างถูกต้อง การมีเอาต์พุตสวิตช์มาตรฐานและตัวเรือนป้องกันไม่ได้หมายความว่าอุปกรณ์นั้นเหมาะสมต่อความปลอดภัยเสมอไป
ตรวจสอบว่าโหมดแสงที่เสนอเหมาะสมหรือไม่
ซัพพลายเออร์ที่น่าเชื่อถือควรอธิบายว่าเหตุใดหลักการตรวจจับที่เสนอจึงเหมาะสมกับเป้าหมายและการติดตั้ง การจัดเรียงแบบลำแสงผ่านจะวางตัวส่งและตัวรับไว้ด้านตรงข้าม การจัดเรียงแบบสะท้อนแสงจะใช้ตัวสะท้อนแสง เซ็นเซอร์แบบกระจายจะรับแสงที่สะท้อนจากเป้าหมายเอง การลดสัญญาณรบกวนพื้นหลังจะเพิ่มความสามารถในการแยกแยะระยะทาง โดยขึ้นอยู่กับข้อจำกัดของการออกแบบเฉพาะ คู่มือทางเทคนิคของ OMRON ให้ภาพรวมของหลักการทำงานเหล่านี้ [4]
การเลือกใช้เซ็นเซอร์แบบใดแบบหนึ่งจะส่งผลต่อต้นทุนการติดตั้งและความทนทาน เซ็นเซอร์แบบลำแสงทะลุต้องเข้าถึงและเดินสายไฟจากสองด้าน การใช้แผ่นสะท้อนแสงจะเพิ่มความต้องการในการติดตั้งและการทำความสะอาด เซ็นเซอร์แบบกระจายแสงสามารถทำให้การติดตั้งง่ายขึ้น แต่ทำให้การสะท้อนแสงของเป้าหมายและสภาพแวดล้อมโดยรอบมีความสำคัญเป็นพิเศษ วัตถุโปร่งใสจำเป็นต้องเลือกใช้ให้เหมาะสมกับการใช้งานเฉพาะด้าน แทนที่จะสันนิษฐานว่าเซ็นเซอร์แสงทุกตัวจะตรวจจับวัตถุเหล่านั้นได้อย่างสม่ำเสมอ
สอบถามเกี่ยวกับขนาดขั้นต่ำที่ตรวจจับได้ของวัตถุ ลำแสง หรือจุด ที่ระยะการทำงาน บริเวณที่ตรวจจับไม่ได้ ข้อจำกัดของพื้นหลัง และความคลาดเคลื่อนในการจัดแนว ผู้จำหน่ายควรระบุทั้งสภาวะที่ไม่เอื้ออำนวยและสภาวะที่เอื้ออำนวย คำอธิบายเกี่ยวกับข้อจำกัดมักมีประโยชน์มากกว่าคำกล่าวอ้างกว้างๆ ว่าเซ็นเซอร์ตรวจจับวัสดุทุกชนิดได้
เปรียบเทียบค่าขอบเขตการตรวจจับแทนที่จะพิจารณาเฉพาะระยะสูงสุดเพียงอย่างเดียว
ระยะการมองเห็นสูงสุดที่ระบุไว้มักจะเชื่อมโยงกับเป้าหมายอ้างอิงหรือตัวสะท้อนแสง สอบถามว่าอะไรเปลี่ยนแปลงไปบ้างเมื่อเป้าหมายจริงมีสีเข้ม เอียง สะท้อนแสง โปร่งแสงบางส่วน หรือมีขนาดเล็กกว่าเป้าหมายอ้างอิง ทดสอบช่วงระยะทางที่อนุญาตทั้งหมด รวมถึงตำแหน่งใกล้ ๆ ที่การจัดเรียงทางแสงบางอย่างทำงานแตกต่างกัน
แบนเนอร์อธิบายอัตราขยายส่วนเกินว่าเป็นพลังงานแสงที่ได้รับเมื่อเทียบกับเกณฑ์การสลับ และอธิบายความเกี่ยวข้องเมื่อฝุ่น ความชื้น หรือสิ่งปนเปื้อนอื่นๆ ทำให้สัญญาณอ่อนลง [5] ขอเส้นโค้งที่เกี่ยวข้องหรือการประเมินระยะขอบที่เทียบเท่ากันที่ระยะทางที่เสนอ อย่านำคำแนะนำอัตราขยายส่วนเกินทั่วไปไปใช้กับการตรวจจับวัตถุโปร่งใสโดยไม่พิจารณา เนื่องจากต้องแก้ไขการเปลี่ยนแปลงเล็กน้อยของแสงที่ได้รับด้วย
การสาธิตที่มีประโยชน์ควรรวมถึงส่วนที่ยอมรับได้แย่ที่สุดและพื้นหลังที่ไม่เอื้ออำนวย ขอให้ผู้จำหน่ายแสดงขอบเขตความล้มเหลวและอธิบายปริมาณสำรองที่มีอยู่ภายในขอบเขตการทำงานที่ได้รับอนุมัติ ซึ่งจะทำให้คำแนะนำน่าเชื่อถือมากกว่าการกระตุ้นที่ประสบความสำเร็จเพียงครั้งเดียวในระยะที่สะดวก
ตรวจสอบจังหวะเวลาและการเชื่อมต่อทางไฟฟ้า
ลองพิจารณาแถบยึดบรรจุภัณฑ์ตัวอย่างที่มีความกว้าง 4 มิลลิเมตร และเคลื่อนที่ด้วยความเร็ว 2 เมตร/วินาที เวลาในการเคลื่อนที่ผ่านจุดนั้นคือ 2 มิลลิวินาที การตอบสนองที่ระบุไว้ 0.5 มิลลิวินาทีของระบบที่เสนอมานั้นดูมีแนวโน้มที่ดี แต่ระบบส่วนที่เหลืออาจเพิ่มการกรอง การหน่วงเวลาการสแกน การหน่วงเวลาการสื่อสาร หรือความไม่แน่นอนของทริกเกอร์ การคำนวณนี้เป็นการคัดกรองแนวคิดเท่านั้น ไม่ได้เป็นการรับรองเครื่องที่ติดตั้งใช้งานจริง
วัดรูปคลื่นเอาต์พุตและสัญญาณที่ PLC รับรู้ ทดสอบทั้งการเปิดใช้งานและการรีเซ็ต เนื่องจากช่องว่างสั้นๆ อาจหายไปได้แม้ว่าจะตรวจพบเป้าหมายแต่ละตัวแล้วก็ตาม ตกลงกันว่าอนุญาตให้มีการยืดพัลส์หรือไม่ และส่งผลต่อการนับหรือจังหวะการปฏิเสธในขั้นตอนถัดไปหรือไม่ บันทึกการตั้งค่าตัวกรองของคอนโทรลเลอร์พร้อมกับการกำหนดค่าเซ็นเซอร์
ตรวจสอบความเข้ากันได้ของ NPN หรือ PNP, ลักษณะการทำงานแบบปกติเปิดหรือปกติปิด, การกำหนดค่าแบบมีไฟหรือไม่มีไฟ, การกำหนดขา, แรงดันไฟฟ้าใช้งาน, กระแสโหลด และข้อกำหนดของสายเคเบิล เมื่อเปลี่ยนอุปกรณ์เดิม ให้เปรียบเทียบฟังก์ชันของขั้วต่อมากกว่ารูปลักษณ์ภายนอก เซ็นเซอร์ที่สามารถเปลี่ยนทดแทนกันได้ทางกลไกอาจยังคงต้องมีการเปลี่ยนแปลงการเดินสายไฟหรือซอฟต์แวร์
ประเมินความสามารถของซัพพลายเออร์โดยใช้หลักฐานที่ตรวจสอบได้
ใบรับรองคุณภาพสามารถใช้สนับสนุนการตรวจสอบผู้จำหน่ายได้ แต่ไม่ได้พิสูจน์ว่าเซ็นเซอร์นั้นผ่านเกณฑ์การใช้งาน ตรวจสอบหน่วยงานที่ออกใบรับรอง สถานที่ ขอบเขต ความถูกต้อง และผู้ออกใบรับรอง ขอเอกสารผลิตภัณฑ์ที่เหมาะสมกับตลาดปลายทางและข้อกำหนดของเครื่องจักรแยกต่างหาก ควรตรวจสอบข้อกล่าวอ้างต่างๆ เช่น เครื่องหมาย CE การรับรอง UL หรือการคุ้มครองทรัพย์สินทางปัญญา กับรุ่นที่เกี่ยวข้องและเอกสารประกอบอย่างถูกต้อง
ในระหว่างการตรวจสอบกระบวนการผลิต ให้ติดตามผลิตภัณฑ์หนึ่งชิ้นตั้งแต่ส่วนประกอบที่เข้ามาจนถึงการทดสอบขั้นสุดท้าย สอบถามเกี่ยวกับวิธีการควบคุมการจัดตำแหน่งทางแสง เกณฑ์การสวิตช์ เอาต์พุตทางไฟฟ้า และการระบุตัวตน ขอตัวอย่างบันทึกการทดสอบและการจัดการการสอบเทียบ เป้าหมายคือการทำความเข้าใจว่าซัพพลายเออร์ตรวจจับความแปรปรวนและป้องกันการเปลี่ยนแปลงกระบวนการที่ไม่ได้รับการอนุมัติไม่ให้ไปถึงผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ได้อย่างไร
ระบบตรวจสอบย้อนกลับควรเชื่อมโยงหมายเลขล็อตหรือหมายเลขซีเรียลที่ให้มากับข้อมูลการผลิตและการทดสอบ ขอให้ผู้จำหน่ายสาธิตการดึงข้อมูลนั้นโดยใช้ตัวระบุตัวอย่างจริง ระบบที่มีเอกสารประกอบจะน่าเชื่อถือมากขึ้นเมื่อสามารถค้นหาและตีความบันทึกที่ร้องขอได้จริง
| หมวดหมู่การประเมิน | น้ำหนักที่เสนอ | หลักฐานที่จำเป็นสำหรับการได้คะแนนสูง |
| ประสิทธิภาพการทำงานของแอปพลิเคชัน | 35% | ผ่านการทดสอบตามเป้าหมายและเกณฑ์การทดสอบด้านสิ่งแวดล้อม |
| การผลิตและคุณภาพ | 20% | การตรวจสอบย้อนกลับ บันทึกการทดสอบ กระบวนการควบคุม |
| การสนับสนุนด้านวิศวกรรม | 15% | การแก้ไขปัญหาที่สามารถทำซ้ำได้และเอกสารประกอบที่ครบถ้วน |
| การส่งมอบและความต่อเนื่อง | 15% | หลักฐานแสดงศักยภาพ ข้อตกลงระยะเวลานำส่ง แผนความต่อเนื่อง |
| ต้นทุนตลอดอายุการใช้งานที่ติดตั้ง | 10% | โมเดลต้นทุนด้านฮาร์ดแวร์ การติดตั้ง การตรวจสอบ และการบริการ |
| การจัดการการเปลี่ยนแปลง | 5% | ขั้นตอนการแจ้งเป็นลายลักษณ์อักษรและการขอรับคุณสมบัติใหม่ |
การถ่วงน้ำหนักนี้เป็นเครื่องมือประเมิน OEM ที่เสนอแนะ ไม่ใช่การจัดอันดับในอุตสาหกรรม ให้คะแนนแต่ละหมวดหมู่ตั้งแต่ศูนย์ถึงห้า และคำนวณคะแนนรวมถ่วงน้ำหนักโดยการนำน้ำหนักคูณด้วยคะแนนแล้วหารด้วยห้า คะแนนสี่ในหมวดหมู่ 35% จะมีค่า 28 คะแนน ให้ใช้ข้อกำหนดที่บังคับใช้ก่อน: คะแนนเชิงพาณิชย์ที่สูงต้องไม่ชดเชยการตรวจจับที่ล้มเหลวหรือเอกสารที่จำเป็นที่ขาดหายไป
นำตัวอย่างไปผ่านกระบวนการตรวจสอบคุณสมบัติแบบเป็นขั้นตอน
ขอหมายเลขชิ้นส่วนที่ใช้ในการผลิตที่แน่นอน เวอร์ชันเฟิร์มแวร์หรือการกำหนดค่า (ถ้ามี) สายเคเบิล ตัวเชื่อมต่อ และอุปกรณ์เสริม บันทึกว่าตัวอย่างได้รับการจัดเตรียมเป็นพิเศษหรือไม่ ตัวอย่างจากล็อตการผลิตมากกว่าหนึ่งล็อตสามารถช่วยให้เห็นความแปรผันได้ แม้ว่าปริมาณที่เหมาะสมจะขึ้นอยู่กับความเสี่ยงและความพร้อมใช้งานก็ตาม
| ขั้นตอนการคัดเลือก | ขอบเขต | เกณฑ์การอนุมัติที่แนะนำ |
| การตรวจสอบเอกสาร | เอกสารข้อมูลจำเพาะ, การเดินสายไฟ, แบบร่าง, หลักฐานแบบจำลอง | ไม่มีข้อกำหนดบังคับที่ยังไม่ได้รับการแก้ไข |
| การประเมินประสิทธิภาพ | เป้าหมายสุดขั้วและขอบเขตที่เพิ่มขึ้น | แสดงให้เห็นขอบเขตการตรวจจับและการรีเซ็ตที่ตกลงกันไว้ |
| การทดลองเครื่องจักร | ความเร็วเต็มที่ ตัวควบคุม เซ็นเซอร์ที่อยู่ใกล้เคียง | ไม่มีข้อผิดพลาดในการนับหรือการกระตุ้นที่ไม่สามารถอธิบายได้ |
| การผลิตนำร่อง | การเปลี่ยนกะและการบำรุงรักษาที่เป็นตัวแทน | ผลลัพธ์ที่เสถียรพร้อมการแก้ไขปัญหาที่ตรวจสอบได้ |
| การเผยแพร่ผลิตภัณฑ์ | แบบจำลองแช่แข็งและเงื่อนไขการจัดส่ง | บันทึกการตรวจสอบความถูกต้องและการควบคุมการเปลี่ยนแปลงที่ลงนามแล้ว |
1. กำหนดเป้าหมาย ขอบเขตการทำงานสูงสุด และเกณฑ์การยอมรับก่อนรับตัวอย่าง
2. ดำเนินการทดสอบบนแท่นทดสอบแบบควบคุม และบันทึกสภาวะที่ประสบความสำเร็จและล้มเหลวไว้
3. ผสานรวมเซ็นเซอร์เข้ากับเครื่องจักรจริงและบันทึกหลักฐานด้านเวลา
4. ทำซ้ำขั้นตอนนี้หลังจากช่างทำการเปลี่ยนหรือปรับแต่งตามปกติเสร็จสิ้น
5. ทบทวนผลลัพธ์จากโครงการนำร่องร่วมกันก่อนที่จะตัดสินใจเปิดใช้งานทั่วทั้งแพลตฟอร์ม
ใช้ระยะเวลาการทดลองที่สะท้อนถึงความเสี่ยงของความล้มเหลว การไม่พบความล้มเหลวเลยในการทดสอบขนาดเล็กไม่ได้หมายความว่าอัตราความล้มเหลวเป็นศูนย์ ตัวอย่างเช่น การไม่พบความล้มเหลวเลยในโอกาสที่เป็นตัวแทนอิสระ 10,000 ครั้ง จะให้ค่าประมาณขอบเขตบน 95% ด้านเดียวโดยประมาณที่ 3/10,000 หรือ 300 ความล้มเหลวต่อโอกาสหนึ่งล้านครั้ง โดยใช้กฎสามข้อ วงจรจริงอาจมีความสัมพันธ์กัน และการทดลองที่ไม่เคยรวมเป้าหมายที่ยากลำบากไม่ได้แสดงถึงความเสี่ยงในการผลิต
ประเมินการสนับสนุนโดยขอให้ลูกค้าทำแบบฝึกหัดแก้ไขปัญหา
นำเสนอสถานการณ์ความล้มเหลวที่สมจริงเหมือนกันให้กับซัพพลายเออร์ที่ผ่านการคัดเลือก เช่น การทำงานผิดพลาดจากพื้นหลังที่มันวาว หรือส่วนที่มืดที่ตรวจไม่พบหลังจากเกิดการปนเปื้อน ขอแผนการทดสอบ การวัดที่ต้องการ และแนวทางการแก้ไขที่เสนอ ประเมินว่าคำตอบนั้นแยกแยะสาเหตุจากด้านแสง ไฟฟ้า กลไก และตัวควบคุมได้หรือไม่
การสนับสนุนที่มีประโยชน์จะช่วยให้ได้การตั้งค่าหรือการเปลี่ยนแปลงทางวิศวกรรมที่สามารถทำซ้ำได้พร้อมเหตุผล บันทึกว่าใครเป็นผู้รับผิดชอบคำถามเกี่ยวกับแอปพลิเคชัน ความคาดหวังในการตอบกลับ การยกระดับปัญหา และการวิเคราะห์ความล้มเหลว ขอคำแนะนำที่ช่างเทคนิคสามารถปฏิบัติตามได้โดยไม่ต้องพึ่งพาพนักงานขายที่จัดการคำสั่งซื้อเดิม
สำหรับเครื่องจักรที่ใช้ทั่วโลก ควรพิจารณาภาษาที่ใช้ในเอกสาร ความพร้อมของอะไหล่ แหล่งที่มาของตัวเชื่อมต่อ และความสม่ำเสมอในการตั้งค่าในทุกไซต์ รุ่นที่ต้องปรับแต่งด้วยตนเองอย่างละเอียดอ่อนอาจเพิ่มภาระงานบริการ แม้ว่าราคาซื้อจะน่าดึงดูดก็ตาม ควรรวมเวลาในการสอนการใช้งานและการตรวจสอบความถูกต้องของชิ้นส่วนทดแทนไว้ในการประเมินด้วย
ตรวจสอบความต่อเนื่องและต้นทุนการติดตั้งทั้งหมด
ขอเอกสารที่เป็นลายลักษณ์อักษรเกี่ยวกับระยะเวลานำส่ง ปริมาณการสั่งซื้อขั้นต่ำ บรรจุภัณฑ์ รหัสการจัดส่ง และข้อตกลงด้านกำลังการผลิต แยกแยะความแตกต่างระหว่างความพร้อมของสินค้าในสต็อกกับความสามารถในการผลิตซ้ำได้ ประเมินว่าผู้จำหน่ายจัดการกับปัญหาการขาดแคลนชิ้นส่วน ชิ้นส่วนที่ล้าสมัย การจ้างเหมาช่วง และการเปลี่ยนแปลงที่ไม่ได้วางแผนไว้เกี่ยวกับชิ้นส่วนทางด้านออปติก อิเล็กทรอนิกส์ สายเคเบิล หรือเฟิร์มแวร์อย่างไร
สินค้าทดแทนที่ได้รับการอนุมัติควรมีเส้นทางการรับรองคุณสมบัติที่ชัดเจน คำกล่าวอ้างของผู้จำหน่ายที่ว่าสินค้าทดแทนนั้นเทียบเท่ากันนั้นไม่เพียงพอเมื่อมีการเปลี่ยนแปลงพฤติกรรมหรือการติดตั้ง ควรตกลงกันเกี่ยวกับระยะเวลาการแจ้ง การพิสูจน์ที่จำเป็น และการเปลี่ยนแปลงใดบ้างที่ต้องดำเนินการตรวจสอบความถูกต้องอีกครั้ง ควรเก็บรักษาแบบร่างและการตั้งค่าที่ควบคุมไว้ เพื่อป้องกันไม่ให้ฝ่ายจัดซื้อสั่งซื้อสินค้าที่มีลักษณะคล้ายกันแต่ไม่ผ่านการรับรองโดยไม่ได้ตั้งใจ
สร้างการเปรียบเทียบตลอดวงจรชีวิตผลิตภัณฑ์ ซึ่งรวมถึง ตัวยึด แผ่นสะท้อนแสง สายไฟ การทดสอบระบบ การตรวจสอบความถูกต้อง สินค้าคงคลังอะไหล่ การบำรุงรักษา และความเสี่ยงจากการหยุดทำงาน ใช้สมมติฐานต้นทุนของ OEM เอง โดยแยกผลลัพธ์ที่วัดได้ออกจากค่าประมาณอย่างชัดเจน หลีกเลี่ยงการประมาณการประหยัดจากการหยุดทำงานให้กับซัพพลายเออร์โดยไม่มีหลักฐานจากการทดลอง
จัดเตรียมเอกสารสรุปข้อมูลซัพพลายเออร์และเอกสารปล่อยสินค้าที่มีประโยชน์
สามารถตรวจสอบกลุ่มผลิตภัณฑ์โฟโตอิเล็กทริกของ Lanbao เป็นแหล่งที่มาที่เป็นไปได้แหล่งหนึ่ง โดยใช้ข้อมูลหมวดหมู่อย่างเป็นทางการและหน้าผลิตภัณฑ์ PSEP เฉพาะที่การตรวจจับแบบกระจายเหมาะสม [3, 6] ส่งเอกสารสรุปการใช้งานเดียวกันไปยังซัพพลายเออร์ที่ได้รับการคัดเลือกทั้งหมด เพื่อให้สามารถเปรียบเทียบคำตอบของพวกเขาได้อย่างเท่าเทียมกัน
เอกสารการอนุมัติขั้นสุดท้ายควรระบุหมายเลขชิ้นส่วนที่ได้รับการอนุมัติ การแก้ไข ภาพวาดการติดตั้ง อุปกรณ์เสริม การตั้งค่าตัวควบคุม ผลการตรวจสอบความถูกต้อง ข้อกำหนดการตรวจสอบขาเข้า และผู้ติดต่อสำหรับการแก้ไขปัญหา รวมถึงบันทึกข้อจำกัดที่ยังคงค้างอยู่ ทบทวนคุณสมบัติอีกครั้งเมื่อวัสดุเป้าหมาย ความเร็วเครื่องจักร สภาพแวดล้อม หรือส่วนประกอบที่ควบคุมโดยผู้จำหน่ายมีการเปลี่ยนแปลง ซึ่งจะทำให้การคัดเลือกผู้จำหน่ายกลายเป็นกระบวนการทางวิศวกรรมที่ทำซ้ำได้ แทนที่จะเป็นการเจรจาต่อรองราคาเพียงครั้งเดียว
เอกสารอ้างอิง
[1] ข้อมูลจำเพาะของรุ่น OMRON E3FA E3RA E3FB E3RB
[2] คำศัพท์และเวลาตอบสนองของเซ็นเซอร์โฟโตอิเล็กทริก OMRON
[3] หน้าผลิตภัณฑ์และแหล่งที่มาของภาพเซ็นเซอร์โฟโตอิเล็กทริกแบบกระจาย Lanbao PSEP
[4] ภาพรวมหลักการตรวจจับด้วยแสงของ OMRON
[5] เซ็นเซอร์โฟโตอิเล็กทริกแบนเนอร์และคำอธิบายของอัตราขยายส่วนเกิน
[6] กลุ่มผลิตภัณฑ์เซ็นเซอร์โฟโตอิเล็กทริก Lanbao
คำถามที่พบบ่อย
ฉันควรสอบถามอะไรจากผู้จำหน่ายเซ็นเซอร์โฟโตอิเล็กทริกก่อนเป็นอันดับแรก
ถามว่าโหมดออปติคอลใดเหมาะสมกับเป้าหมายจริงและเพราะเหตุใด ระบุระยะการทำงาน ค่าสุดขั้วของเป้าหมาย ความเร็ว พื้นหลัง สภาพแวดล้อม และรายละเอียดของ PLC คำตอบที่มีประโยชน์ควรระบุข้อสมมติฐานและระบุการทดสอบที่จำเป็นเพื่อยืนยันความเหมาะสม
ใบรับรองคุณภาพเพียงพอที่จะรับรองผู้จำหน่ายหรือไม่
ไม่ ตรวจสอบใบรับรองและขอบเขตของใบรับรองก่อน จากนั้นประเมินประสิทธิภาพเฉพาะรุ่นและการควบคุมการผลิต การทดลองใช้งาน การตรวจสอบย้อนกลับ เอกสารประกอบ และการจัดการการเปลี่ยนแปลงยังคงเป็นส่วนสำคัญของการรับรอง OEM
ผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ควรขอตัวอย่างจำนวนเท่าใด
ไม่มีปริมาณที่ตายตัว เลือกปริมาณการครอบคลุมตามความแปรผันของเป้าหมาย ความหลากหลายของแบบจำลอง ความเสี่ยงในการผลิต และความมั่นใจที่ต้องการ ควรรวมหน่วยทดสอบหลายหน่วย และหากเป็นไปได้ ควรรวมล็อตการผลิตที่แตกต่างกัน แทนที่จะพึ่งพาตัวอย่างสาธิตเพียงตัวอย่างเดียว
เซ็นเซอร์ราคาถูกที่สุดสามารถช่วยลดต้นทุนรวมของเครื่องจักรได้หรือไม่
สามารถทำได้หากตรงตามข้อกำหนดโดยไม่เพิ่มต้นทุนการติดตั้ง การตรวจสอบ การบำรุงรักษา หรือการบริการ เปรียบเทียบโซลูชันที่ติดตั้งทั้งหมด รวมถึงอุปกรณ์เสริมและเวลาของช่างเทคนิค ก่อนที่จะสรุปต้นทุน
ควรทดสอบเซ็นเซอร์ตัวใหม่ที่ใช้แทนเซ็นเซอร์ตัวเดิมอย่างไร
ตรวจสอบขนาด รูปทรงขาเชื่อมต่อ โหมดออปติคอล พฤติกรรมเอาต์พุต การตอบสนอง ความคลาดเคลื่อนในการติดตั้ง และการกำหนดค่า ทำการทดสอบแอปพลิเคชันที่ได้รับผลกระทบซ้ำ และบันทึกการเปลี่ยนแปลงซอฟต์แวร์หรือทางกลใดๆ ก่อนอนุมัติการใช้งานทดแทนกันได้
มีหลักฐานใดบ้างที่สนับสนุนการตรวจจับที่เชื่อถือได้บนวัตถุโปร่งใส
ใช้ตัวอย่างโปร่งใสที่เป็นตัวแทน แผ่นสะท้อนแสงที่ระบุไว้ (ถ้ามี) รูปทรงการติดตั้งจริง สภาพแวดล้อมที่มีการปนเปื้อน และความเร็วในการผลิต ตรวจสอบการตรวจจับและปรับค่าขอบเขตใหม่แทนที่จะยอมรับคำกล่าวอ้างทั่วไปเกี่ยวกับวัตถุโปร่งใส
ควรทำการตรวจสอบคุณสมบัติซัพพลายเออร์อีกครั้งเมื่อใด
ทบทวนคุณสมบัติหลังจากมีการเปลี่ยนแปลงที่เกี่ยวข้องกับเซ็นเซอร์ สถานที่ผลิต ส่วนประกอบ เฟิร์มแวร์ เป้าหมาย ความเร็วเครื่องจักร หรือสภาพแวดล้อม ข้อตกลงควบคุมการเปลี่ยนแปลงควรระบุว่าใครเป็นผู้ประเมินผลกระทบ และการทดสอบใดบ้างที่ต้องทำซ้ำ
วันที่โพสต์: 11 พฤศจิกายน 2026