
Risposta rapida
Valutate i fornitori di sensori fotoelettrici in base alla loro capacità di dimostrare l'idoneità all'applicazione, mantenere una produzione costante, controllare le modifiche e fornire supporto alla macchina per tutta la sua durata. Iniziate con una descrizione scritta dei requisiti di rilevamento che includa bersagli, superfici, distanza, velocità, montaggio, ambiente e compatibilità con i PLC. Richiedete la documentazione specifica per il modello e testate campioni rappresentativi in condizioni di produzione. Valutate i fornitori solo dopo che i requisiti tecnici obbligatori sono stati soddisfatti. Quindi confrontate la tracciabilità, i controlli di produzione, gli impegni di consegna, il supporto tecnico e il costo totale di installazione. Un preventivo basso o una dimostrazione di successo al banco non sono sufficienti per una piattaforma OEM. L'approvazione deve collegare un codice articolo e una revisione precisi a un risultato di validazione documentato e a un contratto di fornitura.
Punti chiave
• Definire l'attività di rilevamento prima di richiedere raccomandazioni o prezzi ai fornitori.
• Testare i bersagli accettabili più scuri, più lucidi, più piccoli e più difficili.
• Verificare il tempo di risposta tramite il controller, non solo tramite l'indicatore del sensore.
• Richiedere prove relative al modello ordinato, al sito di produzione e alla revisione.
• Utilizzare un confronto basato su punteggi insieme ai requisiti obbligatori di superamento o non superamento.
• Includere nella fase di qualificazione la notifica delle modifiche, la configurazione della sostituzione e il supporto del ciclo di vita.
Perché la valutazione dei fornitori OEM inizia con la macchina
Un team acquisti di un produttore OEM riceve tre preventivi per un sensore fotoelettrico compatto. Tutti promettono la distanza richiesta e un output compatibile, ma le macchine devono funzionare con involucri, geometrie di installazione e procedure di pulizia del cliente differenti. Il rischio d'acquisto non consiste semplicemente nello scegliere la marca sbagliata, ma nell'approvare un dispositivo senza definire le condizioni in cui il rilevamento deve rimanere affidabile.
I dati pubblici dei produttori dimostrano perché il confronto a livello di modello sia importante. OMRON elenca un tempo di risposta di 0,5 ms per i modelli nelle sue specifiche E3FA/E3RA/E3FB/E3RB, mentre la sua terminologia tecnica separa la risposta in uscita dall'evento ottico che la innesca. [1, 2] La valutazione di un fornitore deve collegare tali dati al tempo di permanenza target disponibile e al percorso di ingresso effettivo del controller. I fornitori di sensori fotoelettrici dovrebbero essere valutati sulla base di prove che risolvano tali questioni applicative.
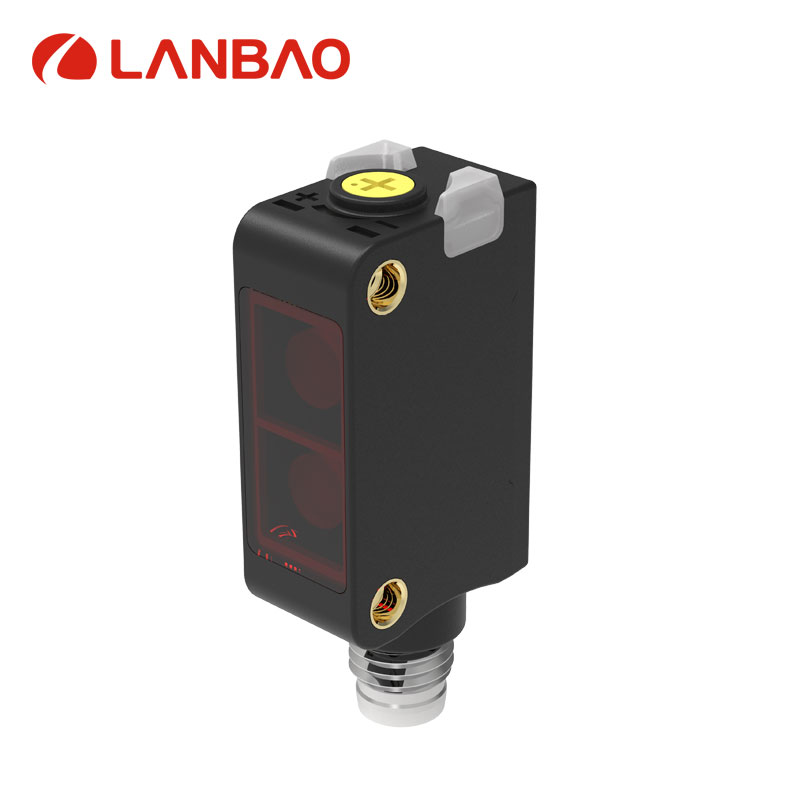
Figura 1. Immagine del prodotto della serie PSEP di Lanbao tratta dal sito web ufficiale. Questa famiglia di sensori a diffusione è un esempio di candidato, non un sostituto universale per altre modalità ottiche. Fonte [3].
Trasformare la richiesta in un requisito scritto
Iniziate con una breve descrizione dell'applicazione, condivisa tra i reparti di ingegneria, acquisti, qualità e assistenza. Descrivete cosa deve essere rilevato e cosa deve essere ignorato. Includete campioni reali o immagini di controllo, disegni quotati, colori accettati, finiture superficiali, trasparenza, spazio di montaggio, distanza di lavoro ed eventuali oggetti di sfondo.
Definire l'inviluppo operativo. Registrare la velocità minima e massima, il target più piccolo, la distanza minima tra i target, le vibrazioni, la luce ambientale, la contaminazione, la temperatura, il metodo di pulizia e il movimento del cavo. Specificare se l'uscita viene utilizzata per il conteggio, il posizionamento, il rilevamento di presenza o l'interblocco di processo, poiché tali attività possono richiedere tempistiche e gestione dei guasti differenti.
Distinguete i requisiti essenziali dalle preferenze. La mancanza di una bottiglia trasparente potrebbe essere inaccettabile, mentre l'orientamento preferito del connettore potrebbe essere negoziabile. Specificate, ove possibile, condizioni di accettazione misurabili. L'affermazione "Affidabile in presenza di polvere" è difficile da verificare; una condizione di contaminazione documentata, l'intervallo di pulizia e il comportamento di rilevamento consentito costituiscono un utile spunto di discussione sui test.
Evitate di considerare i normali sensori di automazione come dispositivi di protezione individuale. Se l'applicazione include una funzione di sicurezza, sottoponete tale requisito all'apposita valutazione della sicurezza della macchina e selezionate apparecchiature con le necessarie capacità documentate. Una normale uscita di commutazione e un involucro protettivo non sono sufficienti a garantire l'idoneità alla sicurezza.
Verificare se la modalità ottica proposta è adatta
Un fornitore credibile dovrebbe spiegare perché il principio di rilevamento proposto si adatta all'obiettivo e all'installazione. Le configurazioni a fascio passante posizionano emettitore e ricevitore su lati opposti. Le configurazioni retroriflettenti utilizzano un riflettore. I sensori diffusi ricevono la luce riflessa dall'obiettivo stesso. La soppressione dello sfondo aggiunge discriminazione di distanza, soggetta ai limiti del particolare progetto. La guida tecnica di OMRON fornisce una panoramica di questi principi di funzionamento. [4]
La scelta influisce sui costi di installazione e sulla robustezza. Il rilevamento attraverso il fascio richiede accesso e cablaggio su due lati. Un riflettore aggiunge esigenze di montaggio e pulizia. Il rilevamento diffuso può semplificare l'installazione, ma rende particolarmente rilevanti la riflettività del bersaglio e le condizioni di sfondo. Gli oggetti trasparenti richiedono una selezione specifica per l'applicazione, anziché presumere che ogni sensore ottico li rilevi in modo coerente.
Richiedete le dimensioni minime rilevabili dell'oggetto, del fascio o del punto alla distanza di lavoro, le zone morte, i limiti di fondo e la tolleranza di allineamento. Il fornitore dovrebbe indicare sia le condizioni sfavorevoli che quelle favorevoli. Una spiegazione di una limitazione è spesso più utile di un'affermazione generica secondo cui il sensore rileva qualsiasi materiale.
Confronta il margine di rilevamento anziché la sola portata massima.
La distanza massima dichiarata è solitamente riferita a un bersaglio o riflettore di riferimento. Chiedete cosa cambia quando il bersaglio reale è scuro, angolato, riflettente, parzialmente trasparente o più piccolo del riferimento. Testate l'intero intervallo di distanze consentito, comprese le posizioni ravvicinate in cui alcune configurazioni ottiche si comportano in modo diverso.
Banner spiega il guadagno in eccesso come l'energia ottica ricevuta rispetto alla soglia di commutazione e ne descrive la rilevanza quando polvere, umidità o altri contaminanti attenuano il segnale. [5] Richiedere la curva applicabile o una valutazione del margine equivalente alla distanza proposta. Non trasferire ciecamente una raccomandazione generale sul guadagno in eccesso al rilevamento di oggetti trasparenti, dove anche la piccola variazione della luce ricevuta deve essere risolta.
Una dimostrazione efficace include il componente peggiore accettato e uno sfondo sfavorevole. Chiedete al fornitore di mostrare il limite di guasto e di spiegare la riserva disponibile all'interno dell'intervallo operativo approvato. Questo renderà la raccomandazione più credibile rispetto a un singolo test riuscito effettuato a distanza di sicurezza.
Verificare la temporizzazione e l'integrazione elettrica.
Consideriamo una linguetta di imballaggio illustrativa larga 4 mm che si muove a 2 m/s. Il suo tempo di passaggio geometrico è di 2 ms. Il tempo di risposta nominale di 0,5 ms di un candidato sembra promettente, ma il sistema rimanente potrebbe aggiungere filtraggio, ritardo di scansione, ritardo di comunicazione o incertezza di attivazione. Questo calcolo valuta la validità del concetto; non certifica la macchina installata.
Misurare la forma d'onda in uscita e il segnale riconosciuto dal PLC. Testare sia l'attivazione che il reset, poiché brevi intervalli possono scomparire anche se vengono rilevati singoli target. Concordare se è consentito l'allungamento dell'impulso e se questo influisce sul conteggio successivo o sulla temporizzazione di scarto. Registrare le impostazioni del filtro del controllore insieme alla configurazione del sensore.
Verificare la compatibilità NPN o PNP, il comportamento normalmente aperto o normalmente chiuso, la configurazione con luce accesa o spenta, l'assegnazione dei pin, la tensione di funzionamento, la corrente di carico e le specifiche del cavo. Quando si sostituisce un componente, confrontare la funzionalità del connettore piuttosto che l'aspetto. Un sensore meccanicamente intercambiabile potrebbe comunque richiedere modifiche al cablaggio o al software.
Valutare le capacità del fornitore utilizzando prove verificabili.
Un certificato di qualità può essere utile per la valutazione di un fornitore, ma non dimostra che un determinato sensore superi i test previsti per una specifica applicazione. È necessario verificare l'organizzazione, la sede, l'ambito di applicazione, la validità e l'ente emittente del certificato. È inoltre opportuno richiedere separatamente la documentazione di prodotto specifica per il mercato di destinazione e i requisiti della macchina. Dichiarazioni quali la marcatura CE, il riconoscimento UL o la protezione IP devono essere verificate confrontandole con il modello specifico e la relativa documentazione di supporto.
Durante una revisione della produzione, segui un prodotto dai componenti in entrata al collaudo finale. Chiedi come vengono controllati l'allineamento ottico, le soglie di commutazione, le uscite elettriche e l'identificazione. Richiedi esempi di registri di collaudo e di gestione della calibrazione. L'obiettivo è capire come il fornitore rileva le variazioni e impedisce che una modifica di processo non approvata raggiunga l'OEM.
La tracciabilità dovrebbe collegare il numero di lotto o di serie fornito alle informazioni di produzione e collaudo. Chiedete al fornitore di dimostrare la possibilità di recuperare tali informazioni utilizzando un identificativo di campione reale. Un sistema documentato risulta più convincente quando il record richiesto può essere effettivamente trovato e interpretato.
| Categoria di valutazione | Peso proposto | Prove necessarie per ottenere un punteggio elevato |
| Prestazioni dell'applicazione | 35% | Obiettivo e matrice di test ambientale superati |
| Produzione e qualità | 20% | Tracciabilità, registrazioni dei test, processi controllati |
| Supporto tecnico | 15% | Risoluzione dei problemi riproducibile e documentazione completa |
| Consegna e continuità | 15% | Prove di capacità, accordo sui tempi di consegna, piano di continuità |
| Costo del ciclo di vita installato | 10% | Modello di costo per hardware, installazione, convalida e assistenza. |
| Gestione del cambiamento | 5% | Procedura di notifica scritta e di riqualificazione |
Questa ponderazione è uno strumento di valutazione OEM proposto, non una classifica di settore. Assegnare un punteggio da zero a cinque a ciascuna categoria e calcolare il totale ponderato come la somma del peso moltiplicato per il punteggio diviso per cinque. Un punteggio di quattro nella categoria del 35% contribuisce con 28 punti. Applicare prima i requisiti obbligatori: un punteggio commerciale elevato non deve compensare un mancato rilevamento o la mancanza della documentazione richiesta.
Eseguire sui campioni un processo di qualificazione a fasi.
Richiedere il codice articolo esatto previsto per la produzione, la revisione del firmware o della configurazione, se pertinente, il cavo, il connettore e gli accessori. Annotare se i campioni sono stati preparati appositamente. I campioni provenienti da più lotti di produzione possono aiutare a individuare le variazioni, sebbene la quantità appropriata dipenda dal rischio e dalla disponibilità.
| Fase di qualificazione | Ambito di applicazione | Porta di approvazione suggerita |
| Revisione del documento | Scheda tecnica, schemi elettrici, disegni, prove del modello | Nessun requisito obbligatorio irrisolto |
| Valutazione di laboratorio | Obiettivi estremi e limiti crescenti | Margini di rilevamento e ripristino concordati dimostrati |
| prova della macchina | Velocità massima, controller, sensori adiacenti | Nessun conteggio inspiegabile o malfunzionamento del trigger |
| Produzione pilota | Turni rappresentativi e manutenzione | Risultati stabili con risoluzione dei problemi tracciabile |
| Versione di produzione | Modello congelato e condizioni di fornitura | Documenti di convalida e controllo delle modifiche firmati |
1. Definire gli obiettivi, i limiti operativi e i criteri di accettazione prima di ricevere i campioni.
2. Eseguire test di laboratorio controllati e conservare i dati relativi alle condizioni di successo e di fallimento.
3. Integrare il sensore nella macchina vera e propria e acquisire i dati relativi alla temporizzazione.
4. Ripetere l'operazione dopo che un tecnico ha effettuato una normale sostituzione o regolazione.
5. Esaminate insieme i risultati del progetto pilota prima di procedere al rilascio su tutta la piattaforma.
Utilizzare una durata di prova che rifletta il rischio di fallimento. L'assenza di fallimenti osservati in un piccolo test non stabilisce un tasso di fallimento pari a zero. A titolo di esempio, zero fallimenti su 10.000 opportunità indipendenti e rappresentative forniscono un limite superiore unilaterale approssimativo al 95% di circa 3/10.000, ovvero 300 fallimenti per milione di opportunità, utilizzando la regola del tre. I cicli reali possono essere correlati e una prova che non include mai l'obiettivo difficile non rappresenta il rischio di produzione.
Valuta il supporto richiedendo un esercizio di risoluzione dei problemi
Fornite ai fornitori preselezionati lo stesso scenario di guasto realistico, come ad esempio falsi allarmi dovuti a uno sfondo lucido o parti scure non rilevate dopo una contaminazione. Richiedete un piano di test, le misurazioni richieste e una proposta di azione correttiva. Valutate se la risposta distingue tra cause ottiche, elettriche, meccaniche e di controllo.
Un supporto efficace produce una modifica di impostazione o di progettazione riproducibile e motivata. Registra chi è responsabile delle domande sull'applicazione, delle aspettative di risposta, delle procedure di escalation e dell'analisi dei guasti. Richiedi istruzioni che un tecnico dell'assistenza possa seguire senza dover dipendere dal venditore che ha gestito l'ordine originale.
Per le macchine destinate al mercato globale, è necessario considerare la lingua della documentazione, la disponibilità dei pezzi di ricambio, l'approvvigionamento dei connettori e la coerenza della configurazione tra i diversi siti. Un modello che richiede delicate regolazioni manuali può aumentare il carico di lavoro per l'assistenza, anche se il prezzo di acquisto è interessante. Nella valutazione, è opportuno includere i tempi di formazione e verifica per la sostituzione.
Verificare la continuità e il costo totale di installazione.
Richiedete per iscritto le ipotesi sui tempi di consegna, le quantità minime d'ordine, l'imballaggio, l'identificazione della spedizione e gli accordi sulla capacità produttiva. Distinguete la disponibilità a magazzino dalla capacità di produzione ripetibile. Valutate come il fornitore gestisce le carenze di componenti, i pezzi obsoleti, il subappalto e le modifiche impreviste a componenti ottici, elettronici, cavi o firmware.
Un prodotto sostitutivo approvato deve avere un percorso di qualificazione ben definito. La dichiarazione del fornitore che un prodotto sostitutivo è equivalente non è sufficiente in caso di modifiche al comportamento o all'installazione. Concordare i periodi di notifica, le prove richieste e le modifiche che comportano una nuova validazione. Mantenere disegni e impostazioni controllati in modo che l'ufficio acquisti non possa ordinare accidentalmente un prodotto simile ma non qualificato.
Realizzate un confronto del ciclo di vita che includa staffe, riflettori, cablaggio, messa in servizio, validazione, scorte di ricambi, manutenzione e tempi di inattività. Utilizzate le ipotesi di costo del produttore originale (OEM), distinguendo chiaramente i risultati misurati dalle stime. Evitate di attribuire a un fornitore risparmi ipotetici dovuti ai tempi di inattività senza prove concrete.
Preparare un brief e un pacchetto di rilascio utili per il fornitore.
La gamma di prodotti fotoelettrici di Lanbao può essere considerata come una delle possibili fonti, utilizzando le informazioni ufficiali sulla categoria e la pagina specifica del prodotto PSEP laddove sia appropriato il rilevamento diffuso. [3, 6] Inviare lo stesso brief di candidatura a tutti i fornitori preselezionati in modo che le loro risposte possano essere confrontate in condizioni di parità.
Il pacchetto di rilascio finale deve indicare il codice articolo approvato, la revisione, il disegno di installazione, gli accessori, le impostazioni del controller, i risultati della convalida, i requisiti di ispezione in entrata e i contatti per la gestione delle problematiche. Includere una registrazione di eventuali limitazioni in sospeso. Rivedere la qualificazione quando cambiano i materiali target, la velocità della macchina, l'ambiente o i componenti controllati dal fornitore. In questo modo, la selezione del fornitore diventa un processo di ingegneria ripetibile anziché una negoziazione di prezzo una tantum.
Riferimenti
[1] Specifiche del modello OMRON E3FA E3RA E3FB E3RB
[2] Terminologia e tempo di risposta del sensore fotoelettrico OMRON
[3] Pagina del prodotto e fonte dell'immagine del sensore fotoelettrico diffuso Lanbao PSEP
[4] Panoramica dei principi di rilevamento fotoelettrico di OMRON
[5] Sensori fotoelettrici Banner e spiegazione del guadagno in eccesso
[6] Gamma di prodotti per sensori fotoelettrici di Lanbao
Domande frequenti
Cosa dovrei chiedere per prima cosa a un fornitore di sensori fotoelettrici?
Chiedete quale modalità ottica sia più adatta al bersaglio effettivo e perché. Fornite la distanza operativa, i valori estremi del bersaglio, la velocità, lo sfondo, l'ambiente e i dettagli del PLC. Una risposta utile dovrebbe indicare le ipotesi e identificare i test necessari per confermarne l'idoneità.
Un certificato di qualità è sufficiente per approvare un fornitore?
No. Verificare il certificato e il suo ambito di applicazione, quindi valutare le prestazioni specifiche del modello e i controlli di produzione. Le prove applicative, la tracciabilità, la documentazione e la gestione delle modifiche rimangono elementi necessari per la qualificazione OEM.
Quanti campioni dovrebbe richiedere un OEM?
Non esiste una quantità universale. La copertura va scelta in base alla variabilità prevista, alla diversità dei modelli, al rischio di produzione e al livello di confidenza desiderato. È consigliabile includere più unità e, ove possibile, lotti diversi, anziché affidarsi a un singolo campione dimostrativo.
Il sensore più economico può ridurre il costo totale della macchina?
Sì, se soddisfa i requisiti senza aumentare i costi di installazione, validazione, manutenzione o assistenza. Prima di trarre conclusioni sui costi, confronta la soluzione completa installata, inclusi gli accessori e il tempo impiegato dai tecnici.
Come si dovrebbe testare un sensore sostitutivo per un sensore esistente?
Verificare dimensioni, piedinatura, modalità ottica, comportamento in uscita, risposta, tolleranza di montaggio e configurazione. Ripetere i test dell'applicazione interessata e registrare eventuali modifiche software o meccaniche prima di approvare l'intercambiabilità.
Quali prove supportano un rilevamento affidabile su oggetti trasparenti?
Utilizzare campioni trasparenti rappresentativi, il riflettore specificato ove applicabile, la geometria di montaggio reale, le condizioni di contaminazione e la velocità di produzione. Verificare i margini di rilevamento e di ripristino anziché accettare una generica dichiarazione di trasparenza dell'oggetto.
Quando è necessario riqualificare un fornitore?
Rivedere la qualificazione dopo modifiche rilevanti al sensore, al sito di produzione, ai componenti, al firmware, al target, alla velocità della macchina o all'ambiente. L'accordo di gestione delle modifiche deve specificare chi valuta l'impatto e quali test devono essere ripetuti.
Data di pubblicazione: 11 novembre 2026