
Resposta rápida
Avaliar os provedores de sensores fotoeléctricos pola súa capacidade para demostrar a axeitamento da aplicación, manter unha produción consistente, controlar os cambios e dar soporte á máquina durante toda a súa vida útil. Comezar cun requisito de detección por escrito que abarque obxectivos, superficies, distancia, velocidade, montaxe, ambiente e compatibilidade co PLC. Solicitar documentos específicos do modelo e probar mostras representativas en condicións de produción. Puntuar os provedores só despois de que se aproben os requisitos técnicos obrigatorios. Despois, comparar a trazabilidade, os controis de fabricación, os compromisos de entrega, o soporte de enxeñaría e o custo total instalado. Un orzamento baixo ou unha demostración sobre mesa exitosa non son evidencia suficiente para unha plataforma OEM. A aprobación debe conectar un número de peza exacto e unha revisión cun resultado de validación documentado e un acordo de subministración.
Conclusións clave
• Definir a tarefa de detección antes de solicitar recomendacións ou prezos a provedores.
• Proba os obxectivos aceptables máis escuros, máis brillantes, máis pequenos e máis difíciles.
• Verificar o tempo de resposta a través do controlador, non só no indicador do sensor.
• Exixir probas vinculadas ao modelo solicitado, ao lugar de fabricación e á revisión.
• Empregar unha comparación puntuada xunto cos requisitos obrigatorios de aprobar ou suspender.
• Incluír a notificación de cambios, a configuración de substitucións e o soporte do ciclo de vida na cualificación.
Por que a avaliación de provedores OEM comeza coa máquina
Un equipo de compras dun fabricante de equipos orixinais (OEM) recibe tres orzamentos para un sensor fotoeléctrico compacto. Todos prometen a distancia requirida e unha saída compatible, pero as máquinas deben executar diferentes paquetes, xeometrías de instalación e rutinas de limpeza do cliente. O risco de compra non reside simplemente en elixir a marca incorrecta. É aprobar un dispositivo sen definir as condicións baixo as que a detección debe seguir sendo fiable.
Os datos públicos dos fabricantes mostran por que é importante a comparación a nivel de modelo. OMRON indica un tempo de resposta de 0,5 ms para os modelos nas súas especificacións E3FA/E3RA/E3FB/E3RB, mentres que a súa terminoloxía técnica separa a resposta de saída do evento óptico que a inicia. [1, 2] Unha avaliación do provedor debe conectar eses datos co tempo de permanencia obxectivo dispoñible e coa ruta de entrada real do controlador. Os provedores de sensores fotoeléctricos deben ser avaliados con base en evidencias que pechen esas preguntas de aplicación.
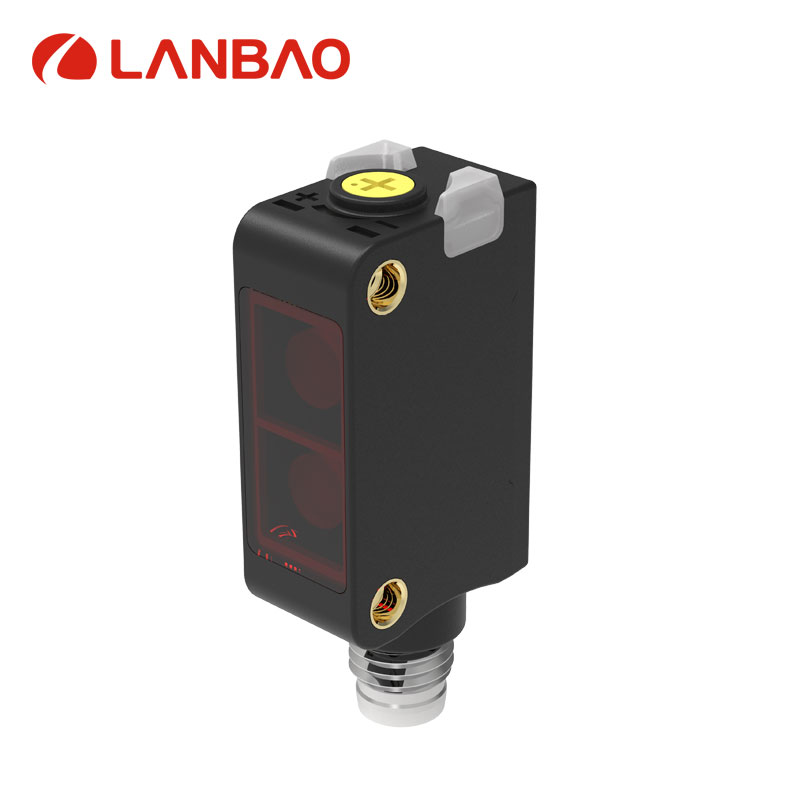
Figura 1. Imaxe do produto da serie Lanbao PSEP extraída do sitio web oficial. Esta familia de detección difusa é un exemplo candidato, non un substituto universal para outros modos ópticos. Fonte [3].
Converter a solicitude nun requisito escrito
Comeza cun breve resumo da aplicación compartido polos departamentos de enxeñaría, compras, calidade e servizo. Describe o que se debe detectar e o que se debe ignorar. Inclúe mostras reais ou imaxes controladas, debuxos dimensionais, cores aceptadas, acabados superficiais, transparencia, espazo de montaxe, distancia de traballo e posibles obxectos de fondo.
Define a envolvente operativa. Rexistra a velocidade mínima e máxima, o obxectivo máis pequeno, a separación máis pequena entre obxectivos, a vibración, a luz ambiental, a contaminación, a temperatura, o método de limpeza e o movemento do cable. Indica se a saída se usa para a contaxe, o posicionamento, a detección de presenza ou o interbloqueo de procesos, xa que esas tarefas poden requirir diferentes tempos e xestión de fallos.
Separa os requisitos esenciais das preferencias. Unha botella transparente que non se atope pode ser inaceptable, mentres que unha orientación preferida do conector pode ser negociable. Especifica condicións de aceptación mensurábeis sempre que sexa posible. A "fiabilidade no po" é difícil de verificar; unha condición de contaminación documentada, un intervalo de limpeza e un comportamento de detección permitido crean unha discusión de proba útil.
Evite tratar os sensores de automatización ordinarios como dispositivos de protección persoal. Se a aplicación inclúe unha función de seguridade, derive ese requisito a través da avaliación de seguridade da máquina axeitada e seleccione equipos coa capacidade documentada necesaria. Unha saída de conmutación estándar e unha carcasa protectora non establecen a idoneidade para a seguridade.
Comproba se o modo óptico proposto se axusta
Un provedor con credibilidade debería explicar por que o principio de detección proposto se axusta ao obxectivo e á instalación. As disposicións de feixe de luz barreira colocan o emisor e o receptor en lados opostos. As disposicións retrorreflectantes usan un reflector. Os sensores difusos reciben a luz reflectida polo propio obxectivo. A supresión de fondo engade discriminación de distancia, suxeita aos límites do deseño particular. A guía técnica de OMRON ofrece unha visión xeral destes principios de funcionamento. [4]
A elección cambia o custo da instalación e a robustez. A detección de feixe de luz solar require acceso e cableado en dous lados. Un reflector engade necesidades de montaxe e limpeza. A detección difusa pode simplificar a instalación, pero fai que a reflectividade do obxectivo e as condicións de fondo sexan especialmente relevantes. Os obxectos transparentes requiren unha selección específica da aplicación en lugar de supoñer que todos os sensores ópticos os detectarán de forma consistente.
Solicite as dimensións mínimas detectables do obxecto, do feixe ou do punto á distancia de traballo, as zonas mortas, as limitacións de fondo e a tolerancia de aliñamento. O provedor debe identificar as condicións desfavorables e as favorables. Unha explicación dunha limitación adoita ser máis útil que unha afirmación xeral de que o sensor detecta todos os materiais.
Comparar a marxe de detección en lugar do alcance máximo unicamente
A distancia máxima publicada adoita estar ligada a un obxectivo ou reflector de referencia. Pregúntate que cambia cando o obxectivo real é escuro, angulado, reflectante, parcialmente transparente ou máis pequeno que a referencia. Proba todo o rango de distancias permitido, incluíndo posicións próximas onde algunhas disposicións ópticas se comportan de forma diferente.
Banner explica o exceso de ganancia como a enerxía óptica recibida en relación co limiar de conmutación e describe a súa relevancia cando o po, a humidade ou outros contaminantes atenúan o sinal. [5] Solicite a curva aplicable ou unha avaliación de marxe equivalente á distancia proposta. Non transfira unha recomendación xeral de exceso de ganancia cegamente á detección de obxectos transparentes, onde tamén se debe resolver o pequeno cambio na luz recibida.
Unha demostración útil inclúe a peor parte aceptada e un contexto desfavorable. Pídelle ao provedor que mostre o límite de fallo e que explique a reserva dispoñible dentro da envolvente operativa aprobada. Iso fai que unha recomendación sexa máis crible que un único disparo exitoso a unha distancia conveniente.
Verificar a temporización e a integración eléctrica
Considere unha lapela de paquete ilustrativa de 4 mm de ancho e que viaxa a 2 m/s. O seu tempo de pasaxe xeométrico é de 2 ms. A resposta nominal de 0,5 ms dun candidato parece prometedora, pero o sistema restante pode engadir filtrado, retardo de dixitalización, retardo de comunicación ou incerteza de disparo. Este cálculo examina o concepto; non certifica a máquina instalada.
Mida a forma de onda de saída e o sinal recoñecido polo PLC. Probe tanto a activación como o reinicio, xa que os intervalos curtos poden desaparecer mesmo se se detectan obxectivos individuais. Acorde se o estiramento do pulso está permitido e se afecta á contaxe augas abaixo ou ao tempo de rexeitamento. Rexistre a configuración do filtro do controlador coa configuración do sensor.
Confirma a compatibilidade NPN ou PNP, o comportamento normalmente aberto ou normalmente pechado, a configuración con luz ou escuridade, a asignación de pines, a tensión de funcionamento, a corrente de carga e as especificacións do cable. Ao substituír un conector, compara a función do conector en lugar da súa aparencia. Un sensor intercambiable mecanicamente aínda pode requirir cambios de cableado ou software.
Avaliar a capacidade do provedor usando evidencias verificables
Un certificado de calidade pode respaldar a revisión dun provedor, pero non demostra que un sensor en particular supere unha solicitude. Verifique a organización, a localización, o alcance, a validez e o emisor do certificado. Solicite por separado a documentación do produto axeitada para o mercado de destino e os requisitos da máquina. As afirmacións como a marca CE, o recoñecemento UL ou a protección IP deben comprobarse co modelo exacto relevante e os rexistros de apoio.
Durante unha revisión de fabricación, siga un produto desde os compoñentes entrantes ata a proba final. Pregunte como se controlan a aliñación óptica, os limiares de conmutación, as saídas eléctricas e a identificación. Solicite exemplos de rexistros de probas e xestión de calibración. O obxectivo é comprender como o provedor detecta a variación e impide que un cambio de proceso non aprobado chegue ao fabricante do equipo orixinal.
A trazabilidade debería conectar un lote ou número de serie subministrado coa información de fabricación e proba. Pídelle ao provedor que demostre esa recuperación usando un identificador de mostra real. Un sistema documentado é máis convincente cando o rexistro solicitado se pode atopar e interpretar realmente.
| Categoría de avaliación | Peso proposto | Probas necesarias para obter unha puntuación alta |
| Rendemento da aplicación | 35% | Matriz de probas ambientais e de obxectivos aprobada |
| Fabricación e calidade | 20% | Trazabilidade, rexistros de probas, procesos controlados |
| Soporte de enxeñaría | 15% | Resolución de problemas reproducible e documentación completa |
| Entrega e continuidade | 15% | Probas de capacidade, acordo de prazo de entrega, plan de continuidade |
| Custo do ciclo de vida instalado | 10% | Modelo de custos de hardware, instalación, validación e servizo |
| Xestión do cambio | 5% | Notificación por escrito e procedemento de recualificación |
Esta ponderación é unha ferramenta de avaliación de OEM proposta, non unha clasificación da industria. Puntúa cada categoría de cero a cinco e calcula o total ponderado como a suma da ponderación multiplicada pola puntuación dividida por cinco. Unha puntuación de catro na categoría do 35 % contribúe con 28 puntos. Aplica primeiro os requisitos obrigatorios: unha puntuación comercial alta non debe compensar a detección incorrecta ou a falta de documentación requirida.
Executar mostras a través dun proceso de cualificación por etapas
Solicitar o número de peza exacto da intención de produción, o firmware ou a revisión da configuración cando corresponda, o cable, o conector e os accesorios. Rexistra se as mostras foron preparadas especialmente. As mostras de máis dun lote de produción poden axudar a revelar variacións, aínda que a cantidade axeitada depende do risco e da dispoñibilidade.
| Fase de cualificación | Ámbito | Porta de aprobación suxerida |
| Revisión de documentos | Folla de datos, cableado, debuxos, evidencia de modelo | Sen requisitos obrigatorios sen resolver |
| Avaliación en banco de probas | Extremos obxectivo e límites de montaxe | Marxes de detección e restablecemento acordadas demostradas |
| Proba de máquina | Velocidade máxima, controlador, sensores adxacentes | Sen conteos inexplicables nin fallos de activación |
| Produción piloto | Turnos representativos e mantemento | Resultados estables con resolución de problemas rastrexable |
| Lanzamento de produción | Modelo conxelado e condicións de subministración | Rexistros de validación e control de cambios asinados |
1. Definir obxectivos, extremos de funcionamento e criterios de aceptación antes de recibir mostras.
2. Executar probas de banco controladas e manter as condicións de éxito e fallo.
3. Integrar o sensor na máquina real e capturar evidencias de temporización.
4. Repita despois de que un técnico realice unha substitución ou un axuste normal.
5. Revisar conxuntamente os resultados da proba piloto antes de comprometerse co lanzamento para toda a plataforma.
Emprega unha duración de proba que reflicta o risco de fallo. Cero fallos observados nunha proba pequena non establece unha taxa de fallo cero. Por exemplo, cero fallos en 10.000 oportunidades independentes e representativas dá un límite superior aproximado unilateral do 95 % de aproximadamente 3/10.000, ou 300 fallos por millón de oportunidades, usando a regra de tres. Os ciclos reais poden estar correlacionados e unha proba que nunca inclúe o obxectivo difícil non representa un risco de produción.
Avaliar a asistencia solicitando un exercicio de resolución de problemas
Ofrécelles aos provedores preseleccionados o mesmo escenario de fallo realista, como activacións falsas por un fondo brillante ou pezas escuras que non se detectaron despois da contaminación. Solicita un plan de probas, as medicións solicitadas e unha proposta de acción correctiva. Avalía se a resposta distingue as causas ópticas, eléctricas, mecánicas e do controlador.
Un soporte útil produce unha configuración reproducible ou un cambio de enxeñaría cun motivo. Rexistra quen é o propietario das preguntas da aplicación, as expectativas de resposta, a escalada e a análise de fallos. Solicita instrucións que un técnico de servizo poida seguir sen depender do vendedor que xestionou o pedido orixinal.
Para máquinas globais, teña en conta a linguaxe da documentación, a dispoñibilidade de pezas de reposto, a orixe dos conectores e a coherencia da configuración entre as instalacións. Un modelo que require un axuste manual delicado pode aumentar a carga de servizo mesmo se o prezo de compra é atractivo. Inclúa o tempo de aprendizaxe e verificación das substitucións na avaliación.
Revisar a continuidade e o custo total instalado
Solicitar por escrito hipóteses sobre prazos de entrega, cantidades mínimas de pedido, embalaxe, identificación do envío e acordos de capacidade. Distinguir a dispoñibilidade de stock da capacidade de produción repetible. Avaliar como o provedor xestiona a escaseza de compoñentes, as pezas obsoletas, a subcontratación e os cambios non planificados na óptica, a electrónica, os cables ou o firmware.
Un substituto aprobado debe ter unha ruta de cualificación definida. Unha declaración dun provedor de que un substituto é equivalente non é suficiente cando se cambia o comportamento ou se modifica a instalación. Acordar os períodos de notificación, as probas requiridas e que cambios desencadean a revalidación. Manteña debuxos e configuracións controlados para que o departamento de compras non poida solicitar accidentalmente un sufixo similar pero non cualificado.
Crea unha comparación do ciclo de vida que inclúa soportes, reflectores, cableado, posta en servizo, validación, inventario de reposto, mantemento e exposición ao tempo de inactividade. Usa as propias suposicións de custos do fabricante de equipos orixinais (OEM), separando claramente os resultados medidos das estimacións. Evita asignar aforros especulativos no tempo de inactividade a un provedor sen probas.
Preparar un informe útil para o provedor e un paquete de liberación
A gama de produtos fotoeléctricos de Lanbao pódese revisar como unha fonte candidata, utilizando a información oficial da categoría e a páxina específica do produto PSEP onde sexa apropiada a detección difusa. [3, 6] Envíe o mesmo resumo da solicitude a todos os provedores preseleccionados para que as súas respostas se poidan comparar en igualdade de condicións.
O paquete de lanzamento final debe identificar o número de peza aprobado, a revisión, o debuxo de instalación, os accesorios, a configuración do controlador, os resultados da validación, os requisitos de inspección entrantes e os contactos de escalado. Incluír un rexistro das limitacións pendentes. Revisar a cualificación cando cambien os materiais obxectivo, a velocidade da máquina, o ambiente ou os compoñentes controlados polo provedor. Isto converte a selección de provedores nun proceso de enxeñaría repetible en lugar dunha negociación de prezos puntual.
Referencias
[1] Especificacións do modelo OMRON E3FA E3RA E3FB E3RB
[2] Terminoloxía e tempo de resposta dos sensores fotoeléctricos de OMRON
[3] Páxina do produto e fonte da imaxe do sensor fotoeléctrico difuso PSEP de Lanbao
[4] Visión xeral dos principios de detección fotoeléctrica de OMRON
[5] Sensores fotoeléctricos de Banner e explicación do exceso de ganancia
[6] Gama de produtos de sensores fotoeléctricos Lanbao
Preguntas frecuentes
Que lle debería preguntar primeiro a un provedor de sensores fotoeléctricos?
Preguntar que modo óptico se axusta ao obxectivo real e por que. Proporcionar a distancia de funcionamento, os extremos do obxectivo, a velocidade, o fondo, o ambiente e os detalles do PLC. Unha resposta útil debería establecer suposicións e identificar as probas necesarias para confirmar a idoneidade.
É suficiente un certificado de calidade para aprobar un provedor?
Non. Verifica o certificado e o seu alcance e, a continuación, avalía o rendemento e os controis de produción específicos do modelo. As probas de aplicación, a rastrexabilidade, a documentación e a xestión de cambios seguen sendo partes necesarias da cualificación do OEM.
Cantas mostras debe solicitar un OEM
Non existe unha cantidade universal. Escolla a cobertura segundo a variación do obxectivo, a diversidade do modelo, o risco de produción e a confianza desexada. Inclúa varias unidades e, sempre que sexa práctico, diferentes lotes en lugar de confiar nunha única mostra de demostración.
Pode o sensor máis barato reducir o custo total da máquina?
Pode se cumpre os requisitos sen aumentar os custos de instalación, validación, mantemento ou servizo. Compare a solución instalada completa, incluíndo accesorios e tempo de técnico, antes de sacar unha conclusión sobre os custos.
Como se debe probar un substituto dun sensor existente?
Comprobe as dimensións, a disposición dos pins, o modo óptico, o comportamento de saída, a resposta, a tolerancia de montaxe e a configuración. Repita as probas da aplicación afectada e rexistre calquera cambio de software ou mecánico antes de aprobar a intercambiabilidade.
Que evidencias apoian a detección fiable en obxectos transparentes?
Empregar mostras transparentes representativas, o reflector especificado cando corresponda, a xeometría de montaxe real, as condicións de contaminación e a velocidade de produción. Verificar a detección e restablecer as marxes en lugar de aceptar unha afirmación xenérica de obxecto transparente.
Cando se debe recalificar un provedor?
Revisar a cualificación despois de cambios relevantes no sensor, no lugar de produción, nos compoñentes, no firmware, no obxectivo, na velocidade da máquina ou no ambiente. O acordo de control de cambios debe identificar quen avalía o impacto e que probas deben repetirse.
Data de publicación: 11 de novembro de 2026