
Rychlá odpověď
Indukční senzory s faktorem 1 jsou navrženy tak, aby poskytovaly podobné snímací vzdálenosti pro specifické kovy, čímž se snižuje kolísání rozsahu v závislosti na materiálu, které je běžné u standardních indukčních senzorů. Jsou užitečné, když jeden stroj musí detekovat ocel, hliník, měď nebo nerezovou ocel bez častých změn držáků. Standardní indukční senzory mohou zůstat vhodnou volbou, pokud je cílový materiál pevný a dostupná snímací rezerva je dostatečná. Faktor 1 nevylučuje instalační tolerance, vliv velikosti cíle, vliv teploty ani limity specifické pro daný model. Vyberte senzor s využitím skutečných slitin, geometrie cíle, zaručené provozní vzdálenosti, požadavků na výstup a výrobního prostředí a poté ověřte každou variantu produktu v nejhorší povolené poloze.
Klíčové poznatky
• Korekční faktory materiálu patří ke specifické konstrukci senzoru a cílovým podmínkám.
• Faktor 1 zlepšuje konzistenci materiálu, ale neidentifikuje typ kovu.
• Jmenovitá snímací vzdálenost není automaticky garantovanou provozní vzdáleností.
• Zapuštěná montáž, odolnost vůči magnetickému poli a environmentální parametry vyžadují samostatné kontroly.
• Před standardizací modelu porovnejte ověřenou detekční rezervu a náklady na životní cyklus.
Proč může změna materiálu narušit stabilní chod stroje
Výrobce strojů kvalifikuje snímač polohy pomocí ocelového držáku. O několik měsíců později zákazník zavede hliníkový nosič se stejnými jmenovitými rozměry. Mechanický výkres se zdá být kompatibilní, ale občas dochází k chybějícím detekcím. Standardní indukční snímače mohou reagovat na různé kovy v různých vzdálenostech, takže náhrada materiálu může spotřebovat původní snímací rezervu.
Indukční senzory s faktorem 1 řeší tento problém s pořizováním. Příklad M12 zveřejněný společností Lanbao specifikuje jmenovitou vzdálenost 4 mm, ale zaručenou vzdálenost 0–3,06 mm. Popis faktoru 1 zahrnuje železo, měď, hliník a nerezovou ocel s udávaným útlumem menším než ±10 %. [1] Tyto údaje výrobce ukazují, proč je třeba věnovat pozornost jak deklarovanému materiálu, tak zaručené provozní oblasti. Ani „4 mm“, ani „faktor 1“ samy o sobě nedefinují instalační mezeru.
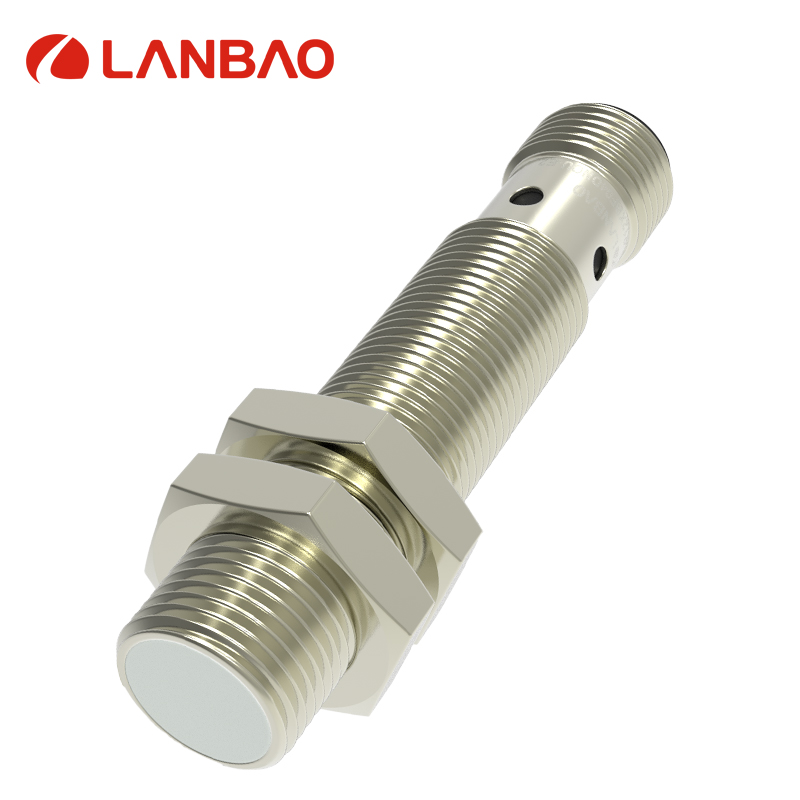
Obrázek 1. Oficiální obrázek produktu Lanbao M12 Factor 1. Přiřaďte vybraný výstup a příponu připojení k vydanému kusovníku. Zdroj.
Jak standardní indukční snímání reaguje na kov
Indukční senzor vytváří elektromagnetické pole v blízkosti své snímací plochy. Vodivý cíl mění chování tohoto pole a elektronika detekuje výslednou změnu. Odezva závisí na konstrukci senzoru a elektromagnetických vlastnostech a geometrii cíle. Vodivost i magnetická permeabilita jsou důležité; pouhý popis cíle jako „kovu“ není pro výběr dostatečně přesný.
Jmenovitá vzdálenost je stanovena za definovaných referenčních podmínek. Výrobci mohou pro jiné materiály uvést korekční nebo redukční faktory. Faktor menší než jedna značí kratší vzdálenost vzhledem ke specifikované referenční odezvě. Tento faktor není univerzální vlastností hliníku, mědi nebo nerezové oceli nezávisle na senzoru.
Například jeden standardní indukční model Pepperl+Fuchs uvádí redukční faktory 0,4 pro hliník a 0,25 pro měď. Tyto hodnoty ilustrují potenciální rozsah odchylek; nesmí být kopírovány do specifikace jiného dodavatele. Správná otázka zní, které faktory platí pro přesné číslo dílu a skutečný cíl.
Co Faktor 1 mění a co ponechává beze změny
Konstrukce s faktorem 1 kompenzuje chování závislé na materiálu, takže uvedené kovy lze detekovat přibližně ve stejné vzdálenosti. Implementace se u jednotlivých výrobců liší. Například datový list ifm s faktorem 1 uvádí korekční faktor jedna pro ocel, nerezovou ocel, mosaz, hliník a měď. Jiný produkt může definovat svůj seznam materiálů a povolené odchylky odlišně.
Faktor 1 je tedy spíše konstrukční schopností než příslibem dokonalé rovnosti za všech podmínek. Neznamená neomezený dosah, nulové odchylky ani identické chování pro libovolně malé cíle. Také nepřevádí indukční senzor přítomnosti na analyzátor materiálu. Jeden spínací výstup obecně indikuje, zda cíl splňuje spínací podmínku, nikoliv která slitina je přítomna.
| Problém s výběrem | Standardní indukční senzor | Indukční senzor faktoru 1 |
| Sortiment smíšených kovů | Může vyžadovat korekční faktory materiálu | Navrženo pro podobný dosah na uvedených kovech |
| Pevný ocelový terč | Často přímočarý kandidát | Může přinést malou hodnotu, pokud není potřeba žádný jiný benefit |
| Změna slitiny | Vyžaduje kontrolu a testování marží | Stále vyžaduje ověření podporovaných slitin |
| Malý nebo zakřivený cíl | Geometrie může zmenšit použitelný dosah | Geometrie zůstává relevantní |
| Svařovací prostředí | Vyžaduje explicitní specifikaci imunity | Samotný faktor 1 imunitu nevytváří. |
| Správa nastavení | Změny materiálu mohou vyžadovat úpravy | Může zjednodušit běžné montážní uspořádání |
Před porovnáním cen vypočítejte dostupnou mezeru
Pro odhalení kandidátů, kteří nemají dostatečnou rezervu, použijte výpočet prvního průchodu. V ilustrativním srovnání má standardní senzor nominální referenční vzdálenost 8 mm a modelově specifický hliníkový faktor 0,4. Vynásobením se získá přibližně 3,2 mm za srovnatelných referenčních podmínek. Jedná se o odhad pro screening, nikoli o zaručený instalační limit.
Pokud stroj dovolí zvětšení cílové mezery na 4,0 mm, jeví se tento kandidát bez konstrukční změny jako nevhodný. Kandidát s faktorem 1 a dostatečným ověřeným rozsahem může odstranit nedostatek související s materiálem. Alternativně by aplikaci mohl vyřešit větší standardní senzor, bližší držák nebo jiný cílový příznak s nižšími celkovými náklady.
Dále sestavte mechanický blok. Předpokládejme, že nominální mezera je 2,0 mm, tolerance konzoly přidává 0,3 mm, odchylka cílové polohy přidává 0,4 mm a házení přidává 0,2 mm. Ilustrativní maximální mezera je 2,9 mm. Oproti publikovanému zaručenému limitu 3,06 mm je zbývající rozdíl pouze 0,16 mm. To je malá tolerance pro nemodelovaný pohyb, opotřebení nebo cílové rozdíly a zaslouží si inženýrské posouzení.
Nepoužívejte automaticky stejnou korekci dvakrát. Zeptejte se, zda tvrzení o zaručené vzdálenosti již zahrnuje vlivy materiálu, napětí, teploty a výrobní tolerance. Pokud je dokumentace nejasná, požádejte o písemné vysvětlení a ověřte zamýšlený dosah. Zkontrolujte také minimální mezeru, aby vibrace nebo nadměrný pohyb nemohly přivést cíl do kontaktu se snímací plochou.
Přizpůsobte velikost cíle a montážní podmínky
Publikované snímací vzdálenosti obvykle používají definovaný cíl. Stránka Lanbao M12 uvádí referenční železný cíl o rozměrech 12 × 12 × 1 mm. [1] Úzká hlava šroubu, tenká fólie, perforovaný jazýček nebo zakřivená trubice nejsou ekvivalentní této referenční destičce. Malý cíl může interagovat pouze s částí pole, což snižuje použitelnou detekční vzdálenost.
Zaznamenejte skutečné označení a rozměry slitiny. „Nerezová ocel“ je skupina materiálů a výrobní procesy mohou změnit magnetické chování. Povlaky a povrchové vrstvy mohou také ovlivnit efektivní separaci nebo odezvu terče. Zkušební vzorky by měly zahrnovat akceptované extrémy materiálu a tloušťky, spíše než pouze nominální podmínky tažení.
Zapuštěné senzory jsou určeny pro specifické montážní uspořádání s okolním kovem. Nezapuštěné provedení obvykle vyžaduje větší vůli kolem aktivní plochy. Řiďte se instalačním výkresem vybraného modelu, včetně vyčnívání, volných zón a vzdáleností od sousedních senzorů. Správná volba materiálu nemůže kompenzovat instalaci, která zkresluje snímací pole.
Oddělte chování při přepínání od detekční vzdálenosti
Hystereze je rozdíl mezi zapnutou a vypnutou polohou. Pomáhá zabránit rychlému chvění výstupu kolem prahové hodnoty, ale také ovlivňuje vypnutí a minimální mezeru mezi po sobě jdoucími cíli. Opakovatelnost popisuje, jak konzistentně se bod sepnutí vrací za definovaných podmínek. Ani jedna specifikace nenahrazuje potřebu dostatečné provozní rezervy.
Pro ilustrativní dopravník je rozteč cílů 20 mm a rychlost 1 m/s. Snímač zaznamená 50 cílů za sekundu. Tato frekvence je pouze začátkem kontroly časování. Cíl o velikosti 2 mm nabízí přibližně 2 ms doby průchodu před zohledněním geometrie pole, zatímco řídicí systém může použít vstupní filtr, který je delší než použitelný impuls.
Změřte skutečné výstupní impulsy při maximální rychlosti a ověřte, zda je PLC přijímá. Zkontrolujte aktivaci i uvolnění, zejména tam, kde se blízko sebe umístěné cíle mohou sloučit do spojitého signálu. Vysoká katalogová spínací frekvence nedokazuje, že konkrétní krátký cíl, uspořádání montáže a konfigurace řídicí jednotky budou spolupracovat.
Ověřte elektrickou a environmentální kompatibilitu
Vyberte NPN nebo PNP tak, aby odpovídaly vstupnímu obvodu PLC, a ověřte, zda se konektor chová normálně otevřeně nebo normálně zavřeně. Ověřte zapojení pinů konektoru, provozní napětí, výstupní proud, zbytkové napětí a případné limity úniku. Odpovídající velikost závitu a tvar konektoru nezaručují elektrickou zaměnitelnost.
Odolnost vůči magnetickému poli považujte za samostatný požadavek na výkon. Svařování, indukční ohřev a vodiče s vysokým proudem mohou vytvářet podmínky, které vyžadují specializované ověření. Stejně tak stupeň krytí IP popisuje stupeň krytí v rámci specifikovaných testů; nestanovuje odolnost vůči všem chladicím kapalinám, čisticím chemikáliím, horkým třískám nebo vysokotlakému mytí.
Definujte provozní prostředí v místě umístění senzoru, spíše než používejte pouze pokojovou teplotu. Senzor v blízkosti vyhřívaného tělesa může mít jinou teplotu než rozvaděč. Do výběru zahrněte ohyb kabelu, odlehčení tahu, vibrace a přístup pro údržbu. Kabel nebo konektor se může stát praktickým bodem selhání, i když snímací elektronika zůstává vyhovující.
Proveďte kvalifikační zkoušku pro smíšené kovy
Vytvořte testovací matici, která odráží vydané varianty produktu. Níže uvedené navrhované kontroly představují plán kvalifikace aplikace, nikoli tvrzení, že konkrétní norma nařizuje tato množství vzorků nebo prahové hodnoty pro přijetí.
| Testovací proměnná | Doporučené krytí zkušební doby | Důkazy o uvolnění |
| Materiál | Každá schválená varianta slitiny a dodavatele | Přepínací marže podle skutečného materiálu |
| Geometrie cíle | Minimální plocha, minimální tloušťka, maximální zakřivení | Ověřený cíl s nejhorším výkonem |
| Instalační mezera | Minimální, nominální, maximální pozice zásobníku | Bezkontaktní a spolehlivá detekce |
| Pohyb | Spouštěcí, jmenovitá, maximální rychlost, nejmenší rozteč | Zachycení pulzů a počet zmeškaných detekcí |
| Prostředí | Očekávané extrémní teploty a rušení | Stabilní provoz se zaznamenanými podmínkami |
| Nahrazení | Více jednotek a realistická výměna při údržbě | Nastavení a reprodukovatelnost bracketu |
1. Zmrazte model senzoru, revizi výkresu, výstup a montážní polohu.
2. Změřte aktivační a uvolňovací vzdálenosti pro každý reprezentativní cíl.
3. Pro kvantifikaci variace opakujte měření, místo abyste zaznamenávali jeden úspěšný spouštěč.
4. Spusťte výrobní pohyb a zachyťte signál na řídicí jednotce.
5. Prozkoumejte selhání změnou jednoho faktoru najednou.
6. Model vydejte až po uplynutí dohodnutých rezerv a časových požadavků.
Uchovávejte pozorování poruch ve zprávě. Zkouška, ve které byl odstraněn každý obtížný cíl, dokud senzor neprošel kontrolou, není reprezentativní pro kvalifikaci. Pokud změna konzoly problém vyřeší, opakujte příslušné testy a aktualizujte instalační výkres tak, aby pozdější stroje obdržely stejnou geometrii.
Rozhodněte se s využitím nákladů životního cyklu a potřeb standardizace
Pro jeden pevný ocelový terč s velkou světlou výškou a stabilními podmínkami může být zcela vhodný standardní indukční senzor. Pro platformu obsluhující více kovových variant může faktor 1 snížit změny nastavení, složitost náhradních dílů a riziko, že náhradní díl bude namontován v nesprávné vzdálenosti. Ekonomický přínos závisí na skutečném pracovním postupu.
Použijte ilustrativní model nákladů, spíše než předpokládejte, že se prémie vždy vrátí. Pokud volitelný senzor přidá 20 měnových jednotek na 20 snímacích pozicích, hardwarová prémie je 400. Pokud se skutečně zabrání čtyřem hodinovým výměnám, které jsou interně oceněny na 150 za hodinu, modelovaný přínos je 600 před náklady na implementaci a validaci. Jedná se o hypotetické vstupy, nikoli o ceny dodavatelů ani o slíbené úspory.
Pro vyhodnocení Lanbao se podívejte na stránku M12 Faktor 1 a požádejte o potvrzené instalační a aplikační údaje pro vybrané číslo dílu. RFQ by měl obsahovat cílovou matici, soustavu mezer, elektrické požadavky, časování, prostředí a požadované zkušební důkazy. Tyto informace umožňují dodavateli navrhnout obhajitelné řešení, spíše než uvádět pouze průměr.
Často kladené otázky
Znamená faktor 1 přesně stejnou vzdálenost pro každý kov?
To znamená, že senzor je navržen pro podobnou odezvu napříč specifikovanými kovy. Zkontrolujte povolenou odchylku, referenční cíl a provozní podmínky. Nezaručuje stejnou detekci pro každou slitinu, tloušťku nebo tvar.
Může standardní indukční senzor detekovat hliník?
Mnoho z nich to dokáže, ale použitelná vzdálenost může být kratší než u referenčního ocelového terče. Použijte přesné údaje o hliníku z daného modelu a ověřte skutečný díl při maximální instalační mezeře.
Je Faktor 1 vždy lepší koupí?
Ne. Stabilní aplikace využívající jeden materiál může z materiálové kompenzace jen málo získat. Porovnejte detekční rezervu, montážní omezení, elektrickou kompatibilitu, důkazy o spolehlivosti a náklady na životní cyklus skutečného stroje.
Dokážou senzory s faktorem 1 rozlišit měď od oceli
Konvenční spínací senzor s faktorem 1 je určen k konzistentní detekci různých kovů, nikoli k jejich identifikaci. Třídění kovů vyžaduje snímací systém, který je explicitně navržen a validován pro rozlišení materiálů.
Mohu nainstalovat 4mm senzor do 4mm mezery?
Nejen z jmenovité hodnoty. Použijte specifikovanou zajištěnou provozní vzdálenost a zohledněte geometrii cíle a mechanické odchylky. Jmenovitá instalace na hranici dosahu ponechává malou nebo žádnou praktickou rezervu.
Jsou všechny senzory faktoru 1 vhodné pro použití v blízkosti svářecího zařízení?
Ne. Zkontrolujte explicitní imunitu vůči magnetickému poli, ochranu proti rozstřiku svařování, teplotní limity a vhodnost kabelu. Ověřte senzor za probíhajícího svařovacího procesu, protože kompenzace materiálu je samostatná funkce.
Co by měla obsahovat žádost o nabídku (RFC) pro detekci smíšených kovů
Uveďte každou slitinu, cílovou velikost a tloušťku, tolerance mezer, montážní výkresy, rychlost, rozteč cílů, typ vstupu PLC, napájení, konektor a prostředí. Požádejte dodavatele, aby identifikoval cíl v nejhorším případě a podložil navrhovanou provozní rezervu.
Čas zveřejnění: 11. listopadu 2026