
त्वरित उत्तर
फॅक्टर १ इंडक्टिव्ह सेन्सर्स हे निर्दिष्ट धातूंसाठी समान सेन्सिंग अंतर प्रदान करण्यासाठी डिझाइन केलेले आहेत, ज्यामुळे मानक इंडक्टिव्ह सेन्सर्समध्ये सामान्य असलेली सामग्री-आधारित रेंजमधील तफावत कमी होते. जेव्हा एकाच मशीनला वारंवार ब्रॅकेट न बदलता स्टील, ॲल्युमिनियम, तांबे किंवा स्टेनलेस स्टील ओळखायचे असते, तेव्हा ते उपयुक्त ठरतात. जेव्हा लक्ष्य सामग्री निश्चित असते आणि उपलब्ध सेन्सिंग मार्जिन पुरेसे असते, तेव्हा मानक इंडक्टिव्ह सेन्सर्स एक योग्य पर्याय राहू शकतात. फॅक्टर १ इन्स्टॉलेशन टॉलरन्स, लक्ष्याच्या आकाराचे परिणाम, तापमानाचा प्रभाव किंवा मॉडेल-विशिष्ट मर्यादा दूर करत नाही. प्रत्यक्ष मिश्रधातू, लक्ष्याची भूमिती, निश्चित ऑपरेटिंग अंतर, आउटपुट आवश्यकता आणि उत्पादन वातावरण यांचा वापर करून सेन्सर निवडा, आणि नंतर प्रत्येक उत्पादन प्रकाराची सर्वात वाईट परवानगी असलेल्या स्थितीत पडताळणी करा.
मुख्य मुद्दे
• मटेरियल करेक्शन फॅक्टर्स हे एका विशिष्ट सेन्सर डिझाइन आणि लक्ष्यित स्थितीशी संबंधित असतात.
• घटक १ सामग्रीची सुसंगतता सुधारतो परंतु धातूचा प्रकार ओळखत नाही.
• निर्धारित संवेदन अंतर हे आपोआपच हमी दिलेले कार्यरत अंतर नसते.
• फ्लश माउंटिंग, चुंबकीय-क्षेत्र प्रतिरोध आणि पर्यावरणीय रेटिंग्ज यांची स्वतंत्र तपासणी करणे आवश्यक आहे.
• मॉडेलचे प्रमाणीकरण करण्यापूर्वी प्रमाणित डिटेक्शन मार्जिन आणि लाइफसायकल कॉस्टची तुलना करा.
भौतिक बदलामुळे स्थिर यंत्रात व्यत्यय का येऊ शकतो
एक मशीन निर्माता स्टील ब्रॅकेट वापरून पोझिशन सेन्सरची चाचणी करतो. काही महिन्यांनंतर, ग्राहक त्याच नाममात्र मापांचा एक ॲल्युमिनियम कॅरियर सादर करतो. मेकॅनिकल ड्रॉइंग सुसंगत दिसते, तरीही अधूनमधून डिटेक्शन चुकण्यास सुरुवात होते. मानक इंडक्टिव्ह सेन्सर्स वेगवेगळ्या धातूंना वेगवेगळ्या अंतरावर प्रतिसाद देऊ शकतात, त्यामुळे सामग्री बदलल्यामुळे मूळ सेन्सिंग मार्जिन कमी होऊ शकते.
फॅक्टर 1 इंडक्टिव्ह सेन्सर्स खरेदीची ती समस्या सोडवतात. लॅनबाओच्या प्रकाशित M12 उदाहरणामध्ये 4 मिमी रेटेड अंतर नमूद केले आहे, परंतु 0-3.06 मिमीचे आश्वासित अंतर आहे. त्याच्या फॅक्टर 1 वर्णनामध्ये लोखंड, तांबे, ॲल्युमिनियम आणि स्टेनलेस स्टीलचा समावेश आहे, ज्यात ±10% पेक्षा कमी क्षीणन नमूद केले आहे. [1] निर्मात्याचे हे आकडे दर्शवतात की मटेरियल क्लेम आणि गॅरंटीड ऑपरेटिंग रिजन या दोन्हीकडे लक्ष देण्याची गरज का आहे. केवळ “4 मिमी” किंवा “फॅक्टर 1” यापैकी एकही इन्स्टॉलेशन गॅप परिभाषित करत नाही.
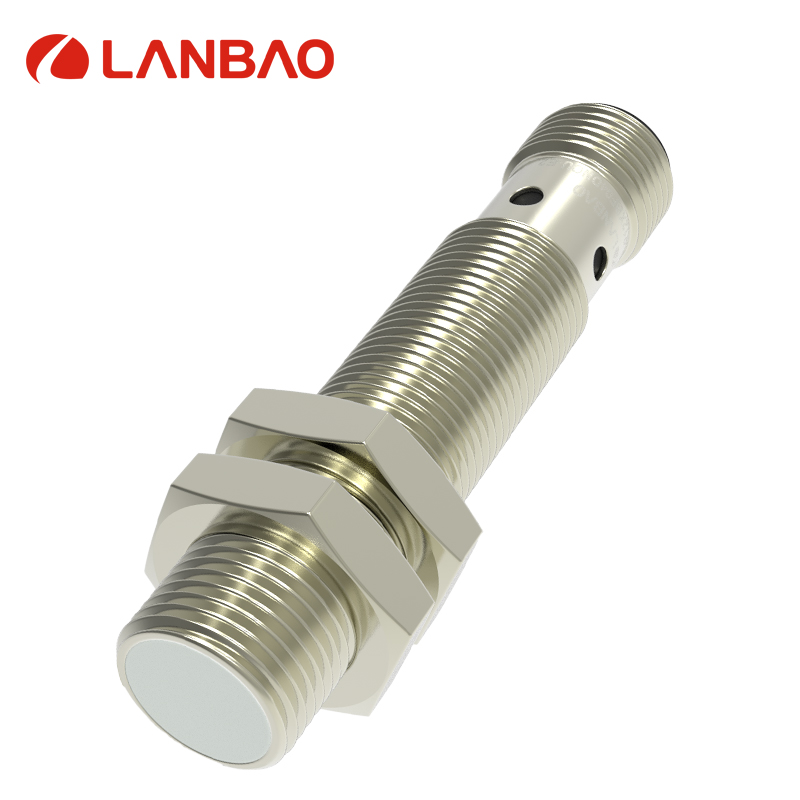
आकृती १. अधिकृत लॅनबाओ M12 फॅक्टर 1 उत्पादन प्रतिमा. निवडलेले आउटपुट आणि कनेक्शन प्रत्यय जारी केलेल्या बिल ऑफ मटेरियल्सशी जुळवा. स्रोत.
मानक प्रेरक संवेदन धातूला कसा प्रतिसाद देते
एक प्रेरक संवेदक (इंडक्टिव्ह सेन्सर) त्याच्या संवेदन पृष्ठभागाजवळ विद्युतचुंबकीय क्षेत्र निर्माण करतो. एक सुवाहक लक्ष्य त्या क्षेत्राचे वर्तन बदलते आणि इलेक्ट्रॉनिक्स त्यातून होणारा बदल ओळखतात. हा प्रतिसाद संवेदकाच्या रचनेवर, लक्ष्याच्या विद्युतचुंबकीय गुणधर्मांवर, तसेच त्याच्या भूमितीवर अवलंबून असतो. सुवाहकता आणि चुंबकीय पारगम्यता या दोन्ही गोष्टी महत्त्वाच्या आहेत; निवडीसाठी लक्ष्याचे केवळ "धातू" असे वर्णन करणे पुरेसे अचूक नाही.
निर्धारित अंतर परिभाषित संदर्भ परिस्थितीत निश्चित केले जाते. उत्पादक इतर सामग्रीसाठी सुधारणा किंवा घट घटक देऊ शकतात. एकपेक्षा कमी असलेला घटक, निर्दिष्ट संदर्भ प्रतिसादाच्या तुलनेत कमी अंतर दर्शवतो. हा घटक सेन्सरपासून स्वतंत्र असलेला ॲल्युमिनियम, तांबे किंवा स्टेनलेस स्टीलचा सार्वत्रिक गुणधर्म नाही.
उदाहरणार्थ, पेपरल+फ्यूक्सच्या एका मानक इंडक्टिव्ह मॉडेलमध्ये ॲल्युमिनियमसाठी ०.४ आणि तांब्यासाठी ०.२५ असे घटक-ऱ्हास नमूद आहेत. ही मूल्ये संभाव्य फरकाचे प्रमाण दर्शवतात; ती दुसऱ्या पुरवठादाराच्या विनिर्देशात कॉपी केली जाऊ नयेत. खरा प्रश्न हा आहे की, नेमक्या पार्ट नंबरला आणि प्रत्यक्ष लक्ष्याला कोणते घटक लागू होतात.
घटक १ मध्ये काय बदल होतो आणि काय अपरिवर्तित राहते
फॅक्टर १ डिझाइन सामग्रीवर अवलंबून असलेल्या वर्तणुकीची भरपाई करते, जेणेकरून त्यात सूचीबद्ध केलेले धातू अंदाजे समान अंतरावर ओळखता येतील. याची अंमलबजावणी उत्पादकांनुसार बदलते. उदाहरणार्थ, ifm फॅक्टर १ च्या डेटाशीटमध्ये स्टील, स्टेनलेस स्टील, पितळ, ॲल्युमिनियम आणि तांबे यांच्यासाठी एकचा सुधारणा घटक (correction factor) दिलेला असतो. दुसरे उत्पादन त्याच्या सामग्रीची यादी आणि अनुमत बदल वेगळ्या प्रकारे परिभाषित करू शकते.
त्यामुळे फॅक्टर १ ही प्रत्येक परिस्थितीत परिपूर्ण समानतेचे आश्वासन नसून, एक डिझाइन क्षमता आहे. याचा अर्थ अमर्याद पल्ला, शून्य विचलन किंवा कितीही लहान लक्ष्यांसाठी एकसारखे वर्तन असा होत नाही. तसेच, तो एका इंडक्टिव्ह प्रेझेन्स सेन्सरचे मटेरियल ॲनालायझरमध्ये रूपांतर करत नाही. एकच स्विचिंग आउटपुट सामान्यतः हे दर्शवते की लक्ष्य स्विचिंग अट पूर्ण करते की नाही, कोणता मिश्रधातू उपस्थित आहे हे नाही.
| निवडीचा मुद्दा | मानक प्रेरक सेन्सर | फॅक्टर १ इंडक्टिव्ह सेन्सर |
| मिश्र धातू श्रेणी | सामग्री सुधारणा घटकांची आवश्यकता असू शकते | सूचीबद्ध धातूंवर समान श्रेणीसाठी डिझाइन केलेले |
| स्थिर पोलादी लक्ष्य | बहुतेकदा एक सरळ उमेदवार | इतर कोणताही फायदा अपेक्षित नसल्यास, यामुळे फारसा फायदा होणार नाही. |
| मिश्रधातू बदलणे | मार्जिन पुनरावलोकन आणि चाचणी आवश्यक आहे | समर्थित मिश्रधातूंची पडताळणी अजूनही आवश्यक आहे. |
| लहान किंवा वक्र लक्ष्य | भूमितीमुळे वापरण्यायोग्य श्रेणी कमी होऊ शकते. | भूमिती आजही प्रासंगिक आहे. |
| वेल्डिंग वातावरण | स्पष्ट प्रतिकारशक्ती तपशील आवश्यक आहे | केवळ फॅक्टर १ मुळे प्रतिकारशक्ती निर्माण होत नाही. |
| सेटअप व्यवस्थापन | सामग्रीतील बदलांमुळे समायोजनांची आवश्यकता भासू शकते. | सामान्य माउंटिंग व्यवस्थेला सोपे करू शकते |
किंमतींची तुलना करण्यापूर्वी उपलब्ध तफावतीचा अंदाज घ्या.
मार्जिनची कमतरता असलेले उमेदवार शोधण्यासाठी प्राथमिक गणनेचा वापर करा. एका उदाहरणात्मक तुलनेत, एका मानक सेन्सरचे नाममात्र संदर्भ अंतर ८ मिमी आणि मॉडेल-विशिष्ट ॲल्युमिनियम फॅक्टर ०.४ आहे. तुलनात्मक संदर्भ परिस्थितीत गुणाकार केल्यास अंदाजे ३.२ मिमी मिळते. हा एक प्राथमिक अंदाज आहे, स्थापनेची निश्चित मर्यादा नाही.
जर मशीन लक्ष्य अंतर ४.० मिमी पर्यंत वाढवण्याची परवानगी देत असेल, तर डिझाइनमध्ये बदल केल्याशिवाय तो पर्याय आधीच अयोग्य वाटतो. पुरेशी प्रमाणित रेंज असलेला फॅक्टर १ चा पर्याय मटेरियल-संबंधित कमतरता दूर करू शकतो. याव्यतिरिक्त, एक मोठा स्टँडर्ड सेन्सर, अधिक जवळचा ब्रॅकेट किंवा वेगळा टार्गेट फ्लॅग कमी एकूण खर्चात ही समस्या सोडवू शकतो.
पुढे, मेकॅनिकल स्टॅक तयार करा. समजा, नाममात्र अंतर २.० मिमी आहे, ब्रॅकेट टॉलरन्समुळे ०.३ मिमी, लक्ष्य-स्थितीतील फरकामुळे ०.४ मिमी आणि रनआउटमुळे ०.२ मिमी वाढते. उदाहरणादाखल कमाल अंतर २.९ मिमी आहे. ३.०६ मिमीच्या प्रकाशित आश्वासित मर्यादेच्या तुलनेत, उर्वरित फरक केवळ ०.१६ मिमी आहे. ही अनियोजित हालचाल, झीज किंवा लक्ष्यातील फरकांसाठी एक लहान सवलत आहे आणि यावर अभियांत्रिकी पुनरावलोकन होणे आवश्यक आहे.
एकच दुरुस्ती आपोआप दोनदा लागू करू नका. निश्चित-अंतराच्या दाव्यामध्ये भौतिक परिणाम, व्होल्टेज, तापमान आणि उत्पादन सहनशीलता यांचा आधीच समावेश आहे का, हे विचारा. जिथे दस्तऐवज अस्पष्ट असेल, तिथे लेखी स्पष्टीकरण मागवा आणि अपेक्षित श्रेणीची पडताळणी करा. तसेच किमान अंतर तपासा, जेणेकरून कंपन किंवा अतिरिक्त हालचालीमुळे लक्ष्य संवेदन पृष्ठभागाला स्पर्श करणार नाही.
लक्ष्याचा आकार आणि माउंटिंगच्या परिस्थिती जुळवा
प्रकाशित संवेदन अंतरांमध्ये सामान्यतः एक परिभाषित लक्ष्य वापरले जाते. लॅनबाओ M12 पृष्ठावर 12 × 12 × 1 मिमी आकाराचे एक लोखंडी संदर्भ लक्ष्य नमूद केले आहे. [1] एक अरुंद स्क्रू हेड, पातळ फॉइल, छिद्रित टॅब किंवा वक्र नळी त्या संदर्भ प्लेटच्या समतुल्य नसते. एक लहान लक्ष्य क्षेत्राच्या केवळ काही भागाशीच आंतरक्रिया करू शकते, ज्यामुळे वापरण्यायोग्य शोध अंतर कमी होते.
मिश्रधातूचे वास्तविक नाव आणि परिमाणे नोंदवा. “स्टेनलेस स्टील” हा पदार्थांचा एक समूह आहे आणि उत्पादन प्रक्रियांमुळे त्याचे चुंबकीय वर्तन बदलू शकते. लेप आणि पृष्ठभागावरील थर देखील प्रभावी विलगीकरण किंवा लक्ष्याच्या प्रतिसादात बदल घडवू शकतात. चाचणी नमुन्यांमध्ये केवळ नाममात्र ड्रॉइंग स्थितीचाच नव्हे, तर पदार्थ आणि जाडीच्या स्वीकृत कमाल मर्यादांचाही समावेश असावा.
फ्लश सेन्सर्स हे सभोवतालच्या धातूसह विशिष्ट माउंटिंग व्यवस्थेसाठी बनवलेले असतात. नॉन-फ्लश डिझाइनमध्ये सामान्यतः सक्रिय पृष्ठभागाभोवती अधिक मोकळी जागा (क्लिअरन्स) आवश्यक असते. निवडलेल्या मॉडेलच्या इन्स्टॉलेशन ड्रॉइंगचे पालन करा, ज्यामध्ये बाहेर आलेला भाग (प्रोट्रूजन), मोकळ्या जागा (फ्री झोन्स) आणि शेजारील सेन्सर्सपासूनचे अंतर यांचा समावेश आहे. योग्य मटेरियलची निवड देखील, सेन्सिंग फील्डमध्ये विकृती निर्माण करणाऱ्या इन्स्टॉलेशनची भरपाई करू शकत नाही.
स्विचिंगची वर्तणूक डिटेक्शन डिस्टन्सपासून वेगळी ठेवा.
हिस्टेरेसिस म्हणजे स्विच-ऑन आणि स्विच-ऑफ स्थितींमधील फरक. हे एका विशिष्ट मर्यादेभोवती होणारे जलद आउटपुट कंपन टाळण्यास मदत करते, परंतु ते रिलीज स्थितीवर आणि सलग लक्ष्यांमधील किमान अंतरावर देखील परिणाम करते. पुनरावृत्तीक्षमता हे वर्णन करते की परिभाषित परिस्थितीत स्विचिंग पॉईंट किती सातत्याने परत येतो. यापैकी कोणतेही वैशिष्ट्य पुरेशा ऑपरेटिंग मार्जिनची आवश्यकता दूर करत नाही.
एका प्रातिनिधिक कन्व्हेयरसाठी, लक्ष्याचे अंतर २० मिमी आणि वेग १ मीटर/सेकंद आहे. सेन्सरला प्रति सेकंद ५० लक्ष्ये आढळतात. ही वारंवारता केवळ टायमिंग तपासणीची सुरुवात आहे. क्षेत्राच्या भूमितीचा विचार करण्यापूर्वी, २ मिमीचे लक्ष्य पारगमनासाठी सुमारे २ मिलिसेकंदांचा वेळ देते, तर नियंत्रण प्रणाली वापरण्यायोग्य पल्सपेक्षा जास्त लांबीचा इनपुट फिल्टर लागू करू शकते.
सर्वाधिक वेगाने प्रत्यक्ष आउटपुट पल्स मोजा आणि पीएलसी ते स्वीकारत असल्याची पडताळणी करा. सक्रियकरण आणि विमोचन दोन्ही तपासा, विशेषतः जिथे एकमेकांच्या जवळ असलेले लक्ष्य एकत्र येऊन एक अखंड सिग्नल तयार करू शकतात. कॅटलॉगमधील उच्च स्विचिंग फ्रिक्वेन्सीमुळे हे सिद्ध होत नाही की एखादे विशिष्ट छोटे लक्ष्य, माउंटिंगची रचना आणि कंट्रोलरची संरचना एकत्रितपणे काम करतील.
विद्युत आणि पर्यावरणीय सुसंगततेची पडताळणी करा
पीएलसी इनपुट सर्किटशी जुळण्यासाठी NPN किंवा PNP निवडा आणि त्याचे वर्तन नॉर्मली ओपन किंवा नॉर्मली क्लोज्ड असल्याची खात्री करा. लागू असल्यास, कनेक्टर पिनआउट, ऑपरेटिंग व्होल्टेज, आउटपुट करंट, रेसिड्युअल व्होल्टेज आणि लीकेज मर्यादा तपासा. केवळ जुळणाऱ्या थ्रेडच्या आकाराने आणि कनेक्टरच्या आकाराने विद्युत अदलाबदलीची खात्री होत नाही.
चुंबकीय-क्षेत्र प्रतिकारशक्तीला एक स्वतंत्र कार्यप्रदर्शन आवश्यकता माना. वेल्डिंग, इंडक्शन हीटिंग आणि उच्च-प्रवाह वाहकांमुळे अशी परिस्थिती निर्माण होऊ शकते ज्यासाठी विशेष प्रमाणीकरणाची आवश्यकता असते. त्याचप्रमाणे, आयपी रेटिंग हे निर्दिष्ट चाचण्यांनुसार आवरणाच्या संरक्षणाचे वर्णन करते; ते प्रत्येक शीतलक, साफसफाईचे रसायन, गरम चिप किंवा उच्च-दाबाच्या धुलाई प्रक्रियेस प्रतिकारशक्ती स्थापित करत नाही.
केवळ खोलीच्या तापमानाचा वापर करण्याऐवजी सेन्सरच्या ठिकाणी कार्यरत वातावरण निश्चित करा. उष्णता देणाऱ्या उपकरणाजवळ असलेल्या सेन्सरचे तापमान कंट्रोल कॅबिनेटपेक्षा वेगळे असू शकते. निवड प्रक्रियेत केबलची लवचिकता, ताण कमी करण्याची क्षमता, कंपन आणि देखभालीसाठीची सुलभता यांचा समावेश करा. सेन्सिंग इलेक्ट्रॉनिक्स योग्य असले तरीही, केबल किंवा कनेक्टर हे प्रत्यक्ष बिघाडाचे कारण बनू शकतात.
मिश्र धातू पात्रता चाचणी आयोजित करा
जारी केलेल्या उत्पादन प्रकारांचे प्रतिबिंब दर्शवणारी एक चाचणी मॅट्रिक्स तयार करा. खाली सुचविलेल्या तपासण्या ही एक अनुप्रयोग पात्रता योजना आहे, आणि कोणताही विशिष्ट मानक या नमुना प्रमाणांना किंवा स्वीकृती मर्यादांना अनिवार्य करतो असा दावा नाही.
| चाचणी चल | सुचवलेले चाचणी कव्हरेज | पुरावे सादर करा |
| साहित्य | प्रत्येक मंजूर मिश्रधातू आणि पुरवठादार भिन्नता | प्रत्यक्ष सामग्रीनुसार मार्जिन बदलणे |
| लक्ष्य भूमिती | किमान क्षेत्रफळ, किमान जाडी, कमाल वक्रता | सर्वात खराब कामगिरी करणारे लक्ष्य म्हणून सत्यापित |
| इन्स्टॉलेशन गॅप | किमान, नाममात्र, कमाल स्टॅक पोझिशन्स | संपर्कविरहित आणि विश्वसनीय शोध |
| प्रस्ताव | स्टार्टअप, नाममात्र, कमाल वेग, सर्वात कमी अंतर | नाडी पकडणे आणि चुकलेल्या शोधाची संख्या |
| पर्यावरण | अपेक्षित तापमान आणि व्यत्ययाची टोके | नोंदवलेल्या परिस्थितींसह स्थिर कार्यप्रणाली |
| बदली | अनेक युनिट्स आणि देखभालीची व्यवहार्य अदलाबदल | सेटिंग्ज आणि ब्रॅकेटची पुनरुत्पादकता |
१. सेन्सर मॉडेल, ड्रॉइंग रिव्हिजन, आउटपुट आणि माउंटिंग पोझिशन फ्रीझ करा.
२. प्रत्येक प्रातिनिधिक लक्ष्यासाठी सक्रियकरण आणि सोडण्याचे अंतर मोजा.
३. एका यशस्वी ट्रिगरची नोंद करण्याऐवजी, फरकाचे प्रमाण निश्चित करण्यासाठी मोजमापांची पुनरावृत्ती करा.
४. उत्पादन गती चालवा आणि कंट्रोलरवर सिग्नल कॅप्चर करा.
५. एका वेळी एक घटक बदलून अपयशांची चौकशी करा.
६. मान्य केलेल्या मार्जिन आणि वेळेच्या आवश्यकता पूर्ण झाल्यावरच मॉडेल जारी करा.
अपयशाच्या नोंदी अहवालात ठेवा. ज्या चाचणीत सेन्सर यशस्वी होईपर्यंत प्रत्येक अवघड लक्ष्य काढून टाकण्यात आले, ती प्रातिनिधिक पात्रता मानली जात नाही. जर ब्रॅकेट बदलल्याने समस्या सुटत असेल, तर प्रभावित चाचण्या पुन्हा करा आणि इन्स्टॉलेशन ड्रॉइंग अद्ययावत करा, जेणेकरून नंतरच्या मशीन्सना समान भूमिती मिळेल.
जीवनचक्र खर्च आणि मानकीकरणाच्या गरजा वापरून निर्णय घ्या
पुरेशी मोकळी जागा आणि स्थिर परिस्थिती असलेल्या एका निश्चित स्टीलच्या लक्ष्यासाठी, एक मानक इंडक्टिव्ह सेन्सर पूर्णपणे योग्य ठरू शकतो. अनेक धातूंच्या प्रकारांसाठी असलेल्या प्लॅटफॉर्मवर, फॅक्टर १ सेटअपमधील बदल, सुट्या भागांची गुंतागुंत आणि बदली भाग चुकीच्या अंतरावर बसवण्याचा धोका कमी करू शकतो. आर्थिक लाभ प्रत्यक्ष कार्यप्रवाहावर अवलंबून असतो.
प्रीमियम नेहमीच परतावा देतो असे गृहीत धरण्याऐवजी, एक उदाहरणात्मक खर्च मॉडेल वापरा. जर सेन्सरचा एखादा पर्याय २० सेन्सिंग पोझिशन्सवर २० करन्सी युनिट्सची भर घालत असेल, तर हार्डवेअर प्रीमियम ४०० आहे. जर त्यामुळे, अंतर्गतरीत्या प्रति तास १५० मूल्य असलेले, एक-एक तासाचे चार चेंजओव्हर्स खरोखरच टळत असतील, तर अंमलबजावणी आणि प्रमाणीकरण खर्चापूर्वी मॉडेलनुसार ६०० चा फायदा होतो. हे काल्पनिक घटक आहेत, पुरवठादारांच्या किमती किंवा आश्वासित बचत नाही.
लॅनबाओ मूल्यांकनासाठी, M12 फॅक्टर 1 पृष्ठाचा संदर्भ घ्या आणि निवडलेल्या पार्ट नंबरच्या निश्चित इन्स्टॉलेशन आणि ॲप्लिकेशन डेटाची मागणी करा. RFQ मध्ये टार्गेट मॅट्रिक्स, गॅप स्टॅक, इलेक्ट्रिकल आवश्यकता, टायमिंग, पर्यावरण आणि आवश्यक चाचणी पुरावे यांचा समावेश असावा. ही माहिती पुरवठादाराला केवळ व्यासावर कोटेशन देण्याऐवजी एक समर्थनीय उपाय सुचवण्यास मदत करते.
वारंवार विचारले जाणारे प्रश्न
घटक १ चा अर्थ प्रत्येक धातूसाठी अगदी सारखेच अंतर आहे का?
याचा अर्थ असा आहे की सेन्सर त्याच्या निर्दिष्ट धातूंवर समान प्रतिसाद देण्यासाठी डिझाइन केलेला आहे. अनुमत तफावत, संदर्भ लक्ष्य आणि कार्यान्वयन परिस्थिती तपासा. हे प्रत्येक मिश्रधातू, जाडी किंवा आकारासाठी एकसारखे डिटेक्शनची हमी देत नाही.
एक सामान्य इंडक्टिव्ह सेन्सर ॲल्युमिनियम ओळखू शकतो का?
अनेक जण हे करू शकतात, परंतु वापरण्यायोग्य अंतर संदर्भ स्टील लक्ष्यापेक्षा कमी असू शकते. अचूक मॉडेलचा ॲल्युमिनियम डेटा वापरा आणि कमाल इन्स्टॉलेशन गॅपवर प्रत्यक्ष भागाची पडताळणी करा.
फॅक्टर १ खरेदी करणे नेहमीच अधिक फायदेशीर ठरते का?
नाही. एकाच सामग्रीचा वापर करणाऱ्या स्थिर अनुप्रयोगाला सामग्री भरपाईमुळे फारसा फायदा होणार नाही. प्रत्यक्ष मशीनसाठी शोध मर्यादा, बसवण्याच्या मर्यादा, विद्युत सुसंगतता, विश्वसनीयतेचा पुरावा आणि जीवनचक्र खर्च यांची तुलना करा.
फॅक्टर १ सेन्सर तांबे आणि स्टील यांतील फरक ओळखू शकतात का?
पारंपरिक फॅक्टर १ स्विचिंग सेन्सरचा उद्देश वेगवेगळ्या धातूंना सातत्याने शोधणे हा असतो, त्यांची ओळख पटवणे हा नाही. धातूंच्या वर्गीकरणासाठी, पदार्थांमधील फरक ओळखण्याकरिता विशेषतः तयार केलेल्या आणि प्रमाणित केलेल्या संवेदन प्रणालीची आवश्यकता असते.
मी ४ मिमी अंतरावर ४ मिमी सेन्सर लावू शकतो का?
केवळ निर्धारित मूल्यावरून नाही. निर्दिष्ट केलेले खात्रीशीर परिचालन अंतर वापरा आणि लक्ष्याची भूमिती व यांत्रिक बदल विचारात घ्या. रेंजच्या सीमेवर केलेली नाममात्र उभारणी व्यावहारिक सुरक्षितता फारच कमी किंवा अजिबात शिल्लक ठेवत नाही.
सर्व फॅक्टर १ सेन्सर्स वेल्डिंग उपकरणांजवळ वापरण्यास योग्य आहेत का?
नाही. स्पष्ट चुंबकीय-क्षेत्र प्रतिकारशक्ती, वेल्ड-स्पॅटर संरक्षण, तापमान मर्यादा आणि केबलची योग्यता तपासा. वेल्डिंग प्रक्रिया चालू असताना सेन्सरची पडताळणी करा, कारण मटेरियल कॉम्पेन्सेशन ही एक स्वतंत्र क्षमता आहे.
मिश्र धातू शोधनासाठी RFQ मध्ये काय समाविष्ट असावे?
प्रत्येक मिश्रधातू, लक्ष्याचा आकार आणि जाडी, गॅप टॉलरन्स, माउंटिंग ड्रॉइंग्ज, वेग, लक्ष्यामधील अंतर, पीएलसी इनपुटचा प्रकार, पुरवठा, कनेक्टर आणि पर्यावरण यांचा समावेश करा. पुरवठादाराला सर्वात वाईट परिस्थितीतील लक्ष्य ओळखण्यास आणि प्रस्तावित ऑपरेटिंग मार्जिनला समर्थन देण्यास सांगा.
पोस्ट करण्याची वेळ: ११ नोव्हेंबर २०२६