
Bersiva Bilez
Sensorên înduksîyonî yên Faktora 1 ji bo peyda kirina dûrên hesaskirinê yên wekhev ji bo metalên diyarkirî hatine sêwirandin, û guherîna rêza girêdayî materyalê ku di sensorên înduksîyonî yên standard de hevpar e kêm dikin. Ew kêrhatî ne dema ku makîneyek divê pola, aluminium, sifir, an pola zengarnegir bêyî guhertinên dubare yên bracket tespît bike. Sensorên înduksîyonî yên standard dikarin bibin bijarteyek guncaw dema ku materyalê hedef sabît be û marja hesaskirinê ya berdest têr be. Faktora 1 toleransên sazkirinê, bandorên mezinahiya hedef, bandora germahiyê, an sînorên taybetî yên modelê ji holê ranake. Sensorê bi karanîna alloyên rastîn, geometrîya hedef, dûrahiya xebitandinê ya misogerkirî, hewcedariyên derketinê, û jîngeha hilberînê hilbijêrin, dûv re her guhertoyek hilberê li pozîsyona destûrkirî ya herî xirab rast bikin.
Xalên Sereke
• Faktorên sererastkirina materyalê girêdayî sêwirana sensorek taybetî û rewşa hedef in.
• Faktora 1 yekrengiya materyalê baştir dike lê cureyê metalê destnîşan nake.
• Mesafeya hesaskirinê ya nirxandî bixweber valahiya xebitandinê ya garantîkirî nîne.
• Sazkirina di nav hev de, berxwedana zeviya magnetîkî, û nirxandinên jîngehê hewceyê kontrolên cuda ne.
• Berî standardkirina modelekê, marja tespîtkirinê ya pejirandî û lêçûna çerxa jiyanê bidin ber hev.
Çima guhertineke materyalî dikare makîneyeke stabîl têk bibe
Çêkerê makîneyan sensorekî pozîsyonê bi karanîna braketeke pola dinirxîne. Piştî çend mehan, xerîdar hilgirekî aluminiumê bi heman pîvanên nominal pêşkêş dike. Nexşeya mekanîkî lihevhatî xuya dike, lê tespîtên winda yên demkî dest pê dikin. Sensorên înduksîyonî yên standard dikarin di dûrên cûda de li hember metalên cûda bertek nîşan bidin, ji ber vê yekê guheztina materyalê dikare sînorê hestiyariya orîjînal dagire.
Sensorên înduksîyonî yên Faktor 1 vê pirsgirêka kirînê çareser dikin. Nimûneya M12 ya ku Lanbao weşandiye dûrahiya 4 mm ya bi nirx lê dûrahiya misogerkirî ya 0–3.06 mm destnîşan dike. Danasîna wê ya Faktor 1 hesin, sifir, aluminium û pola zengarnegir bi qelsbûna diyarkirî ya kêmtir ji ±10% vedihewîne. [1] Ev hejmarên hilberîner nîşan didin çima hem îdîaya materyalê û hem jî herêma xebitandinê ya garantîkirî hewceyê baldariyê ne. Ne "4 mm" û ne jî "Faktor 1" bi tena serê xwe valahiya sazkirinê diyar dike.
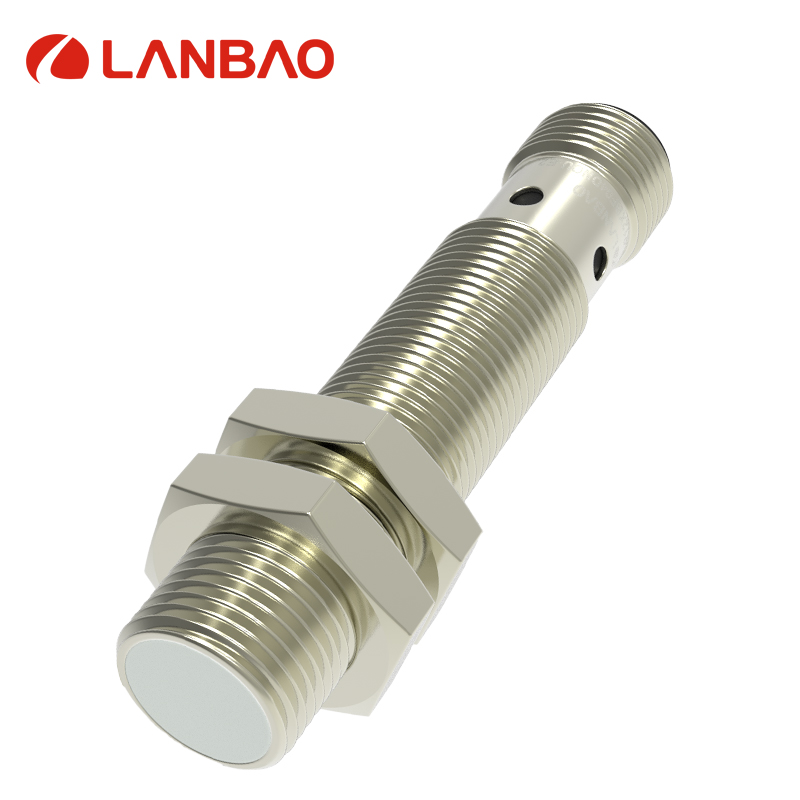
Wêne 1. Wêneya fermî ya berhema Lanbao M12 Factor 1. Derana bijartî û paşgira girêdanê bi lîsteya materyalan a weşandî re bidin hev. Çavkanî.
Hestkirina enduktîf a standard çawa li hember metalê bertek nîşan dide
Sensorekî înduktîf li nêzîkî rûyê xwe yê hestkirinê qadeke elektromagnetîk diafirîne. Armanceke guhêrbar tevgera wê qadê diguherîne, û elektronîk guhertina encam tespît dike. Bersiv bi sêwirana sensor û taybetmendiyên elektromagnetîk ên armancê û her weha geometrî ve girêdayî ye. Guhêrbarî û permeabilîteya magnetîkî herdu jî girîng in; tenê binavkirina armancekê wekî "metal" ji bo hilbijartinê têra xwe rast nîne.
Dûrahiya rêjeyê di bin şert û mercên referansê yên diyarkirî de tê destnîşankirin. Hilberîner dikarin ji bo materyalên din faktorên sererastkirin an kêmkirinê peyda bikin. Faktorek li jêr yek dûrahiyek kurttir li gorî bersiva referansê ya diyarkirî nîşan dide. Ev faktor ne taybetmendiyek gerdûnî ya aluminium, sifir, an pola zengarnegir e ku serbixwe ji sensorê ye.
Bo nimûne, modelek înduksîyonî ya standard a Pepperl+Fuchs faktorên kêmkirinê yên 0.4 ji bo alumînyûmê û 0.25 ji bo sifirê nîşan dide. Ew nirx pîvana potansiyel a guherînê nîşan didin; divê ew neyên kopî kirin nav taybetmendiya dabînkerê cûda. Pirsa rast ev e ku kîjan faktor ji bo hejmara parçeyê ya rast û armanca rastîn derbas dibin.
Faktora 1 çi diguherîne û çi bêguher dihêle
Sêwirana Faktor 1 tevgera girêdayî materyalê telafî dike, ji ber vê yekê metalên navnîşkirî dikarin bi qasî heman dûriyê werin tespît kirin. Pêkanîn li gorî hilberîneran diguhere. Mînakî, pelgeyeke daneyên ifm Faktor 1 faktorek sererastkirinê ya yek ji bo pola, pola zengarnegir, pirinc, aluminium û sifir navnîş dike. Hilberek din dikare navnîşa materyalên xwe û guherîna destûr bi awayekî cûda diyar bike.
Ji ber vê yekê faktora 1 şiyana sêwirandinê ye ne soza wekheviya bêkêmasî di bin her şert û mercî de. Ew nayê wê wateyê ku mesafeya bêdawî, drifta sifir, an jî tevgerên wekhev ji bo hedefên piçûk ên kêfî hene. Ew her weha sensorek hebûna înduktîf naguherîne analîzkerek materyalê. Derana guheztinê ya yekane bi gelemperî nîşan dide ka hedef şerta guheztinê bicîh tîne, ne ku kîjan alloy heye.
| Pirsgirêka hilbijartinê | Sensorê înduktîf ê standard | Sensorê înduksîyonê yê Faktor 1 |
| Rêzeya metalên tevlihev | Dibe ku faktorên sererastkirina materyalê hewce bike | Ji bo rêzek wekhev li ser metalên navnîşkirî hatî çêkirin |
| Hedefa pola ya sabît | Pir caran namzedek rasterast | Heke hewcedariya feydeyek din nebe, dibe ku nirxek hindik lê zêde bike |
| Guhertina alloy | Pêdivî bi nirxandin û ceribandina marjînê heye | Hîn jî hewceyê verastkirina alavên piştgirîkirî ye |
| Hedefa piçûk an jî qurkirî | Geometrî dikare rêjeya bikêrhatî kêm bike | Geometrî hîn jî girîng e |
| Jîngeha weldingê | Pêdivî bi diyarkirina eşkere ya parastinê heye | Faktora 1 bi tena serê xwe parastinê ava nake |
| Rêveberiya sazkirinê | Guhertinên materyalî dibe ku hewceyê sererastkirinan bikin | Dikare rêkeftineke sazkirinê ya hevpar hêsan bike |
Berî berawirdkirina bihayan, valahiya berdest hesab bike
Ji bo dîtina namzedên ku marjîna wan kêm e, hesabkirinek yekem-derbasbûnê bikar bînin. Di berawirdkirinek mînakî de, sensorek standard xwedî dûrahiya referansê ya nominal 8 mm û faktorek aluminiumê ya taybetî ya modelê 0.4 e. Pirzêdekirin di bin şert û mercên referansê yên berawirdî de bi qasî 3.2 mm dide. Ev texmînek pişkinînê ye, ne sînorek sazkirinê ya misogerkirî ye.
Eger makîne bihêle ku valahiya hedefê bigihîje 4.0 mm, ew namzed bêyî guhertina sêwiranê jixwe ne guncaw xuya dike. Namzetek Faktor 1 bi rêza verastkirî ya têrker dikare kêmasiya têkildarî materyalê ji holê rake. Wekî din, sensorek standard a mezintir, braketek nêzîktir, an ala hedefek cûda dikare serîlêdanê bi lêçûnek giştî ya kêmtir çareser bike.
Piştre, stûna mekanîkî ava bikin. Bifikirin ku valahiya nominal 2.0 mm ye, toleransa braketê 0.3 mm, guherîna pozîsyona hedef 0.4 mm, û rijandin 0.2 mm zêde dike. Valahiya herî zêde ya mînakî 2.9 mm ye. Li hember sînorek piştrastkirî ya weşandî ya 3.06 mm, cûdahiya mayî tenê 0.16 mm ye. Ev ji bo tevger, xişandin, an cûdahiyên hedef ên bê model destûrek piçûk e û hêjayî nirxandina endezyariyê ye.
Heman sererastkirinê du caran bixweber bicîh neynin. Bipirsin ka îdîayek mesafeya piştrastkirî bandorên materyal, voltaja, germahî û toleransên çêkirinê vedihewîne an na. Li cihê ku belge nezelal be, daxwaza zelalkirina nivîskî bikin û rêjeya armanckirî piştrast bikin. Her weha valahiya herî kêm kontrol bikin da ku lerizîn an zêdeçûn nikaribe hedefê bi rûyê hestiyar re bikeve têkiliyê.
Mezinahiya hedef û şert û mercên montajê li hev bikin
Dûrên hesaskirinê yên weşandî bi gelemperî hedefek diyarkirî bikar tînin. Rûpela Lanbao M12 hedefek referansê ya hesinî ya 12 × 12 × 1 mm destnîşan dike. [1] Serê pêçek teng, folya zirav, tabloya qulkirî, an lûleya qulkirî ne wekhevî wê plakaya referansê ye. Hedefek piçûk dikare tenê bi beşek ji zeviyê re têkilî dayne, û dûrahiya tespîtkirinê ya bikêrhatî kêm bike.
Nav û pîvanên rastîn ên alloy tomar bike. "Pola zengarnegir" malbatek ji materyalan e, û pêvajoyên hilberînê dikarin tevgera magnetîkî biguherînin. Pêçan û qatên rûvî jî dikarin veqetandina bi bandor an bersiva hedef biguherînin. Nimûneyên ceribandinê divê materyal û stûriyên herî zêde yên qebûlkirî, ne tenê şerta xêzkirina nominal, di nav xwe de bigirin.
Sensorên hevseng ji bo rêzikên montajê yên diyarkirî bi metalên derdorê re têne çêkirin. Sêwiranên nehevseng bi gelemperî li dora rûyê çalak bêtir valahiyê hewce dikin. Nexşeya sazkirinê ya modela bijartî bişopînin, tevî derketina holê, deverên azad, û dûrbûna ji sensorên cîran. Hilbijartinek materyalê ya rast nikare sazkirinek ku qada hestiyariyê xirab dike telafî bike.
Reftara guheztinê ji mesafeya tespîtkirinê cuda bihêle
Hîsterezis cudahiya di navbera pozîsyonên vekirin û girtinê de ye. Ew dibe alîkar ku pêşî li lerizîna bilez a deranê li dora eşikê bigire, lê di heman demê de bandorê li pozîsyona berdanê û valahiya herî kêm di navbera hedefên li pey hev de jî dike. Dubarekirin diyar dike ka xala guheztinê di bin şert û mercên diyarkirî de çiqas bi rêkûpêk vedigere. Ne yek ji wan taybetmendiyan li şûna hewcedariya marjînek xebitandinê ya têrker nagire.
Ji bo konveyorek mînakî, dûrahiya hedefê 20 mm û leza 1 m/s ye. Sensor di saniyeyê de rastî 50 hedefan tê. Ev frekans tenê destpêka kontrolkirina demê ye. Hedefek 2 mm berî ku geometrîya zeviyê were hesibandin, nêzîkî 2 ms dema derbasbûnê pêşkêş dike, di heman demê de pergala kontrolê dikare fîlterek têketinê bicîh bîne ku ji pulsa bikêrhatî dirêjtir e.
Pulsên derketinê yên rastîn bi leza herî zêde bipîvin û piştrast bikin ku PLC wan werdigire. Hem çalakkirin û hem jî berdanê kontrol bikin, nemaze li cihên ku hedefên nêzîk dikarin bibin yek û bibin sînyalek domdar. Frekanseke guheztina katalogê ya bilind îspat nake ku hedefeke kurt, rêzkirina montajê û mîhenga kontrolkerê ya taybetî dê bi hev re bixebitin.
Lihevhatina elektrîkî û jîngehê verast bikin
NPN an PNP hilbijêrin da ku bi devreya têketina PLC-ê re li hev bikin û tevgera vekirî an girtî ya normal piştrast bikin. Li cihê ku pêkan be, pinouta pêwendiyê, voltaja xebitandinê, herika derketinê, voltaja mayî, û sînorên rijandinê kontrol bikin. Mezinahiya têlê û şeklê pêwendiyê yê lihevhatî guhezbariya elektrîkê saz nakin.
Berxwedana zeviya magnetîkî wekî pêdiviyek performansê ya cuda bihesibînin. Qeymaq, germkirina enduksîyonê, û rêberên herikîna bilind dikarin şert û mercan biafirînin ku hewceyê pejirandina taybetî ne. Bi heman awayî, nirxandina IP parastina dorpêçê di bin ceribandinên diyarkirî de vedibêje; ew berxwedanê li hember her pêvajoya sarkirinê, kîmyewîya paqijkirinê, çîpa germ, an şuştina bi zexta bilind destnîşan nake.
Jîngeha xebatê ya li cihê sensorê diyar bikin, ne ku tenê germahiya odeyê bikar bînin. Sensorek nêzîkî amûrek germkirî dibe ku germahiyek ji kabîneya kontrolê cuda bibîne. Di nirxandina hilbijartinê de xwarbûna kabloyê, sivikkirina westandinê, lerizîn û gihîştina lênêrînê jî tê de bikin. Kablo an girêdan dikare bibe xala têkçûna pratîkî, her çend elektronîkên hestiyar guncan bimînin jî.
Ceribandineke kalîfîkasyonê ya metalên tevlihev bimeşînin
Matrîksek ceribandinê biafirînin ku guhertoyên hilberên hatine berdan nîşan bide. Kontrolên pêşniyarkirî yên li jêr planeke kalîfîkasyona serîlêdanê ne, ne îdiayek e ku standardek taybetî van mîqdarên nimûneyan an jî sînorên qebûlkirinê ferz dike.
| Guhêrbarê ceribandinê | Pêşniyara ceribandinê | Delîlên berdanê |
| Mal | Her alloy û guhertoyek dabînkerê pejirandî | Guhertina marjînal li gorî materyalê rastîn |
| Geometrîya hedefê | Rûbera herî kêm, stûriya herî kêm, xêzbûna herî zêde | Armanca herî xirab a piştrastkirî |
| Valahiya sazkirinê | Pozîsyonên stûnê yên herî kêm, nominal, herî zêde | Bê têkilî û tespîtkirina pêbawer |
| Heraket | Destpêk, nominal, leza herî zêde, mesafeya herî kêm | Jimareya girtina pulsê û tesbîtkirina windabûyî |
| Dor | Germahî û destwerdana zêde ya pêşbînîkirî | Xebata stabîl bi şert û mercên tomarbûyî |
| Diber | Yekîneyên pirjimar û guhertineke rastîn a lênêrînê | Mîheng û dubarekirina bracketan |
1. Modela sensorê, sererastkirina xêzkirinê, derketinê, û pozîsyona montajkirinê cemidînin.
2. Ji bo her hedefeke temsîlkar dûriyên çalakkirin û berdanê bipîvin.
3. Ji bo pîvandina guherînê, li şûna tomarkirina yek tetikek serketî, pîvanan dubare bikin.
4. Tevgera hilberînê bimeşîne û sînyalê li kontrolkerê bigire.
5. Bi guhertina faktoran yek bi yek, lêkolîna têkçûnan bikin.
6. Modelê tenê piştî ku marjîn û pêdiviyên demjimêrê yên lihevkirî derbas bibin, berdin.
Çavdêriyên têkçûnê di raporê de bihêlin. Ceribandinek ku tê de her hedefa dijwar heta ku sensor derbas bibe hatiye rakirin, ne jêhatîbûnek temsîlî ye. Ger guhertina braketê pirsgirêkê çareser bike, ceribandinên bandorkirî dubare bikin û nexşeya sazkirinê nûve bikin da ku makîneyên paşê heman geometrî bistînin.
Bi karanîna lêçûna çerxa jiyanê û hewcedariyên standardîzekirinê biryar bidin
Ji bo hedefeke pola ya sabît bi valahiyek fireh û şert û mercên stabîl, sensoreke înduksîyonî ya standard dibe ku bi tevahî guncaw be. Ji bo platformek ku gelek guhertoyên metalî pêşkêş dike, Faktor 1 dikare guhertinên sazkirinê, tevliheviya parçeyên yedek, û xetera sazkirina parçeyek nû di dûrahiya xelet de kêm bike. Feydeya aborî bi herikîna karê rastîn ve girêdayî ye.
Li şûna ku hûn texmîn bikin ku prîm her gav sûdê dide, modelek lêçûnê ya mînakî bikar bînin. Ger vebijarkek sensor li 20 pozîsyonên hestiyariyê 20 yekîneyên diravî zêde bike, prîma hardware 400 e. Ger ew bi rastî ji çar guheztinên saetekê yên ku bi navxweyî bi 150 di saetekê de têne nirxandin dûr bisekine, feydeya modelkirî berî lêçûnên pêkanîn û pejirandinê 600 e. Ev têketinên hîpotetîk in, ne bihayên dabînker an teserûfên sozdayî ne.
Ji bo nirxandinek Lanbao, li rûpela M12 Factor 1 binêrin û daneyên sazkirin û serîlêdanê yên piştrastkirî yên jimara parçeya bijartî bipirsin. RFQ divê matrîsa hedef, stûna valahiyan, hewcedariyên elektrîkê, dem, jîngeh û delîlên ceribandinê yên pêwîst di nav xwe de bigire. Ew agahî dihêle ku dabînker çareseriyek parastî pêşniyar bike li şûna ku tenê li ser diameterê behs bike.
Pirsên Pir tên Pirsîn
Ma Faktora 1 tê wateya heman dûriyê ji bo her metalî?
Ev tê vê wateyê ku sensor ji bo bersiveke wekhev li seranserê metalên xwe yên diyarkirî hatiye sêwirandin. Guherîna destûrdayî, hedefa referansê û şert û mercên xebitandinê kontrol bikin. Ew tespîtkirina yekreng ji bo her alloy, stûrî, an şeklê garantî nake.
Ma sensorek înduktîf a standard dikare aluminiumê tespît bike?
Gelek dikarin, lê mesafeya bikêrhatî dibe ku ji ya hedefa pola ya referansê kurttir be. Daneyên aluminiumê yên modela rast bikar bînin û perçeya rastîn li valahiya sazkirinê ya herî zêde verast bikin.
Ma Faktor 1 her gav kirîna çêtir e?
Na. Serlêdanek stabîl ku yek materyal bikar tîne dibe ku ji tezmînata materyalê hindik sûd werbigire. Marja tespîtkirinê, sînorkirinên montajê, lihevhatina elektrîkê, delîlên pêbaweriyê, û lêçûna çerxa jiyanê ya makîneya rastîn bidin ber hev.
Sensorên Faktor 1 dikarin sifir ji pola cuda bikin
Sensorekî guhêrbar ê Faktor 1 ê kevneşopî ji bo tesbîtkirina metalên cûda bi awayekî domdar hatiye çêkirin, ne ji bo destnîşankirina wan. Cûrbecûrkirina metalan pergaleke hestiyariyê ya ku bi taybetî ji bo cudakirina materyalan hatiye sêwirandin û pejirandin hewce dike.
Ma ez dikarim sensorek 4 mm li valahiyek 4 mm saz bikim?
Ne tenê ji nirxa nirxandî. Mesafeya xebitandinê ya misogerkirî ya diyarkirî bikar bînin û geometrîya hedef û guherîna mekanîkî li ber çavan bigirin. Sazkirinek nominal li sînorê rêzê marjînalek pratîkî ya hindik an jî qet nahêle.
Ma hemû senzorên Faktora 1 li nêzîkî alavên weldingê guncaw in?
Na. Bergiriya zeviya manyetîk a eşkere, parastina li hember şikestina qalibê, sînorên germahiyê, û guncawbûna kabloyê kontrol bikin. Sensorê bi pêvajoya qalibkirinê re piştrast bikin ji ber ku tezmînata materyalê şiyanek cuda ye.
Divê RFQ ji bo tespîtkirina metalên tevlihev çi dihewîne?
Her alloy, mezinahî û stûriya hedef, toleransên valahiyê, nexşeyên montajê, leza, mesafeya hedef, celebê têketina PLC, dabînkirin, girêdan û jîngehê tê de bikin. Ji dabînker bipirsin ku hedefa herî xirab destnîşan bike û piştgirîya marja xebitandinê ya pêşniyarkirî bike.
Dema weşandinê: 11ê Mijdarê-2026