
Risposta rapida
I sensori induttivi Factor 1 sono progettati per fornire distanze di rilevamento simili per metalli specifici, riducendo la variazione di portata dipendente dal materiale, comune nei sensori induttivi standard. Sono utili quando una macchina deve rilevare acciaio, alluminio, rame o acciaio inossidabile senza frequenti cambi di staffa. I sensori induttivi standard possono rimanere una scelta appropriata quando il materiale target è fisso e il margine di rilevamento disponibile è sufficiente. Factor 1 non elimina le tolleranze di installazione, gli effetti delle dimensioni del target, l'influenza della temperatura o i limiti specifici del modello. Selezionare il sensore in base alle leghe effettive, alla geometria del target, alla distanza operativa garantita, ai requisiti di uscita e all'ambiente di produzione, quindi validare ogni variante di prodotto nella posizione peggiore consentita.
Punti chiave
• I fattori di correzione del materiale dipendono dalla specifica progettazione del sensore e dalle condizioni di utilizzo.
• Il fattore 1 migliora la consistenza del materiale ma non identifica il tipo di metallo.
• La distanza di rilevamento nominale non corrisponde automaticamente alla distanza operativa garantita.
• Il montaggio a filo muro, la resistenza al campo magnetico e le classificazioni ambientali richiedono verifiche separate.
• Confrontare il margine di rilevamento validato e il costo del ciclo di vita prima di standardizzare un modello.
Perché un cambiamento di materiale può sconvolgere una macchina stabile
Un costruttore di macchine certifica un sensore di posizione utilizzando una staffa in acciaio. Mesi dopo, il cliente introduce un supporto in alluminio con le stesse dimensioni nominali. Il disegno meccanico sembra compatibile, eppure iniziano a verificarsi mancate rilevazioni intermittenti. I sensori induttivi standard possono rispondere a distanze diverse a seconda del metallo, quindi la sostituzione del materiale può ridurre il margine di rilevamento originale.
I sensori induttivi di fattore 1 risolvono questo problema di approvvigionamento. L'esempio M12 pubblicato da Lanbao specifica una distanza nominale di 4 mm ma una distanza garantita di 0–3,06 mm. La sua descrizione di fattore 1 copre ferro, rame, alluminio e acciaio inossidabile con un'attenuazione dichiarata inferiore a ±10%. [1] Questi dati del produttore dimostrano perché sia la dichiarazione del materiale che la regione operativa garantita necessitano di attenzione. Né "4 mm" né "Fattore 1" da soli definiscono lo spazio di installazione.
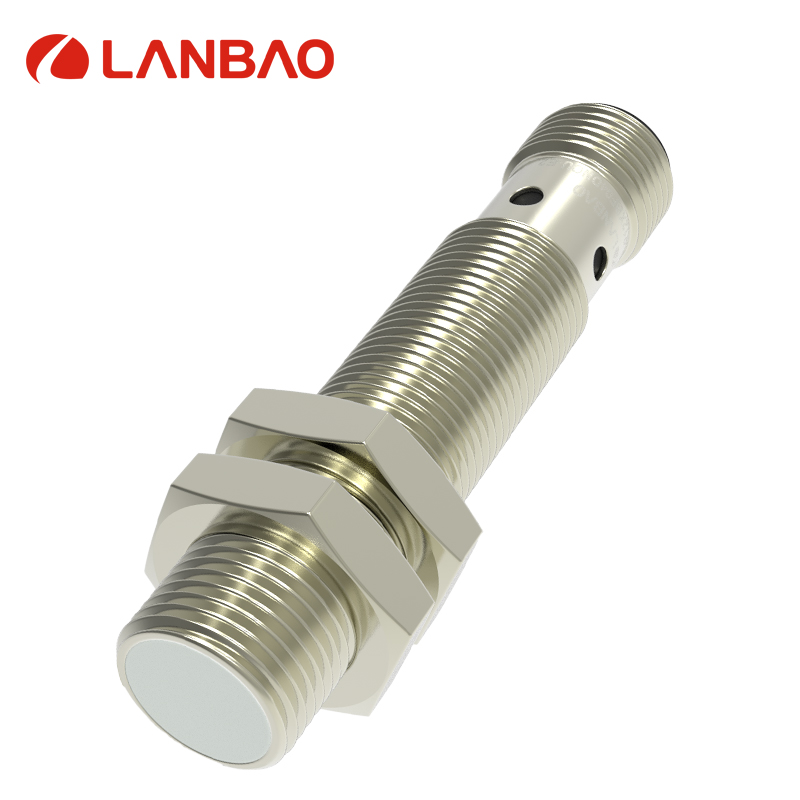
Figura 1. Immagine ufficiale del prodotto Lanbao M12 Factor 1. Abbinare l'uscita e il suffisso di connessione selezionati alla distinta base rilasciata. Fonte.
Come il rilevamento induttivo standard reagisce al metallo
Un sensore induttivo crea un campo elettromagnetico in prossimità della sua superficie di rilevamento. Un oggetto conduttivo modifica il comportamento di tale campo e l'elettronica rileva la conseguente variazione. La risposta dipende dalla progettazione del sensore, dalle proprietà elettromagnetiche dell'oggetto e dalla sua geometria. Sia la conduttività che la permeabilità magnetica sono fattori importanti; descrivere semplicemente un oggetto come "metallo" non è sufficientemente preciso ai fini della selezione.
La distanza nominale è stabilita in base a condizioni di riferimento definite. I produttori possono fornire fattori di correzione o di riduzione per altri materiali. Un fattore inferiore a uno indica una distanza inferiore rispetto alla risposta di riferimento specificata. Il fattore non è una proprietà universale dell'alluminio, del rame o dell'acciaio inossidabile, indipendentemente dal sensore.
Ad esempio, un modello induttivo standard di Pepperl+Fuchs elenca fattori di riduzione di 0,4 per l'alluminio e 0,25 per il rame. Questi valori illustrano la potenziale entità della variazione; non devono essere copiati nelle specifiche di un altro fornitore. La domanda giusta è quali fattori si applicano al codice articolo specifico e al target effettivo.
Quali cambiamenti apporta il Fattore 1 e quali restano invariati
Un design con fattore 1 compensa il comportamento dipendente dal materiale in modo che i metalli elencati possano essere rilevati approssimativamente alla stessa distanza. L'implementazione varia a seconda del produttore. La scheda tecnica di un dispositivo ifm con fattore 1, ad esempio, elenca un fattore di correzione pari a uno per acciaio, acciaio inossidabile, ottone, alluminio e rame. Un altro prodotto potrebbe definire in modo diverso l'elenco dei materiali e la variazione consentita.
Il fattore 1 rappresenta quindi una capacità di progettazione, non una promessa di perfetta uguaglianza in ogni condizione. Non implica portata illimitata, deriva nulla o comportamento identico per bersagli di dimensioni arbitrariamente ridotte. Inoltre, non trasforma un sensore di presenza induttivo in un analizzatore di materiali. Un singolo segnale di commutazione indica generalmente se il bersaglio soddisfa la condizione di commutazione, non quale lega è presente.
| Problema di selezione | Sensore induttivo standard | sensore induttivo Factor 1 |
| Gamma di metalli misti | Potrebbero essere necessari fattori di correzione materiali | Progettato per intervalli simili sui metalli elencati |
| Bersaglio fisso in acciaio | Spesso un candidato semplice | Potrebbe apportare scarso valore aggiunto se non sono necessari altri benefici. |
| cambiamento della lega | Richiede revisione e test dei margini | È ancora necessaria la verifica delle leghe supportate. |
| bersaglio piccolo o curvo | La geometria può ridurre il raggio d'azione utilizzabile | La geometria rimane rilevante |
| Ambiente di saldatura | Richiede una specificazione esplicita dell'immunità | Il fattore 1 da solo non stabilisce l'immunità |
| Gestione configurazione | Le modifiche ai materiali potrebbero richiedere degli aggiustamenti. | Può semplificare le comuni configurazioni di montaggio |
Calcola il margine disponibile prima di confrontare i prezzi
Utilizzare un calcolo preliminare per individuare i candidati che non dispongono di un margine sufficiente. A titolo di esempio, un sensore standard ha una distanza di riferimento nominale di 8 mm e un fattore di alluminio specifico del modello pari a 0,4. Moltiplicando si ottiene un valore di circa 3,2 mm in condizioni di riferimento comparabili. Questa è una stima preliminare, non un limite di installazione garantito.
Se la macchina consente un aumento del gap target fino a 4,0 mm, tale candidato risulta già inadatto senza una modifica progettuale. Un candidato con fattore 1 e un intervallo di misurazione verificato adeguato potrebbe eliminare il problema legato al materiale. In alternativa, un sensore standard più grande, una staffa più vicina o un diverso indicatore di target potrebbero risolvere il problema a un costo complessivo inferiore.
Successivamente, si procede alla costruzione dello stack meccanico. Supponiamo che il gioco nominale sia di 2,0 mm, che la tolleranza della staffa aggiunga 0,3 mm, che la variazione della posizione target aggiunga 0,4 mm e che l'eccentricità aggiunga 0,2 mm. Il gioco massimo a titolo di esempio è di 2,9 mm. Rispetto a un limite garantito pubblicato di 3,06 mm, la differenza rimanente è di soli 0,16 mm. Si tratta di un margine esiguo per movimenti non modellati, usura o differenze target e merita una revisione ingegneristica.
Non applicare automaticamente la stessa correzione due volte. Chiedi se la distanza garantita dichiarata include già gli effetti del materiale, la tensione, la temperatura e le tolleranze di fabbricazione. Qualora la documentazione non sia chiara, richiedi chiarimenti scritti e verifica la portata prevista. Controlla inoltre la distanza minima necessaria affinché vibrazioni o movimenti eccessivi non causino il contatto tra l'oggetto e la superficie di rilevamento.
Corrispondenza con le dimensioni del bersaglio e le condizioni di montaggio
Le distanze di rilevamento pubblicate utilizzano in genere un bersaglio definito. La pagina del Lanbao M12 identifica un bersaglio di riferimento in ferro di 12 × 12 × 1 mm. [1] Una testa di vite stretta, una lamina sottile, una linguetta perforata o un tubo curvo non sono equivalenti a quella piastra di riferimento. Un bersaglio piccolo può interagire solo con una parte del campo, riducendo la distanza di rilevamento utilizzabile.
Annotare la denominazione effettiva della lega e le dimensioni. L'acciaio inossidabile è una famiglia di materiali e i processi di produzione possono modificarne il comportamento magnetico. Anche i rivestimenti e gli strati superficiali possono alterare la separazione effettiva o la risposta al bersaglio. I campioni di prova dovrebbero includere valori estremi di materiale e spessore accettati, anziché solo le condizioni nominali di stampaggio.
I sensori a filo sono progettati per specifiche configurazioni di montaggio con superfici metalliche circostanti. I modelli non a filo richiedono generalmente maggiore spazio libero intorno alla superficie attiva. Attenersi allo schema di installazione del modello selezionato, comprese le sporgenze, le zone libere e la distanza dai sensori adiacenti. Una scelta corretta del materiale non può compensare un'installazione che distorca il campo di rilevamento.
Mantenere il comportamento di commutazione separato dalla distanza di rilevamento.
L'isteresi è la differenza tra la posizione di accensione e quella di spegnimento. Aiuta a prevenire rapide oscillazioni dell'uscita intorno a una soglia, ma influisce anche sulla posizione di rilascio e sull'intervallo minimo tra i valori target successivi. La ripetibilità descrive la coerenza con cui il punto di commutazione ritorna in condizioni definite. Nessuna delle due specifiche sostituisce la necessità di un margine operativo sufficiente.
Per un nastro trasportatore a scopo illustrativo, il passo dei bersagli è di 20 mm e la velocità è di 1 m/s. Il sensore rileva 50 bersagli al secondo. Tale frequenza è solo l'inizio di un controllo temporale. Un bersaglio di 2 mm offre circa 2 ms di tempo di passaggio prima di considerare la geometria del campo, mentre il sistema di controllo può applicare un filtro di ingresso più lungo dell'impulso utilizzabile.
Misurare gli impulsi di uscita effettivi alla velocità massima e verificare che il PLC li riceva. Controllare sia l'attivazione che il rilascio, soprattutto laddove i target ravvicinati possano fondersi in un segnale continuo. Un'elevata frequenza di commutazione del catalogo non garantisce che un particolare target di breve durata, una specifica disposizione di montaggio e una specifica configurazione del controllore siano compatibili.
Verificare la compatibilità elettrica e ambientale
Selezionare NPN o PNP in base al circuito di ingresso del PLC e verificare il comportamento normalmente aperto o normalmente chiuso. Verificare la piedinatura del connettore, la tensione di esercizio, la corrente di uscita, la tensione residua e i limiti di dispersione, ove applicabili. La corrispondenza delle dimensioni della filettatura e della forma del connettore non garantisce l'intercambiabilità elettrica.
La resistenza al campo magnetico va considerata come un requisito prestazionale separato. La saldatura, il riscaldamento a induzione e i conduttori ad alta corrente possono creare condizioni che richiedono una validazione specifica. Allo stesso modo, un grado di protezione IP descrive la protezione dell'involucro in base a test specifici; non stabilisce la resistenza a ogni liquido refrigerante, prodotto chimico per la pulizia, scaglie incandescenti o processo di lavaggio ad alta pressione.
Definisci l'ambiente operativo nel punto in cui è installato il sensore, anziché basarti solo sulla temperatura ambiente. Un sensore posizionato vicino a un apparecchio riscaldato potrebbe essere soggetto a una temperatura diversa da quella del quadro elettrico. Nella fase di selezione, considera la flessione del cavo, lo scarico della tensione, le vibrazioni e l'accesso per la manutenzione. Il cavo o il connettore possono diventare il punto di guasto anche se l'elettronica di rilevamento rimane adeguata.
Eseguire una prova di qualificazione con metalli misti
Creare una matrice di test che rispecchi le varianti di prodotto rilasciate. I controlli suggeriti di seguito costituiscono un piano di qualificazione dell'applicazione, non un'affermazione secondo cui uno standard specifico impone tali quantità di campioni o soglie di accettazione.
| Variabile di test | Copertura del processo suggerita | Rilasciare le prove |
| Materiale | Ogni lega approvata e variante del fornitore | Margine di commutazione in base al materiale effettivo |
| Geometria di destinazione | Area minima, spessore minimo, curvatura massima | Obiettivo con le prestazioni peggiori verificate |
| spazio di installazione | posizioni di impilamento minime, nominali e massime | Rilevamento senza contatto e affidabile |
| Movimento | Avvio, nominale, velocità massima, spaziatura minima | Conteggio delle rilevazioni mancate e della cattura dell'impulso |
| Ambiente | Temperature e condizioni di interferenza estreme previste. | Funzionamento stabile con condizioni registrate |
| Sostituzione | Unità multiple e uno scambio di manutenzione realistico | Riproducibilità delle impostazioni e del bracket |
1. Bloccare il modello del sensore, la revisione del disegno, l'output e la posizione di montaggio.
2. Misurare le distanze di attivazione e di rilascio per ciascun bersaglio rappresentativo.
3. Ripetere le misurazioni per quantificare la variazione anziché registrare un singolo evento positivo.
4. Avviare il movimento di produzione e acquisire il segnale dal controller.
5. Analizzare i guasti modificando un fattore alla volta.
6. Rilasciare il modello solo dopo che i margini e le tempistiche concordati siano stati rispettati.
Annotate le osservazioni relative ai guasti nel rapporto. Una prova in cui ogni obiettivo problematico è stato rimosso fino a quando il sensore non ha superato il test non costituisce una qualificazione rappresentativa. Se la sostituzione della staffa risolve il problema, ripetete i test interessati e aggiornate il disegno di installazione in modo che le macchine successive abbiano la stessa geometria.
Decidere in base ai costi del ciclo di vita e alle esigenze di standardizzazione
Per un bersaglio fisso in acciaio con ampio spazio libero e condizioni stabili, un sensore induttivo standard può essere del tutto adeguato. Per una piattaforma che serve diverse varianti metalliche, Factor 1 può ridurre i cambi di configurazione, la complessità dei pezzi di ricambio e il rischio che un ricambio venga montato alla distanza sbagliata. Il vantaggio economico dipende dal flusso di lavoro effettivo.
È preferibile utilizzare un modello di costo esemplificativo piuttosto che presumere che un sovrapprezzo venga sempre ammortizzato. Se un'opzione con sensori aggiunge 20 unità di valuta in 20 posizioni di rilevamento, il sovrapprezzo dell'hardware è di 400. Se effettivamente evita quattro cambi di formato da un'ora, valutati internamente a 150 all'ora, il beneficio stimato è di 600 prima dei costi di implementazione e validazione. Questi sono input ipotetici, non prezzi dei fornitori o risparmi promessi.
Per una valutazione Lanbao, fare riferimento alla pagina M12 Factor 1 e richiedere i dati di installazione e applicazione confermati per il codice articolo selezionato. Una richiesta di offerta (RFQ) dovrebbe includere la matrice target, lo stack di gap, i requisiti elettrici, le tempistiche, l'ambiente e la documentazione di prova richiesta. Queste informazioni consentono al fornitore di proporre una soluzione valida anziché basare il preventivo solo sul diametro.
Domande frequenti
Il fattore 1 significa che la distanza è esattamente la stessa per ogni metallo?
Significa che il sensore è progettato per fornire una risposta simile sui metalli specificati. Verificare la variazione consentita, il target di riferimento e le condizioni operative. Non garantisce un rilevamento identico per ogni lega, spessore o forma.
Un sensore induttivo standard può rilevare l'alluminio?
Molti lo possono fare, ma la distanza utilizzabile potrebbe essere inferiore rispetto al bersaglio di riferimento in acciaio. Utilizzare i dati esatti relativi all'alluminio del modello e verificare il pezzo effettivo alla massima distanza di installazione.
Il fattore 1 è sempre l'acquisto migliore?
No. Un'applicazione stabile che utilizza un materiale potrebbe trarre scarso vantaggio dalla compensazione del materiale. Confrontare il margine di rilevamento, i vincoli di montaggio, la compatibilità elettrica, le prove di affidabilità e il costo del ciclo di vita della macchina effettiva.
I sensori del fattore 1 riescono a distinguere il rame dall'acciaio?
Un sensore di commutazione convenzionale con fattore 1 è progettato per rilevare in modo coerente metalli diversi, non per identificarli. La selezione dei metalli richiede un sistema di rilevamento specificamente progettato e validato per la discriminazione dei materiali.
Posso installare un sensore da 4 mm in uno spazio di 4 mm?
Non basarsi solo sul valore nominale. Utilizzare la distanza operativa garantita specificata e tenere conto della geometria del bersaglio e delle variazioni meccaniche. Un'installazione nominale al limite del campo di tiro lascia poco o nessun margine pratico.
Tutti i sensori Factor 1 sono adatti per l'uso in prossimità di apparecchiature di saldatura?
No. Verificare esplicitamente l'immunità ai campi magnetici, la protezione dagli spruzzi di saldatura, i limiti di temperatura e l'idoneità del cavo. Validare il sensore con il processo di saldatura in funzione, poiché la compensazione del materiale è una funzionalità separata.
Cosa dovrebbe includere una richiesta di preventivo (RFQ) per il rilevamento di metalli misti?
Includere ogni lega, dimensione e spessore target, tolleranze di gioco, disegni di montaggio, velocità, spaziatura target, tipo di ingresso PLC, alimentazione, connettore e ambiente. Chiedere al fornitore di identificare il target nel caso peggiore e di motivare il margine operativo proposto.
Data di pubblicazione: 11 novembre 2026