
দ্রুত উত্তর
ফ্যাক্টর ১ ইন্ডাক্টিভ সেন্সরগুলো নির্দিষ্ট ধাতুর জন্য একই রকম সেন্সিং দূরত্ব প্রদানের জন্য ডিজাইন করা হয়েছে, যা সাধারণ ইন্ডাক্টিভ সেন্সরগুলোতে দেখা যাওয়া উপাদান-নির্ভর রেঞ্জের তারতম্য কমিয়ে দেয়। যখন ঘন ঘন ব্র্যাকেট পরিবর্তন না করে একটি মেশিনকেই স্টিল, অ্যালুমিনিয়াম, তামা বা স্টেইনলেস স্টিল শনাক্ত করতে হয়, তখন এগুলো উপযোগী। যখন লক্ষ্যবস্তুর উপাদান স্থির থাকে এবং উপলব্ধ সেন্সিং মার্জিন যথেষ্ট হয়, তখন সাধারণ ইন্ডাক্টিভ সেন্সরগুলোও একটি উপযুক্ত বিকল্প হিসেবে থাকতে পারে। ফ্যাক্টর ১ ইনস্টলেশন টলারেন্স, লক্ষ্যবস্তুর আকারের প্রভাব, তাপমাত্রার প্রভাব বা মডেল-নির্দিষ্ট সীমাবদ্ধতা দূর করে না। প্রকৃত সংকর ধাতু, লক্ষ্যবস্তুর জ্যামিতি, নিশ্চিত অপারেটিং দূরত্ব, আউটপুটের প্রয়োজনীয়তা এবং উৎপাদন পরিবেশ ব্যবহার করে সেন্সরটি নির্বাচন করুন, তারপর প্রতিটি পণ্যের ভ্যারিয়েন্টকে সবচেয়ে খারাপ অনুমোদিত অবস্থানে যাচাই করুন।
মূল বিষয়বস্তু
• উপাদান সংশোধন গুণকগুলো একটি নির্দিষ্ট সেন্সর ডিজাইন এবং লক্ষ্য শর্তের সাথে সম্পর্কিত।
• ফ্যাক্টর ১ উপাদানের সামঞ্জস্য উন্নত করে কিন্তু ধাতুর প্রকার শনাক্ত করে না।
• নির্ধারিত সেন্সিং দূরত্ব স্বয়ংক্রিয়ভাবে নিশ্চিত কার্যকরী ব্যবধান নয়।
• ফ্লাশ মাউন্টিং, চৌম্বক ক্ষেত্র প্রতিরোধ ক্ষমতা এবং পরিবেশগত রেটিং আলাদাভাবে যাচাই করা প্রয়োজন।
একটি মডেলকে প্রমিত করার আগে যাচাইকৃত শনাক্তকরণ মার্জিন এবং জীবনচক্র ব্যয়ের তুলনা করুন।
কেন একটি বস্তুগত পরিবর্তন একটি স্থিতিশীল যন্ত্রকে ব্যাহত করতে পারে
একজন যন্ত্র নির্মাতা একটি স্টিলের ব্র্যাকেট ব্যবহার করে একটি পজিশন সেন্সরের কার্যকারিতা যাচাই করেন। কয়েক মাস পর, গ্রাহক একই নামমাত্র মাপের একটি অ্যালুমিনিয়ামের ক্যারিয়ার নিয়ে আসেন। যান্ত্রিক নকশাটি সামঞ্জস্যপূর্ণ বলে মনে হলেও, মাঝে মাঝে শনাক্তকরণে ব্যর্থতা শুরু হয়। সাধারণ ইন্ডাক্টিভ সেন্সরগুলো বিভিন্ন ধাতুর ক্ষেত্রে ভিন্ন ভিন্ন দূরত্বে সাড়া দিতে পারে, তাই উপাদান পরিবর্তনের ফলে মূল সেন্সিং মার্জিনটি কমে যেতে পারে।
ফ্যাক্টর 1 ইন্ডাক্টিভ সেন্সরগুলি সেই সংগ্রহের সমস্যার সমাধান করে। লানবাও-এর প্রকাশিত M12 উদাহরণে 4 মিমি রেট করা দূরত্ব নির্দিষ্ট করা হয়েছে কিন্তু 0–3.06 মিমি নিশ্চিত দূরত্ব উল্লেখ করা হয়েছে। এর ফ্যাক্টর 1 বর্ণনায় লোহা, তামা, অ্যালুমিনিয়াম এবং স্টেইনলেস স্টিল অন্তর্ভুক্ত, যেখানে ±10% এর কম উল্লেখিত অ্যাটেন্যুয়েশন রয়েছে। [1] এই প্রস্তুতকারকের পরিসংখ্যানগুলি দেখায় কেন উপাদানের দাবি এবং নিশ্চিত অপারেটিং অঞ্চল উভয়েরই মনোযোগ প্রয়োজন। শুধুমাত্র "4 মিমি" বা "ফ্যাক্টর 1" কোনটিই ইনস্টলেশন ব্যবধানকে সংজ্ঞায়িত করে না।
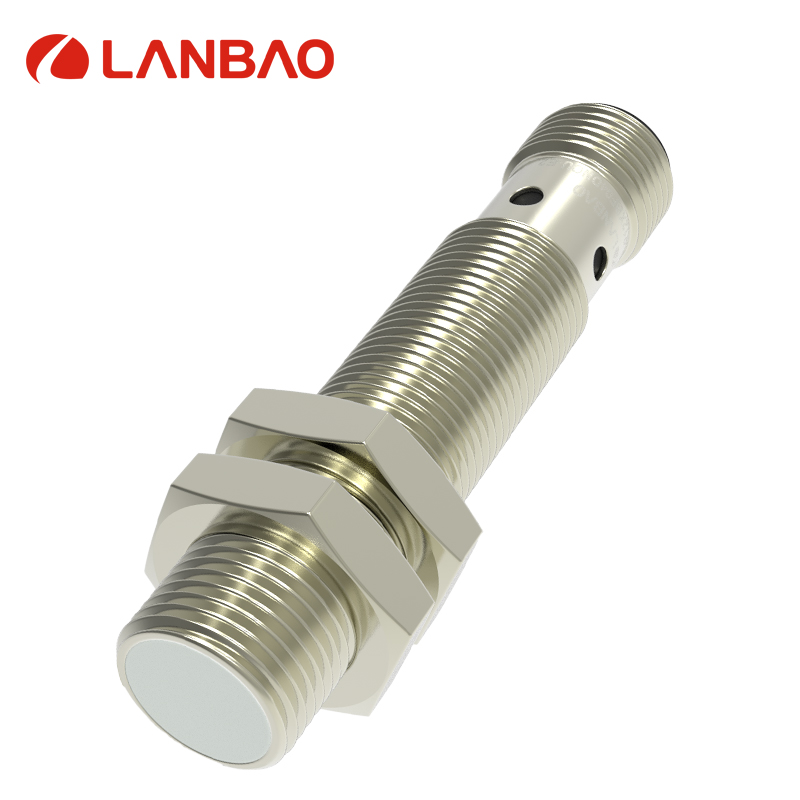
চিত্র ১. লানবাও এম১২ ফ্যাক্টর ১ পণ্যের আনুষ্ঠানিক চিত্র। নির্বাচিত আউটপুট এবং সংযোগ সাফিক্সকে প্রকাশিত বিল অফ মেটেরিয়ালসের সাথে মিলিয়ে নিন। উৎস।
ধাতুর প্রতি প্রমিত আবেশিক সংবেদন কীভাবে সাড়া দেয়
একটি ইন্ডাক্টিভ সেন্সর তার সেন্সিং ফেসের কাছে একটি তড়িৎচুম্বকীয় ক্ষেত্র তৈরি করে। একটি পরিবাহী টার্গেট সেই ক্ষেত্রের আচরণ পরিবর্তন করে, এবং ইলেকট্রনিক্স সেই পরিবর্তনের ফলে সৃষ্ট পরিবর্তনটি শনাক্ত করে। এই প্রতিক্রিয়া সেন্সরের নকশা এবং টার্গেটের তড়িৎচুম্বকীয় বৈশিষ্ট্য ও জ্যামিতির উপর নির্ভর করে। পরিবাহিতা এবং চৌম্বক ভেদ্যতা উভয়ই গুরুত্বপূর্ণ; নির্বাচনের জন্য শুধুমাত্র একটি টার্গেটকে "ধাতু" হিসাবে বর্ণনা করা যথেষ্ট নির্ভুল নয়।
নির্ধারিত দূরত্ব সংজ্ঞায়িত রেফারেন্স শর্তের অধীনে প্রতিষ্ঠিত হয়। প্রস্তুতকারকরা অন্যান্য উপকরণের জন্য সংশোধন বা হ্রাস গুণক প্রদান করতে পারে। একের কম গুণক নির্দিষ্ট রেফারেন্স প্রতিক্রিয়ার তুলনায় একটি কম দূরত্ব নির্দেশ করে। এই গুণকটি সেন্সর নির্বিশেষে অ্যালুমিনিয়াম, তামা বা স্টেইনলেস স্টিলের কোনো সার্বজনীন বৈশিষ্ট্য নয়।
উদাহরণস্বরূপ, পেপারল+ফুশ-এর একটি স্ট্যান্ডার্ড ইন্ডাক্টিভ মডেলে অ্যালুমিনিয়ামের জন্য ০.৪ এবং তামার জন্য ০.২৫ হ্রাস গুণক তালিকাভুক্ত করা আছে। এই মানগুলো তারতম্যের সম্ভাব্য মাত্রা তুলে ধরে; এগুলো অন্য কোনো সরবরাহকারীর স্পেসিফিকেশনে হুবহু নকল করা উচিত নয়। সঠিক প্রশ্নটি হলো, কোন গুণকগুলো নির্দিষ্ট পার্ট নম্বর এবং প্রকৃত লক্ষ্যের জন্য প্রযোজ্য।
ফ্যাক্টর ১ কী পরিবর্তন করে এবং কী অপরিবর্তিত রাখে
ফ্যাক্টর ১ ডিজাইন উপাদান-নির্ভর আচরণের জন্য ক্ষতিপূরণ দেয়, যাতে এর তালিকাভুক্ত ধাতুগুলো প্রায় একই দূরত্ব থেকে শনাক্ত করা যায়। এর বাস্তবায়ন প্রস্তুতকারকভেদে ভিন্ন হয়। উদাহরণস্বরূপ, একটি ifm ফ্যাক্টর ১ ডেটাশিটে স্টিল, স্টেইনলেস স্টিল, পিতল, অ্যালুমিনিয়াম এবং তামার জন্য সংশোধন ফ্যাক্টর এক (one) উল্লেখ করা থাকে। অন্য কোনো পণ্য তার উপাদানের তালিকা এবং অনুমোদিত তারতম্য ভিন্নভাবে সংজ্ঞায়িত করতে পারে।
সুতরাং, ফ্যাক্টর ১ হলো একটি ডিজাইনগত সক্ষমতা, এটি প্রতিটি পরিস্থিতিতে নিখুঁত সমতার কোনো প্রতিশ্রুতি নয়। এর দ্বারা অসীম পরিসর, শূন্য ড্রিফট, বা যথেচ্ছ ক্ষুদ্র লক্ষ্যবস্তুর জন্য অভিন্ন আচরণ বোঝানো হয় না। এটি একটি ইন্ডাক্টিভ প্রেজেন্স সেন্সরকে ম্যাটেরিয়াল অ্যানালাইজারেও রূপান্তরিত করে না। একটিমাত্র সুইচিং আউটপুট সাধারণত নির্দেশ করে যে লক্ষ্যবস্তুটি সুইচিং শর্ত পূরণ করে কি না, কিন্তু সেখানে কোন সংকর ধাতু উপস্থিত আছে তা নয়।
| নির্বাচন সমস্যা | স্ট্যান্ডার্ড ইন্ডাক্টিভ সেন্সর | ফ্যাক্টর ১ আবেশিক সেন্সর |
| মিশ্র ধাতুর পরিসর | উপাদান সংশোধন ফ্যাক্টরের প্রয়োজন হতে পারে | তালিকাভুক্ত ধাতুগুলিতে একই পরিসরের জন্য ডিজাইন করা হয়েছে |
| স্থির ইস্পাতের লক্ষ্যবস্তু | প্রায়শই একজন সহজ প্রার্থী | অন্য কোনো সুবিধার প্রয়োজন না থাকলে এর উপযোগিতা সামান্যই হতে পারে। |
| সংকর ধাতু পরিবর্তন | মার্জিন পর্যালোচনা ও পরীক্ষা করা প্রয়োজন। | সমর্থিত সংকর ধাতুগুলির যাচাইকরণ এখনও প্রয়োজন |
| ছোট বা বাঁকা লক্ষ্যবস্তু | জ্যামিতি ব্যবহারযোগ্য পরিসর কমাতে পারে | জ্যামিতি প্রাসঙ্গিক থাকে |
| ঝালাই পরিবেশ | সুস্পষ্ট অনাক্রম্যতা নির্দিষ্টকরণের প্রয়োজন | শুধুমাত্র ফ্যাক্টর ১ দিয়ে অনাক্রম্যতা প্রতিষ্ঠা করা যায় না। |
| সেটআপ ব্যবস্থাপনা | উপাদানগত পরিবর্তনের জন্য সমন্বয়ের প্রয়োজন হতে পারে। | একটি সাধারণ মাউন্টিং ব্যবস্থাকে সরল করতে পারে |
দাম তুলনা করার আগে উপলব্ধ ব্যবধান গণনা করুন।
যেসব ক্যান্ডিডেটের মার্জিন কম, তাদের শনাক্ত করতে একটি প্রাথমিক গণনা ব্যবহার করুন। একটি দৃষ্টান্তমূলক তুলনার ক্ষেত্রে, একটি স্ট্যান্ডার্ড সেন্সরের নামমাত্র রেফারেন্স দূরত্ব ৮ মিমি এবং মডেল-নির্দিষ্ট অ্যালুমিনিয়াম ফ্যাক্টর ০.৪। তুলনীয় রেফারেন্স পরিস্থিতিতে গুণ করলে প্রায় ৩.২ মিমি পাওয়া যায়। এটি একটি স্ক্রিনিং অনুমান, কোনো নিশ্চিত ইনস্টলেশন সীমা নয়।
যদি মেশিনটি টার্গেট গ্যাপকে ৪.০ মিমি পর্যন্ত বাড়ানোর অনুমতি দেয়, তবে ডিজাইনে কোনো পরিবর্তন ছাড়াই সেই বিকল্পটি ইতিমধ্যেই অনুপযুক্ত বলে মনে হচ্ছে। পর্যাপ্ত যাচাইকৃত পরিসীমা সহ একটি ফ্যাক্টর ১ বিকল্প উপাদান-সম্পর্কিত ঘাটতিটি দূর করতে পারে। বিকল্পভাবে, একটি বড় স্ট্যান্ডার্ড সেন্সর, একটি কাছাকাছি ব্র্যাকেট, বা একটি ভিন্ন টার্গেট ফ্ল্যাগ কম সামগ্রিক খরচে অ্যাপ্লিকেশনটির সমাধান করতে পারে।
এরপর, মেকানিক্যাল স্ট্যাকটি তৈরি করুন। ধরা যাক, নামমাত্র ফাঁক হলো ২.০ মিমি, ব্র্যাকেট টলারেন্সের কারণে ০.৩ মিমি, টার্গেট-পজিশন ভ্যারিয়েশনের কারণে ০.৪ মিমি এবং রানআউটের কারণে ০.২ মিমি যোগ হয়। উদাহরণস্বরূপ সর্বোচ্চ ফাঁকটি হলো ২.৯ মিমি। প্রকাশিত নিশ্চিত সীমা ৩.০৬ মিমি-এর তুলনায়, অবশিষ্ট পার্থক্য মাত্র ০.১৬ মিমি। মডেল-বহির্ভূত নড়াচড়া, ক্ষয় বা টার্গেটের পার্থক্যের জন্য এটি একটি সামান্য ছাড় এবং এর জন্য ইঞ্জিনিয়ারিং পর্যালোচনা প্রয়োজন।
স্বয়ংক্রিয়ভাবে একই সংশোধন দুইবার প্রয়োগ করবেন না। জিজ্ঞাসা করুন যে একটি নিশ্চিত-দূরত্বের দাবিতে ইতিমধ্যে বস্তুগত প্রভাব, ভোল্টেজ, তাপমাত্রা এবং উৎপাদন সহনশীলতা অন্তর্ভুক্ত আছে কিনা। যেখানে নথি অস্পষ্ট, সেখানে লিখিত ব্যাখ্যার জন্য অনুরোধ করুন এবং উদ্দিষ্ট পরিসীমা যাচাই করুন। এছাড়াও ন্যূনতম ফাঁকটি পরীক্ষা করুন যাতে কম্পন বা অতিরিক্ত চলাচলের কারণে লক্ষ্যবস্তুটি সেন্সিং পৃষ্ঠের সংস্পর্শে না আসে।
লক্ষ্যবস্তুর আকার এবং স্থাপনের শর্তাবলী মেলান
প্রকাশিত সেন্সিং দূরত্ব সাধারণত একটি সংজ্ঞায়িত লক্ষ্যবস্তু ব্যবহার করে। লানবাও M12 পৃষ্ঠাটি 12 × 12 × 1 মিমি আকারের একটি লোহার রেফারেন্স লক্ষ্যবস্তু চিহ্নিত করে। [1] একটি সরু স্ক্রু হেড, পাতলা ফয়েল, ছিদ্রযুক্ত ট্যাব, বা বাঁকা টিউব সেই রেফারেন্স প্লেটের সমতুল্য নয়। একটি ছোট লক্ষ্যবস্তু ক্ষেত্রের কেবল একটি অংশের সাথে মিথস্ক্রিয়া করতে পারে, যা ব্যবহারযোগ্য সনাক্তকরণ দূরত্ব হ্রাস করে।
প্রকৃত সংকর ধাতুর নাম এবং মাত্রা লিপিবদ্ধ করুন। “স্টেইনলেস স্টিল” হলো একটি উপাদান পরিবার, এবং উৎপাদন প্রক্রিয়া এর চৌম্বকীয় আচরণ পরিবর্তন করতে পারে। প্রলেপ এবং উপরিভাগের স্তরও কার্যকর পৃথকীকরণ বা লক্ষ্যবস্তুর প্রতিক্রিয়া পরিবর্তন করতে পারে। পরীক্ষামূলক নমুনাগুলিতে শুধুমাত্র সাধারণ ড্রয়িং অবস্থার পরিবর্তে, স্বীকৃত উপাদান এবং পুরুত্বের চরম সীমা অন্তর্ভুক্ত করা উচিত।
ফ্লাশ সেন্সরগুলি চারপাশের ধাতব অংশের সাথে নির্দিষ্ট মাউন্টিং ব্যবস্থার জন্য তৈরি করা হয়। নন-ফ্লাশ ডিজাইনের ক্ষেত্রে সাধারণত সক্রিয় পৃষ্ঠের চারপাশে বেশি ফাঁকা জায়গার প্রয়োজন হয়। নির্বাচিত মডেলের ইনস্টলেশন ড্রয়িং অনুসরণ করুন, যার মধ্যে রয়েছে বাইরের দিকে বেরিয়ে থাকা অংশ, ফাঁকা জায়গা এবং পার্শ্ববর্তী সেন্সর থেকে দূরত্ব। সঠিক উপাদান নির্বাচনও এমন ইনস্টলেশনের ক্ষতিপূরণ করতে পারে না যা সেন্সিং ফিল্ডকে বিকৃত করে।
স্যুইচিং আচরণকে সনাক্তকরণ দূরত্ব থেকে আলাদা রাখুন
হিস্টেরেসিস হলো সুইচ-অন এবং সুইচ-অফ অবস্থানের মধ্যকার পার্থক্য। এটি একটি থ্রেশহোল্ডের আশেপাশে দ্রুত আউটপুট চ্যাটার প্রতিরোধ করতে সাহায্য করে, কিন্তু এটি রিলিজ পজিশন এবং পরপর টার্গেটগুলোর মধ্যে ন্যূনতম ব্যবধানকেও প্রভাবিত করে। রিপিটেবিলিটি বর্ণনা করে যে, সংজ্ঞায়িত শর্তাবলীর অধীনে সুইচিং পয়েন্টটি কতটা সামঞ্জস্যপূর্ণভাবে ফিরে আসে। এই দুটি স্পেসিফিকেশনের কোনোটিই পর্যাপ্ত অপারেটিং মার্জিনের প্রয়োজনীয়তাকে প্রতিস্থাপন করে না।
একটি দৃষ্টান্তমূলক কনভেয়রের ক্ষেত্রে, টার্গেট পিচ হলো ২০ মিমি এবং গতি হলো ১ মি/সে। সেন্সরটি প্রতি সেকেন্ডে ৫০টি টার্গেটের সম্মুখীন হয়। এই ফ্রিকোয়েন্সিটি একটি টাইমিং চেকের কেবল শুরু। ফিল্ড জ্যামিতি বিবেচনা করার আগে একটি ২ মিমি টার্গেট অতিক্রম করার জন্য প্রায় ২ মিলিসেকেন্ড সময় দেয়, যেখানে কন্ট্রোল সিস্টেমটি এমন একটি ইনপুট ফিল্টার প্রয়োগ করতে পারে যা ব্যবহারযোগ্য পালসের চেয়ে দীর্ঘ।
সর্বোচ্চ গতিতে প্রকৃত আউটপুট পালস পরিমাপ করুন এবং পিএলসি সেগুলো গ্রহণ করছে কিনা তা যাচাই করুন। অ্যাক্টিভেশন এবং রিলিজ উভয়ই পরীক্ষা করুন, বিশেষ করে যেখানে কাছাকাছি অবস্থিত টার্গেটগুলো একত্রিত হয়ে একটি অবিচ্ছিন্ন সিগন্যাল তৈরি করতে পারে। একটি উচ্চ ক্যাটালগ সুইচিং ফ্রিকোয়েন্সি এটা প্রমাণ করে না যে একটি নির্দিষ্ট শর্ট টার্গেট, মাউন্টিং ব্যবস্থা এবং কন্ট্রোলার কনফিগারেশন একসাথে কাজ করবে।
বৈদ্যুতিক ও পরিবেশগত সামঞ্জস্য যাচাই করুন
পিএলসি ইনপুট সার্কিটের সাথে মেলানোর জন্য এনপিএন বা পিএনপি নির্বাচন করুন এবং নরমালি ওপেন বা নরমালি ক্লোজড আচরণ নিশ্চিত করুন। যেখানে প্রযোজ্য, সেখানে কানেক্টরের পিনআউট, অপারেটিং ভোল্টেজ, আউটপুট কারেন্ট, রেসিডুয়াল ভোল্টেজ এবং লিকেজ লিমিট যাচাই করুন। থ্রেডের আকার এবং কানেক্টরের আকৃতি মিলে গেলেই যে তা বৈদ্যুতিকভাবে বিনিময়যোগ্য হবে, এমন কোনো নিশ্চয়তা নেই।
চৌম্বক-ক্ষেত্র প্রতিরোধকে একটি পৃথক কার্যক্ষমতার আবশ্যকতা হিসেবে বিবেচনা করুন। ঝালাই, ইন্ডাকশন হিটিং এবং উচ্চ-প্রবাহ পরিবাহী এমন পরিস্থিতি তৈরি করতে পারে যার জন্য বিশেষ যাচাইকরণের প্রয়োজন হয়। একইভাবে, একটি আইপি রেটিং নির্দিষ্ট পরীক্ষার অধীনে এনক্লোজারের সুরক্ষা বর্ণনা করে; এটি প্রতিটি কুল্যান্ট, পরিষ্কারক রাসায়নিক, হট চিপ বা উচ্চ-চাপের ওয়াশিং প্রক্রিয়ার বিরুদ্ধে প্রতিরোধ ক্ষমতা প্রতিষ্ঠা করে না।
শুধুমাত্র ঘরের তাপমাত্রা ব্যবহার না করে সেন্সরের অবস্থানে কার্যপরিবেশ নির্ধারণ করুন। একটি উত্তপ্ত ফিক্সচারের কাছাকাছি থাকা সেন্সর কন্ট্রোল ক্যাবিনেটের চেয়ে ভিন্ন তাপমাত্রা অনুভব করতে পারে। নির্বাচনের পর্যালোচনার সময় কেবলের নমন, টান উপশম, কম্পন এবং রক্ষণাবেক্ষণের সুবিধা অন্তর্ভুক্ত করুন। সেন্সিং ইলেকট্রনিক্স উপযুক্ত থাকা সত্ত্বেও কেবল বা সংযোগকারীটিই কার্যত বিকল হওয়ার কারণ হয়ে উঠতে পারে।
একটি মিশ্র ধাতু যোগ্যতা পরীক্ষা চালান
একটি পরীক্ষা ম্যাট্রিক্স তৈরি করুন যা প্রকাশিত পণ্যের সংস্করণগুলোকে প্রতিফলিত করে। নীচে প্রস্তাবিত পরীক্ষাগুলো একটি অ্যাপ্লিকেশন যোগ্যতা পরিকল্পনা, এটি এমন কোনো দাবি নয় যে কোনো নির্দিষ্ট মান এই নমুনার পরিমাণ বা গ্রহণযোগ্যতার সীমা বাধ্যতামূলক করে।
| পরীক্ষার পরিবর্তনশীল | প্রস্তাবিত ট্রায়াল কভারেজ | প্রমাণ প্রকাশ করুন |
| উপাদান | প্রতিটি অনুমোদিত সংকর ধাতু এবং সরবরাহকারীর ভিন্নতা | প্রকৃত উপাদান দ্বারা পরিবর্তনশীল মার্জিন |
| লক্ষ্য জ্যামিতি | সর্বনিম্ন ক্ষেত্রফল, সর্বনিম্ন পুরুত্ব, সর্বোচ্চ বক্রতা | যাচাইকৃত সবচেয়ে খারাপ পারফর্মিং টার্গেট |
| ইনস্টলেশন ব্যবধান | সর্বনিম্ন, নামমাত্র, সর্বোচ্চ স্ট্যাক অবস্থান | যোগাযোগহীন এবং নির্ভরযোগ্য সনাক্তকরণ |
| গতি | স্টার্টআপ, নামমাত্র, সর্বোচ্চ গতি, সর্বনিম্ন ব্যবধান | পালস ক্যাপচার এবং মিসড ডিটেকশন কাউন্ট |
| পরিবেশ | প্রত্যাশিত তাপমাত্রা এবং হস্তক্ষেপের চরম অবস্থা | রেকর্ডকৃত শর্তাবলী সহ স্থিতিশীল কার্যক্রম |
| প্রতিস্থাপন | একাধিক ইউনিট এবং একটি বাস্তবসম্মত রক্ষণাবেক্ষণ অদলবদল | সেটিংস এবং ব্র্যাকেটের পুনরুৎপাদনযোগ্যতা |
১. সেন্সর মডেল, ড্রয়িং সংস্করণ, আউটপুট এবং মাউন্টিং অবস্থান চূড়ান্ত করুন।
২. প্রতিটি প্রতিনিধিত্বমূলক লক্ষ্যের জন্য সক্রিয়করণ এবং শিথিলকরণ দূরত্ব পরিমাপ করুন।
৩. একটি সফল ট্রিগার রেকর্ড করার পরিবর্তে, তারতম্যের পরিমাণ নির্ণয়ের জন্য পরিমাপগুলো পুনরাবৃত্তি করুন।
৪. প্রোডাকশন মোশন চালান এবং কন্ট্রোলারে সিগন্যালটি গ্রহণ করুন।
৫. একবারে একটি উপাদান পরিবর্তন করে ব্যর্থতার কারণগুলো অনুসন্ধান করুন।
৬. সম্মত নির্ধারিত সীমা ও সময়সীমা পূরণ হওয়ার পরেই মডেলটি প্রকাশ করুন।
প্রতিবেদনে ব্যর্থতার পর্যবেক্ষণগুলো রাখুন। এমন একটি পরীক্ষা, যেখানে সেন্সরটি উত্তীর্ণ না হওয়া পর্যন্ত প্রতিটি কঠিন লক্ষ্যবস্তু সরানো হয়েছে, তা যোগ্যতার প্রতিনিধিত্বমূলক নয়। যদি ব্র্যাকেট পরিবর্তনের মাধ্যমে সমস্যার সমাধান হয়, তবে প্রভাবিত পরীক্ষাগুলো পুনরায় করুন এবং ইনস্টলেশন ড্রয়িং আপডেট করুন, যাতে পরবর্তী মেশিনগুলো একই জ্যামিতি পায়।
জীবনচক্র ব্যয় এবং প্রমিতকরণের প্রয়োজনীয়তা ব্যবহার করে সিদ্ধান্ত নিন
পর্যাপ্ত ফাঁকা জায়গা এবং স্থিতিশীল পরিস্থিতি সহ একটি নির্দিষ্ট স্টিলের লক্ষ্যের জন্য, একটি সাধারণ ইন্ডাক্টিভ সেন্সর সম্পূর্ণরূপে উপযুক্ত হতে পারে। একাধিক ভিন্ন ধরনের ধাতব বস্তু পরিচালনাকারী একটি প্ল্যাটফর্মের জন্য, ফ্যাক্টর ১ সেটআপ পরিবর্তন, অতিরিক্ত যন্ত্রাংশের জটিলতা এবং ভুল দূরত্বে প্রতিস্থাপন যন্ত্রাংশ লাগানোর ঝুঁকি কমাতে পারে। এর অর্থনৈতিক সুবিধা প্রকৃত কার্যপ্রবাহের উপর নির্ভর করে।
প্রিমিয়াম সবসময় লাভজনক হয়, এমনটা ধরে না নিয়ে একটি দৃষ্টান্তমূলক ব্যয় মডেল ব্যবহার করুন। যদি একটি সেন্সর অপশন ২০টি সেন্সিং পজিশনে ২০ কারেন্সি ইউনিট যোগ করে, তাহলে হার্ডওয়্যার প্রিমিয়াম হবে ৪০০। যদি এটি সত্যিই চারটি এক-ঘণ্টার চেঞ্জওভার এড়াতে পারে, যার অভ্যন্তরীণ মূল্য প্রতি ঘণ্টায় ১৫০, তাহলে বাস্তবায়ন এবং যাচাইকরণ খরচ বাদেই মডেল অনুযায়ী সুবিধা হবে ৬০০। এগুলো কাল্পনিক ইনপুট, সরবরাহকারীর মূল্য বা প্রতিশ্রুত সাশ্রয় নয়।
লানবাও মূল্যায়নের জন্য, M12 ফ্যাক্টর 1 পৃষ্ঠাটি দেখুন এবং নির্বাচিত পার্ট নম্বরের নিশ্চিত ইনস্টলেশন ও অ্যাপ্লিকেশন ডেটা চেয়ে নিন। একটি RFQ-তে টার্গেট ম্যাট্রিক্স, গ্যাপ স্ট্যাক, বৈদ্যুতিক প্রয়োজনীয়তা, টাইমিং, পরিবেশ এবং প্রয়োজনীয় ট্রায়ালের প্রমাণ অন্তর্ভুক্ত থাকা উচিত। এই তথ্য সরবরাহকারীকে শুধুমাত্র ব্যাসের উপর ভিত্তি করে মূল্য উদ্ধৃত করার পরিবর্তে একটি যুক্তিযুক্ত সমাধান প্রস্তাব করতে সাহায্য করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ফ্যাক্টর ১ বলতে কি প্রতিটি ধাতুর জন্য হুবহু একই দূরত্ব বোঝায়?
এর মানে হলো, সেন্সরটি তার নির্দিষ্ট ধাতুগুলোর ক্ষেত্রে একই রকম প্রতিক্রিয়া দেখানোর জন্য ডিজাইন করা হয়েছে। অনুমোদিত তারতম্য, রেফারেন্স টার্গেট এবং অপারেটিং শর্তাবলী পরীক্ষা করে নিন। এটি প্রতিটি সংকর ধাতু, পুরুত্ব বা আকারের জন্য অভিন্ন সনাক্তকরণের নিশ্চয়তা দেয় না।
একটি স্ট্যান্ডার্ড ইন্ডাকটিভ সেন্সর কি অ্যালুমিনিয়াম সনাক্ত করতে পারে?
অনেকেই পারেন, কিন্তু ব্যবহারযোগ্য দূরত্ব রেফারেন্স স্টিল টার্গেটের চেয়ে কম হতে পারে। নির্দিষ্ট মডেলের অ্যালুমিনিয়ামের ডেটা ব্যবহার করুন এবং সর্বোচ্চ ইনস্টলেশন গ্যাপে আসল অংশটি যাচাই করে নিন।
ফ্যাক্টর ১ কি সবসময়ই কেনার জন্য সেরা?
না। একটি উপাদান ব্যবহার করে তৈরি স্থিতিশীল অ্যাপ্লিকেশন উপাদানগত ক্ষতিপূরণ থেকে খুব বেশি লাভবান নাও হতে পারে। প্রকৃত যন্ত্রটির জন্য সনাক্তকরণ মার্জিন, স্থাপনের সীমাবদ্ধতা, বৈদ্যুতিক সামঞ্জস্যতা, নির্ভরযোগ্যতার প্রমাণ এবং জীবনচক্র ব্যয় তুলনা করুন।
ফ্যাক্টর ১ সেন্সর কি তামা এবং ইস্পাতের মধ্যে পার্থক্য করতে পারে?
একটি প্রচলিত ফ্যাক্টর ১ সুইচিং সেন্সরের উদ্দেশ্য হলো বিভিন্ন ধাতুকে ধারাবাহিকভাবে শনাক্ত করা, তাদের পরিচয় নির্ণয় করা নয়। ধাতু বাছাইয়ের জন্য এমন একটি সেন্সিং সিস্টেম প্রয়োজন যা উপাদানের মধ্যে পার্থক্য নির্ণয়ের জন্য বিশেষভাবে ডিজাইন ও যাচাই করা হয়েছে।
আমি কি ৪ মিমি ফাঁকে ৪ মিমি সেন্সর লাগাতে পারি?
শুধুমাত্র নির্ধারিত মানের উপর ভিত্তি করে নয়। নির্দিষ্ট নিশ্চিত কার্যকরী দূরত্ব ব্যবহার করুন এবং লক্ষ্যবস্তুর জ্যামিতিক গঠন ও যান্ত্রিক তারতম্য বিবেচনা করুন। পরিসীমার সীমানায় নামমাত্র স্থাপন করলে ব্যবহারিক অবকাশ প্রায় থাকেই না।
ওয়েল্ডিং সরঞ্জামের কাছাকাছি কি সব ফ্যাক্টর ১ সেন্সর উপযুক্ত?
না। সুস্পষ্ট চৌম্বক-ক্ষেত্র প্রতিরোধ ক্ষমতা, ওয়েল্ড-স্প্যাটার সুরক্ষা, তাপমাত্রার সীমা এবং কেবলের উপযুক্ততা পরীক্ষা করুন। ওয়েল্ডিং প্রক্রিয়া চালু থাকা অবস্থায় সেন্সরটি যাচাই করুন, কারণ উপাদান ক্ষতিপূরণ একটি পৃথক সক্ষমতা।
মিশ্র ধাতু সনাক্তকরণের জন্য একটি RFQ-তে কী কী অন্তর্ভুক্ত করা উচিত?
প্রতিটি সংকর ধাতু, লক্ষ্যমাত্রার আকার ও পুরুত্ব, ফাঁকের সহনশীলতা, মাউন্টিং ড্রয়িং, গতি, লক্ষ্যমাত্রার ব্যবধান, পিএলসি ইনপুটের ধরন, সরবরাহ, সংযোগকারী এবং পরিবেশ অন্তর্ভুক্ত করুন। সরবরাহকারীকে সবচেয়ে খারাপ পরিস্থিতির লক্ষ্যমাত্রা চিহ্নিত করতে এবং প্রস্তাবিত অপারেটিং মার্জিনের স্বপক্ষে যুক্তি উপস্থাপন করতে বলুন।
পোস্ট করার সময়: ১১ নভেম্বর, ২০২৬