
त्वरित जवाब
फैक्टर 1 इंडक्टिव सेंसर निर्दिष्ट धातुओं के लिए समान संवेदन दूरी प्रदान करने के लिए डिज़ाइन किए गए हैं, जिससे मानक इंडक्टिव सेंसरों में आम तौर पर पाई जाने वाली सामग्री-निर्भर सीमा भिन्नता कम हो जाती है। ये तब उपयोगी होते हैं जब एक ही मशीन को बार-बार ब्रैकेट बदले बिना स्टील, एल्युमीनियम, तांबा या स्टेनलेस स्टील का पता लगाना होता है। मानक इंडक्टिव सेंसर तब भी एक उपयुक्त विकल्प बने रह सकते हैं जब लक्षित सामग्री स्थिर हो और उपलब्ध संवेदन मार्जिन पर्याप्त हो। फैक्टर 1 स्थापना सहनशीलता, लक्षित आकार के प्रभाव, तापमान के प्रभाव या मॉडल-विशिष्ट सीमाओं को समाप्त नहीं करता है। वास्तविक मिश्र धातुओं, लक्षित ज्यामिति, सुनिश्चित परिचालन दूरी, आउटपुट आवश्यकताओं और उत्पादन वातावरण का उपयोग करके सेंसर का चयन करें, फिर प्रत्येक उत्पाद वेरिएंट को सबसे खराब अनुमत स्थिति में सत्यापित करें।
चाबी छीनना
• सामग्री सुधार कारक एक विशिष्ट सेंसर डिजाइन और लक्ष्य स्थिति से संबंधित होते हैं।
• फैक्टर 1 सामग्री की स्थिरता में सुधार करता है लेकिन धातु के प्रकार की पहचान नहीं करता है।
• निर्धारित संवेदन दूरी स्वतः ही गारंटीकृत परिचालन अंतराल नहीं होती है।
• फ्लश माउंटिंग, चुंबकीय क्षेत्र प्रतिरोध और पर्यावरणीय रेटिंग के लिए अलग-अलग जांच की आवश्यकता होती है।
• मॉडल को मानकीकृत करने से पहले मान्य पहचान मार्जिन और जीवनचक्र लागत की तुलना करें।
किसी पदार्थ में बदलाव से स्थिर मशीन में गड़बड़ी क्यों हो सकती है?
एक मशीन निर्माता स्टील ब्रैकेट का उपयोग करके एक पोजीशन सेंसर की गुणवत्ता का निर्धारण करता है। कुछ महीनों बाद, ग्राहक समान आयामों वाला एक एल्यूमीनियम कैरियर प्रस्तुत करता है। यांत्रिक आरेख संगत प्रतीत होता है, फिर भी बीच-बीच में सेंसर का पता न चल पाने की समस्या शुरू हो जाती है। मानक इंडक्टिव सेंसर विभिन्न धातुओं के लिए अलग-अलग दूरी पर प्रतिक्रिया कर सकते हैं, इसलिए सामग्री बदलने से मूल सेंसर की संवेदनशीलता क्षमता कम हो सकती है।
फैक्टर 1 इंडक्टिव सेंसर खरीद संबंधी इस समस्या का समाधान करते हैं। लानबाओ द्वारा प्रकाशित एम12 उदाहरण में 4 मिमी की निर्धारित दूरी बताई गई है, लेकिन सुनिश्चित दूरी 0–3.06 मिमी है। इसका फैक्टर 1 विवरण लोहे, तांबे, एल्यूमीनियम और स्टेनलेस स्टील को कवर करता है, जिसमें ±10% से कम क्षीणन होता है। [1] निर्माता के ये आंकड़े दर्शाते हैं कि सामग्री संबंधी दावे और गारंटीकृत परिचालन क्षेत्र दोनों पर ध्यान देना क्यों आवश्यक है। न तो केवल "4 मिमी" और न ही "फैक्टर 1" अकेले इंस्टॉलेशन गैप को परिभाषित करते हैं।
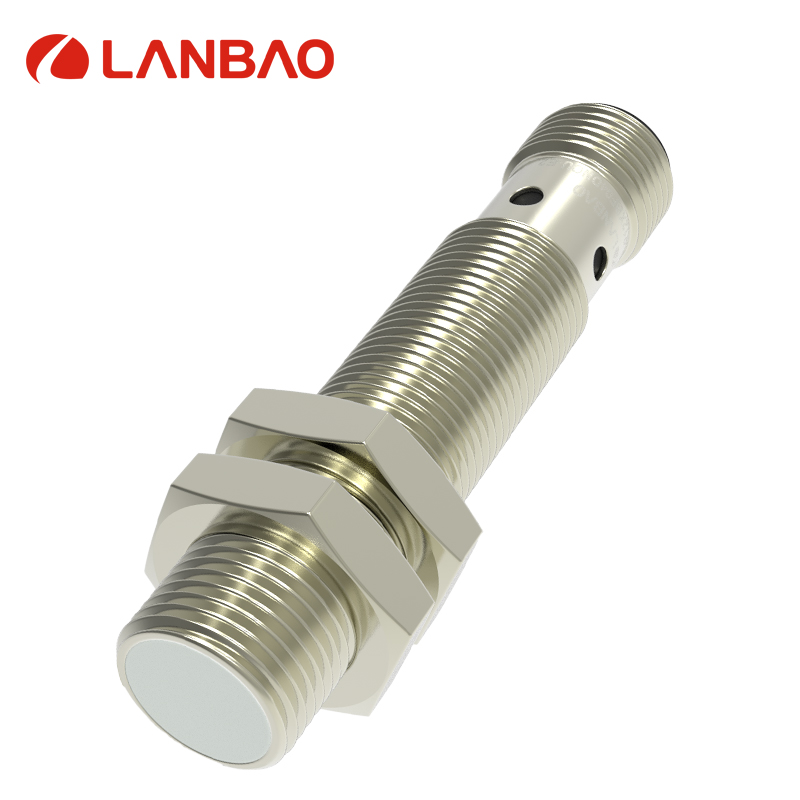
चित्र 1. आधिकारिक लानबाओ एम12 फैक्टर 1 उत्पाद छवि। चयनित आउटपुट और कनेक्शन प्रत्यय को जारी किए गए सामग्री बिल से मिलाएं। स्रोत।
मानक प्रेरणिक संवेदन धातु के प्रति कैसे प्रतिक्रिया करता है
एक प्रेरक सेंसर अपने संवेदन सतह के निकट एक विद्युत चुम्बकीय क्षेत्र उत्पन्न करता है। एक चालक लक्ष्य उस क्षेत्र के व्यवहार को बदल देता है, और इलेक्ट्रॉनिक्स परिणामी परिवर्तन का पता लगाते हैं। प्रतिक्रिया सेंसर के डिज़ाइन और लक्ष्य के विद्युत चुम्बकीय गुणों के साथ-साथ उसकी ज्यामिति पर भी निर्भर करती है। चालकता और चुंबकीय पारगम्यता दोनों ही महत्वपूर्ण हैं; किसी लक्ष्य को केवल "धातु" के रूप में वर्णित करना चयन के लिए पर्याप्त रूप से सटीक नहीं है।
निर्धारित दूरी को परिभाषित संदर्भ स्थितियों के तहत स्थापित किया जाता है। निर्माता अन्य सामग्रियों के लिए सुधार या कमी कारक प्रदान कर सकते हैं। एक से कम का कारक निर्दिष्ट संदर्भ प्रतिक्रिया के सापेक्ष कम दूरी को दर्शाता है। यह कारक सेंसर से स्वतंत्र एल्यूमीनियम, तांबा या स्टेनलेस स्टील का सार्वभौमिक गुण नहीं है।
उदाहरण के लिए, पेप्परल+फूक्स के एक मानक इंडक्टिव मॉडल में एल्युमीनियम के लिए 0.4 और तांबे के लिए 0.25 के रिडक्शन फैक्टर दिए गए हैं। ये मान संभावित भिन्नता को दर्शाते हैं; इन्हें किसी अन्य आपूर्तिकर्ता के विनिर्देश में हूबहू नहीं अपनाया जाना चाहिए। सही सवाल यह है कि कौन से फैक्टर सटीक पार्ट नंबर और वास्तविक लक्ष्य पर लागू होते हैं।
कारक 1 में क्या परिवर्तन होता है और क्या अपरिवर्तित रहता है?
फैक्टर 1 डिज़ाइन सामग्री पर निर्भर व्यवहार को समायोजित करता है ताकि सूचीबद्ध धातुओं का पता लगभग समान दूरी पर लगाया जा सके। इसका कार्यान्वयन निर्माताओं के बीच भिन्न होता है। उदाहरण के लिए, एक IFM फैक्टर 1 डेटाशीट में स्टील, स्टेनलेस स्टील, पीतल, एल्युमीनियम और तांबे के लिए एक का सुधार कारक सूचीबद्ध है। अन्य उत्पाद अपनी सामग्री सूची और अनुमत भिन्नता को अलग तरह से परिभाषित कर सकते हैं।
इसलिए फैक्टर 1 एक डिज़ाइन क्षमता है, न कि हर परिस्थिति में पूर्ण समानता का वादा। इसका अर्थ असीमित रेंज, शून्य विचलन या मनमाने ढंग से छोटे लक्ष्यों के लिए एक समान व्यवहार नहीं है। यह एक इंडक्टिव प्रेजेंस सेंसर को मटेरियल एनालाइज़र में भी परिवर्तित नहीं करता है। एक सिंगल स्विचिंग आउटपुट आमतौर पर यह इंगित करता है कि लक्ष्य स्विचिंग स्थिति को पूरा करता है या नहीं, न कि यह कि कौन सी मिश्र धातु मौजूद है।
| चयन मुद्दा | मानक प्रेरक सेंसर | फैक्टर 1 प्रेरक सेंसर |
| मिश्रित धातु श्रेणी | सामग्री सुधार कारकों की आवश्यकता हो सकती है | सूचीबद्ध धातुओं पर समान रेंज के लिए डिज़ाइन किया गया |
| स्थिर इस्पात लक्ष्य | अक्सर एक सीधा-सादा उम्मीदवार | यदि किसी अन्य लाभ की आवश्यकता न हो तो इसका मूल्य बहुत कम हो सकता है। |
| मिश्र धातु परिवर्तन | मार्जिन की समीक्षा और परीक्षण आवश्यक है | समर्थित मिश्र धातुओं के सत्यापन की अभी भी आवश्यकता है |
| छोटा या घुमावदार लक्ष्य | ज्यामिति उपयोगी सीमा को कम कर सकती है। | ज्यामिति आज भी प्रासंगिक है। |
| वेल्डिंग वातावरण | स्पष्ट प्रतिरक्षा विनिर्देश की आवश्यकता है | केवल कारक 1 से प्रतिरक्षा स्थापित नहीं होती है। |
| सेटअप प्रबंधन | सामग्री में बदलाव के लिए समायोजन की आवश्यकता हो सकती है। | यह सामान्य माउंटिंग व्यवस्था को सरल बना सकता है। |
कीमतों की तुलना करने से पहले उपलब्ध अंतर की गणना करें।
मार्जिन की कमी वाले उम्मीदवारों को पहचानने के लिए प्रारंभिक गणना का उपयोग करें। एक उदाहरण के तौर पर, एक मानक सेंसर की नाममात्र संदर्भ दूरी 8 मिमी है और मॉडल-विशिष्ट एल्यूमीनियम कारक 0.4 है। तुलनीय संदर्भ स्थितियों में गुणा करने पर लगभग 3.2 मिमी प्राप्त होता है। यह एक प्रारंभिक अनुमान है, स्थापना की निश्चित सीमा नहीं।
यदि मशीन लक्ष्य अंतर को 4.0 मिमी तक बढ़ाने की अनुमति देती है, तो डिज़ाइन में बदलाव किए बिना वह विकल्प अनुपयुक्त प्रतीत होता है। पर्याप्त सत्यापित रेंज वाला फैक्टर 1 विकल्प सामग्री संबंधी कमी को दूर कर सकता है। वैकल्पिक रूप से, एक बड़ा मानक सेंसर, एक नज़दीकी ब्रैकेट, या एक अलग लक्ष्य ध्वज कम कुल लागत पर समस्या का समाधान कर सकता है।
अगला चरण, मैकेनिकल स्टैक का निर्माण करें। मान लीजिए कि नाममात्र का अंतर 2.0 मिमी है, ब्रैकेट टॉलरेंस में 0.3 मिमी, लक्ष्य-स्थिति में भिन्नता में 0.4 मिमी और रनआउट में 0.2 मिमी जुड़ जाते हैं। उदाहरण के तौर पर अधिकतम अंतर 2.9 मिमी है। 3.06 मिमी की प्रकाशित सुनिश्चित सीमा के मुकाबले, शेष अंतर केवल 0.16 मिमी है। यह अनमॉडल गति, घिसाव या लक्ष्य अंतर के लिए एक छोटी सी छूट है और इस पर इंजीनियरिंग समीक्षा आवश्यक है।
एक ही सुधार को दो बार स्वतः लागू न करें। यह पूछें कि क्या सुनिश्चित दूरी के दावे में भौतिक प्रभाव, वोल्टेज, तापमान और विनिर्माण सहनशीलता पहले से ही शामिल हैं। यदि दस्तावेज़ स्पष्ट नहीं है, तो लिखित स्पष्टीकरण का अनुरोध करें और इच्छित सीमा को सत्यापित करें। न्यूनतम अंतराल की भी जाँच करें ताकि कंपन या अधिक गति के कारण लक्ष्य संवेदन सतह के संपर्क में न आ जाए।
लक्ष्य के आकार और चढ़ाई की स्थितियों का मिलान करें
प्रकाशित संवेदन दूरियों में आमतौर पर एक परिभाषित लक्ष्य का उपयोग किया जाता है। लानबाओ एम12 पृष्ठ 12 × 12 × 1 मिमी के लोहे के संदर्भ लक्ष्य की पहचान करता है। [1] एक संकीर्ण पेंच का सिरा, पतली पन्नी, छिद्रित टैब या घुमावदार ट्यूब उस संदर्भ प्लेट के समतुल्य नहीं है। एक छोटा लक्ष्य क्षेत्र के केवल एक हिस्से के साथ ही परस्पर क्रिया कर सकता है, जिससे उपयोगी पहचान दूरी कम हो जाती है।
मिश्रधातु का वास्तविक नाम और आयाम दर्ज करें। "स्टेनलेस स्टील" एक विशेष प्रकार की सामग्री है, और उत्पादन प्रक्रियाओं से इसके चुंबकीय व्यवहार में परिवर्तन आ सकता है। कोटिंग और सतह की परतें भी प्रभावी पृथक्करण या लक्षित प्रतिक्रिया को प्रभावित कर सकती हैं। परीक्षण नमूनों में केवल नाममात्र आरेखण स्थिति के बजाय स्वीकृत सामग्री और मोटाई की चरम सीमाएं शामिल होनी चाहिए।
फ्लश सेंसर निर्दिष्ट माउंटिंग व्यवस्थाओं के लिए डिज़ाइन किए गए हैं जिनमें आसपास धातु मौजूद हो। नॉन-फ्लश डिज़ाइन में आमतौर पर सक्रिय सतह के चारों ओर अधिक क्लीयरेंस की आवश्यकता होती है। चुने गए मॉडल के इंस्टॉलेशन ड्राइंग का पालन करें, जिसमें उभार, खाली क्षेत्र और पड़ोसी सेंसरों से दूरी शामिल है। सही सामग्री का चुनाव भी ऐसे इंस्टॉलेशन की भरपाई नहीं कर सकता जो सेंसिंग फील्ड को विकृत करता हो।
स्विचिंग व्यवहार को डिटेक्शन दूरी से अलग रखें।
हिस्टैरेसिस स्विच ऑन और स्विच ऑफ स्थितियों के बीच का अंतर है। यह एक सीमा के आसपास तीव्र आउटपुट चैटर को रोकने में मदद करता है, लेकिन यह रिलीज़ स्थिति और लगातार लक्ष्यों के बीच न्यूनतम अंतर को भी प्रभावित करता है। रिपीटेबिलिटी यह बताती है कि परिभाषित स्थितियों में स्विचिंग पॉइंट कितनी स्थिरता से वापस आता है। इनमें से कोई भी विनिर्देश पर्याप्त ऑपरेटिंग मार्जिन की आवश्यकता को प्रतिस्थापित नहीं करता है।
एक उदाहरण स्वरूप कन्वेयर के लिए, लक्ष्य की पिच 20 मिमी और गति 1 मीटर/सेकंड है। सेंसर प्रति सेकंड 50 लक्ष्यों का सामना करता है। यह आवृत्ति केवल समय जांच की शुरुआत है। 2 मिमी का लक्ष्य क्षेत्र की ज्यामिति पर विचार करने से पहले लगभग 2 मिलीसेकंड का समय प्रदान करता है, जबकि नियंत्रण प्रणाली एक इनपुट फ़िल्टर लागू कर सकती है जो उपयोगी पल्स से लंबा हो।
अधिकतम गति पर वास्तविक आउटपुट पल्स को मापें और सत्यापित करें कि पीएलसी उन्हें प्राप्त कर रहा है। सक्रियण और रिलीज दोनों की जांच करें, विशेष रूप से जहां निकट स्थित लक्ष्य एक सतत सिग्नल में विलीन हो सकते हैं। उच्च कैटलॉग स्विचिंग आवृत्ति यह सिद्ध नहीं करती कि कोई विशेष छोटा लक्ष्य, माउंटिंग व्यवस्था और नियंत्रक विन्यास एक साथ काम करेंगे।
विद्युत और पर्यावरणीय अनुकूलता की पुष्टि करें
पीएलसी इनपुट सर्किट से मिलान करने के लिए एनपीएन या पीएनपी कनेक्टर चुनें और सामान्य रूप से खुला या बंद व्यवहार की पुष्टि करें। जहां लागू हो, कनेक्टर पिनआउट, ऑपरेटिंग वोल्टेज, आउटपुट करंट, अवशिष्ट वोल्टेज और लीकेज लिमिट की जांच करें। केवल थ्रेड साइज और कनेक्टर के आकार का मिलान होना विद्युत रूप से परस्पर विनिमय योग्य होने की गारंटी नहीं देता है।
चुंबकीय क्षेत्र प्रतिरोध को एक अलग प्रदर्शन आवश्यकता के रूप में मानें। वेल्डिंग, इंडक्शन हीटिंग और उच्च-धारा चालक ऐसी स्थितियाँ उत्पन्न कर सकते हैं जिनके लिए विशेष सत्यापन की आवश्यकता होती है। इसी प्रकार, आईपी रेटिंग निर्दिष्ट परीक्षणों के तहत आवरण की सुरक्षा का वर्णन करती है; यह प्रत्येक शीतलक, सफाई रसायन, गर्म चिप या उच्च-दबाव धुलाई प्रक्रिया के प्रति प्रतिरोध स्थापित नहीं करती है।
केवल कमरे के तापमान का उपयोग करने के बजाय सेंसर के स्थान पर परिचालन वातावरण को परिभाषित करें। किसी गर्म उपकरण के पास स्थित सेंसर का तापमान कंट्रोल कैबिनेट से भिन्न हो सकता है। चयन समीक्षा में केबल फ्लेक्सिंग, स्ट्रेन रिलीफ, कंपन और रखरखाव पहुंच को शामिल करें। भले ही सेंसिंग इलेक्ट्रॉनिक्स उपयुक्त हों, केबल या कनेक्टर व्यावहारिक विफलता का कारण बन सकते हैं।
मिश्रित धातु योग्यता परीक्षण चलाएँ
एक परीक्षण मैट्रिक्स बनाएं जो जारी किए गए उत्पाद वेरिएंट को प्रतिबिंबित करे। नीचे दिए गए सुझाए गए परीक्षण एक एप्लिकेशन क्वालिफिकेशन प्लान हैं, न कि यह दावा कि कोई विशेष मानक इन नमूना मात्राओं या स्वीकृति सीमाओं को अनिवार्य बनाता है।
| परीक्षण चर | सुझाए गए परीक्षण कवरेज | सबूत जारी करें |
| सामग्री | प्रत्येक अनुमोदित मिश्र धातु और आपूर्तिकर्ता भिन्नता | वास्तविक सामग्री के आधार पर स्विचिंग मार्जिन |
| लक्ष्य ज्यामिति | न्यूनतम क्षेत्रफल, न्यूनतम मोटाई, अधिकतम वक्रता | सबसे खराब प्रदर्शन करने वाले लक्ष्य की पुष्टि की गई |
| स्थापना अंतराल | न्यूनतम, नाममात्र, अधिकतम स्टैक स्थितियाँ | बिना संपर्क के विश्वसनीय पहचान |
| गति | स्टार्टअप, नाममात्र, अधिकतम गति, न्यूनतम अंतराल | पल्स कैप्चर और मिस्ड डिटेक्शन काउंट |
| पर्यावरण | अपेक्षित तापमान और हस्तक्षेप की चरम सीमाएँ | रिकॉर्ड की गई स्थितियों के साथ स्थिर संचालन |
| प्रतिस्थापन | कई इकाइयाँ और एक व्यावहारिक रखरखाव अदला-बदली | सेटिंग्स और ब्रैकेट की पुनरुत्पादकता |
1. सेंसर मॉडल, ड्राइंग संशोधन, आउटपुट और माउंटिंग स्थिति को फ्रीज करें।
2. प्रत्येक प्रतिनिधि लक्ष्य के लिए सक्रियण और रिलीज की दूरी को मापें।
3. एक सफल ट्रिगर को रिकॉर्ड करने के बजाय, भिन्नता को मापने के लिए माप को दोहराएं।
4. उत्पादन प्रक्रिया चलाएं और नियंत्रक पर सिग्नल कैप्चर करें।
5. एक समय में एक ही कारक को बदलकर विफलताओं की जांच करें।
6. मॉडल को तभी जारी करें जब निर्धारित सीमा और समय सीमा की शर्तें पूरी हो जाएं।
विफलता संबंधी टिप्पणियों को रिपोर्ट में शामिल करें। ऐसा परीक्षण जिसमें सेंसर के पास होने तक सभी कठिन लक्ष्यों को हटा दिया गया हो, वह प्रतिनिधि योग्यता नहीं है। यदि ब्रैकेट बदलने से समस्या हल हो जाती है, तो प्रभावित परीक्षणों को दोहराएं और इंस्टॉलेशन ड्राइंग को अपडेट करें ताकि बाद में आने वाली मशीनों को समान ज्यामिति प्राप्त हो।
जीवनचक्र लागत और मानकीकरण आवश्यकताओं के आधार पर निर्णय लें
पर्याप्त क्लीयरेंस और स्थिर परिस्थितियों वाले एक निश्चित स्टील टारगेट के लिए, एक मानक इंडक्टिव सेंसर पूरी तरह से उपयुक्त हो सकता है। कई प्रकार की धातुओं को सेवा देने वाले प्लेटफॉर्म के लिए, फैक्टर 1 सेटअप में बदलाव, स्पेयर पार्ट्स की जटिलता और गलत दूरी पर रिप्लेसमेंट फिट होने के जोखिम को कम कर सकता है। आर्थिक लाभ वास्तविक कार्यप्रवाह पर निर्भर करता है।
प्रीमियम हमेशा लाभप्रद होता है, ऐसा मानकर न चलें, बल्कि एक उदाहरण स्वरूप लागत मॉडल का उपयोग करें। यदि सेंसर विकल्प 20 सेंसिंग स्थानों पर 20 मुद्रा इकाइयाँ जोड़ता है, तो हार्डवेयर प्रीमियम 400 है। यदि यह वास्तव में चार एक-घंटे के बदलाव को टालता है, जिनका आंतरिक मूल्य 150 प्रति घंटा है, तो कार्यान्वयन और सत्यापन लागतों से पहले अनुमानित लाभ 600 है। ये काल्पनिक इनपुट हैं, आपूर्तिकर्ता की कीमतें या वादा की गई बचत नहीं।
लानबाओ मूल्यांकन के लिए, एम12 फैक्टर 1 पृष्ठ देखें और चयनित पार्ट नंबर के पुष्ट इंस्टॉलेशन और एप्लिकेशन डेटा की जानकारी मांगें। आरएफक्यू में टारगेट मैट्रिक्स, गैप स्टैक, विद्युत आवश्यकताएं, टाइमिंग, वातावरण और आवश्यक परीक्षण प्रमाण शामिल होने चाहिए। यह जानकारी आपूर्तिकर्ता को केवल व्यास के आधार पर कोटेशन देने के बजाय एक तर्कसंगत समाधान प्रस्तावित करने में सक्षम बनाती है।
अक्सर पूछे जाने वाले प्रश्नों
क्या फैक्टर 1 का मतलब हर धातु के लिए बिल्कुल समान दूरी है?
इसका अर्थ है कि सेंसर को निर्दिष्ट धातुओं में समान प्रतिक्रिया देने के लिए डिज़ाइन किया गया है। अनुमत भिन्नता, संदर्भ लक्ष्य और परिचालन स्थितियों की जाँच करें। यह प्रत्येक मिश्र धातु, मोटाई या आकार के लिए एक समान पहचान की गारंटी नहीं देता है।
क्या एक मानक प्रेरक सेंसर एल्यूमीनियम का पता लगा सकता है?
कई संभव हैं, लेकिन उपयोग योग्य दूरी संदर्भ स्टील लक्ष्य की तुलना में कम हो सकती है। सटीक मॉडल के एल्यूमीनियम डेटा का उपयोग करें और अधिकतम स्थापना अंतराल पर वास्तविक भाग को सत्यापित करें।
क्या फैक्टर 1 हमेशा बेहतर खरीदारी होती है?
नहीं। एक ही सामग्री का उपयोग करने वाले स्थिर अनुप्रयोग को सामग्री क्षतिपूर्ति से बहुत कम लाभ हो सकता है। वास्तविक मशीन के लिए पता लगाने की सीमा, माउंटिंग संबंधी बाधाएं, विद्युत अनुकूलता, विश्वसनीयता प्रमाण और जीवनचक्र लागत की तुलना करें।
क्या फैक्टर 1 सेंसर तांबे और स्टील में अंतर कर सकते हैं?
एक पारंपरिक फैक्टर 1 स्विचिंग सेंसर का उद्देश्य विभिन्न धातुओं का लगातार पता लगाना होता है, न कि उनकी पहचान करना। धातु छँटाई के लिए एक ऐसी संवेदन प्रणाली की आवश्यकता होती है जो विशेष रूप से सामग्री के बीच अंतर करने के लिए डिज़ाइन और मान्य की गई हो।
क्या मैं 4 मिमी के अंतराल पर 4 मिमी का सेंसर लगा सकता हूँ?
केवल निर्धारित मान से ही निर्णय न लें। निर्दिष्ट सुनिश्चित परिचालन दूरी का उपयोग करें और लक्ष्य की ज्यामिति और यांत्रिक भिन्नता को ध्यान में रखें। सीमा रेखा पर नाममात्र स्थापना से व्यावहारिक गुंजाइश बहुत कम या नगण्य रह जाती है।
क्या फैक्टर 1 के सभी सेंसर वेल्डिंग उपकरण के पास उपयुक्त हैं?
नहीं। स्पष्ट चुंबकीय क्षेत्र प्रतिरोधकता, वेल्ड स्पैटर सुरक्षा, तापमान सीमा और केबल की उपयुक्तता की जाँच करें। वेल्डिंग प्रक्रिया चालू रहने पर सेंसर को सत्यापित करें क्योंकि सामग्री क्षतिपूर्ति एक अलग क्षमता है।
मिश्रित धातु पहचान के लिए आरएफक्यू में क्या-क्या शामिल होना चाहिए?
प्रत्येक मिश्र धातु, लक्ष्य का आकार और मोटाई, अंतराल सहनशीलता, माउंटिंग ड्राइंग, गति, लक्ष्य रिक्ति, पीएलसी इनपुट प्रकार, आपूर्ति, कनेक्टर और वातावरण को शामिल करें। आपूर्तिकर्ता से सबसे खराब स्थिति वाले लक्ष्य की पहचान करने और प्रस्तावित परिचालन मार्जिन का समर्थन करने के लिए कहें।
पोस्ट करने का समय: 11 नवंबर 2026